
Aluminij, cink ali magnezij? Primerjava materialov za litje pod pritiskom
Zlitine aluminija, cinka in magnezija predstavljajo veliko večino delov, izdelanih s tlačno litje. Vsaka skupina materialov prinaša svojo kombinacijo teže, trdnosti, litljivosti in kakovosti površine, vsaka pa postavlja različne zahteve glede stroja, ravnanja s talino in matrice. Izbira materiala zato oblikuje celotno proizvodno ureditev, ne le samega dela.
Kateri material za litje pod pritiskom je primeren za katero uporabo?
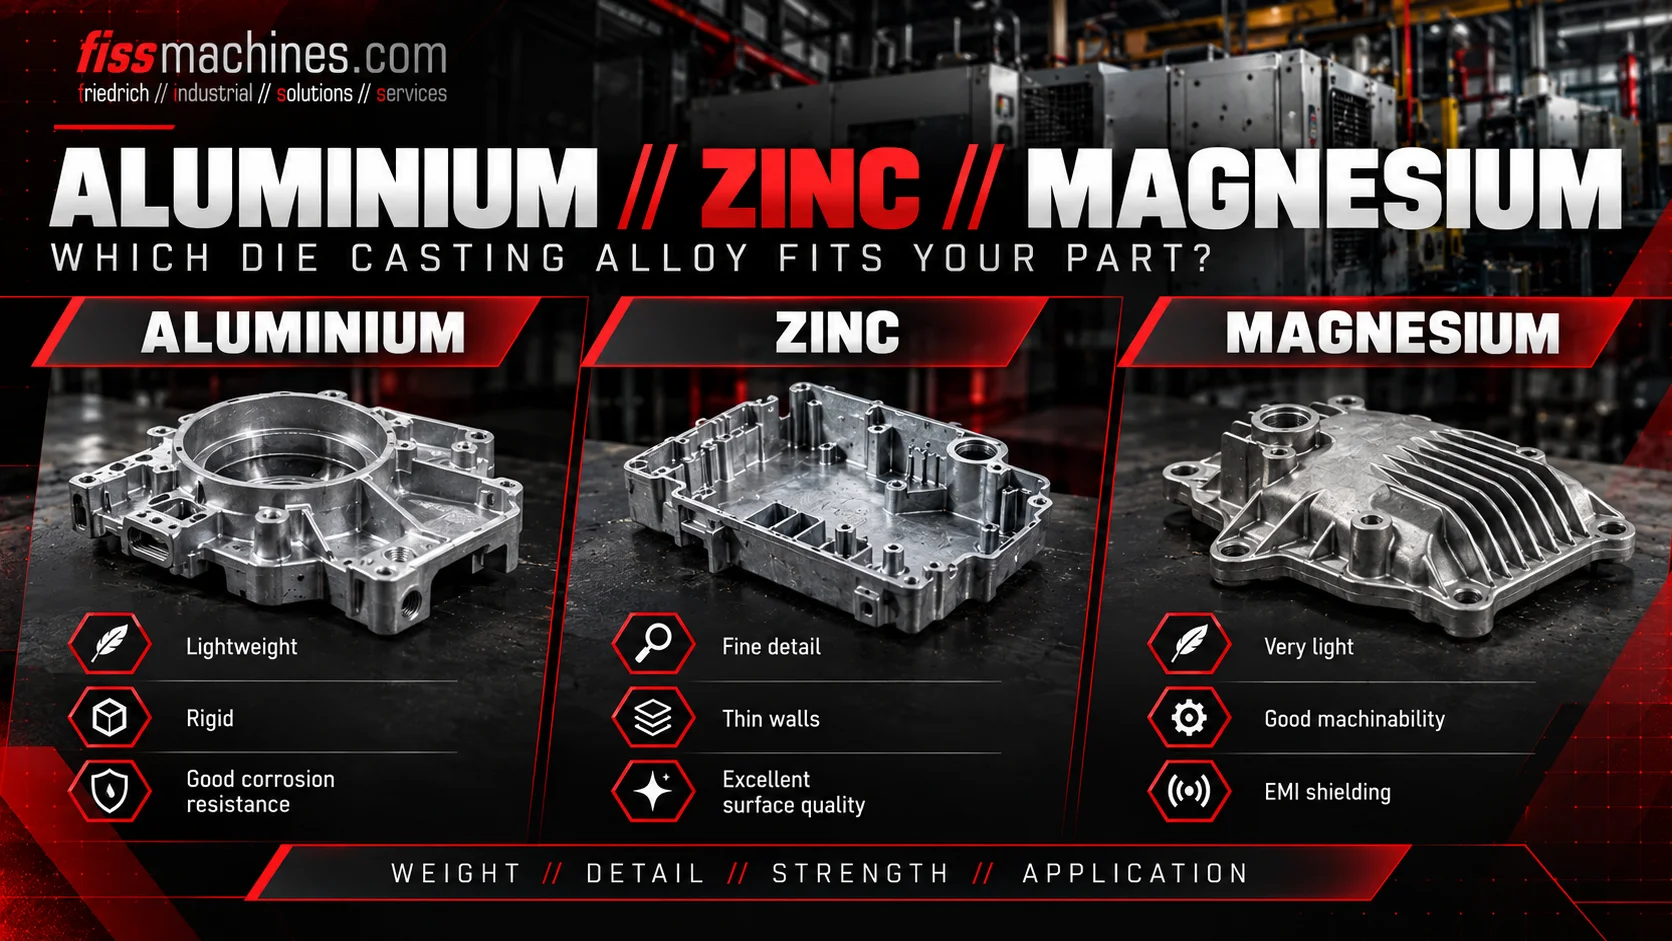
Aluminij je najpogostejša izbira za lahke konstrukcijske dele in ohišja ter se obdeluje na strojih s hladno komoro . Cink omogoča zelo tanke stene, drobne detajle in visokokakovostne površine za dekorativne ali prevlečene dele ter se običajno uliva na strojih s toplo komoro. Magnezij ima najnižjo gostoto od vseh treh in se uporablja tam, kjer je teža ključnega pomena; odvisno od velikosti dela se vliva na strojih s toplo ali hladno komoro.
Končna odločitev je odvisna od zahtevanih mehanskih lastnosti, delovne temperature, korozijskega okolja, površinske obdelave in obsega proizvodnje, kar je treba pojasniti v skladu s specifikacijami stranke in dobavitelja zlitine.
Trije sklopi materialov na kratko
Spodnja tabela ponuja kvalitativno orientacijo. Natančne vrednosti gostote, območja strjevanja, trdnosti in raztezanja se razlikujejo od zlitine do zlitine in jih je treba vedno preveriti v ustreznem standardu ali v tehničnem listu dobavitelja.
| Merilo | Aluminijeve zlitine | Cinkove zlitine | Magnezijeve zlitine |
|---|---|---|---|
| Gostota (približno) | pribl. 2,7 g/cm³ | približno 6,6–7 g/cm³ | približno 1,8 g/cm³ |
| Tipični tip stroja | Hladna komora | Vroča komora | Vroča komora za manjše dele, hladna komora za večje dele |
| Temperatura obdelave | Sorazmerno visoka | Nizka | Primerljiva z aluminijem |
| Tanke stene in drobni detajli | Dobra | Zelo dobro | Zelo dobra tekočnost |
| Življenjska doba matrice | Omejena zaradi toplotne utrujenosti | Dolga, zaradi manjše toplotne obremenitve | Na splošno daljša kot pri aluminiju |
| Posebna pozornost | Čistost taline, vodik, toplotne razpoke | Lezanje pri visokih temperaturah, teža | Zaščita taline, požarna varnost, galvanska korozija |
Aluminij: vsestranski standard
Zlitine za litje pod pritiskom so večinoma na osnovi aluminija in silicija, pogosto z dodatki bakra ali magnezija. Silicij izboljša tekočnost in litljivost; baker poveča trdnost, vendar zmanjša odpornost proti koroziji; različice z nizko vsebnostjo železa, legirane z manganom in magnezijem, se uporabljajo za konstrukcijske dele, ki zahtevajo večjo duktilnost ali toplotno obdelavo.
Ker staljeni aluminij napada komponente na osnovi železa, se ne sme dalj časa nahajati v stiku s sistemom za vbrizgavanje. Namesto tega se za vsak vbrizg odmerjena količina nalije ali odmeri v vbrizgovalno tuljavo stroja za litje pod pritiskom s hladno komoro . Višja temperatura obdelave poveča toplotno obremenitev matrice, zaradi česar je toplotno razpokanje eden od glavnih mehanizmov obrabe.
Cink: natančnost, podrobnosti in površina
Zlitine za litje cinka pod tlakom, običajno cink-aluminijeve zlitine z majhnimi dodatki bakra in magnezija, se talijo pri precej nižji temperaturi kot aluminij. To omogoča obdelavo v vroči komori s sistemom brizgalke, potopljenim v talino, kratke cikle in zelo dolgo življenjsko dobo matrice.
Cinkovi deli so dimenzijsko natančni in primerni za galvanizacijo ter dekorativne površinske obdelave, zato se pogosto uporabljajo v okovju, kovinskih izdelkih, ključavnicah in spajalnikih. Pomanjkljivosti so visoka gostota in nagnjenost k lezenju pod trajno obremenitvijo pri povišanih temperaturah, kar omejuje uporabo v toplih, močno obremenjenih aplikacijah.
Magnezij: Največje zmanjšanje teže
Magnezij je najlažja konstrukcijska kovina, ki se uporablja pri litju pod tlakom. Običajne skupine zlitin vsebujejo aluminij in cink za trdnost in litljivost ali aluminij in mangan za večjo duktilnost. Magnezij dobro zapolni tanke profile in ker ne vpliva na jeklo na enak način kot aluminij, ga je mogoče obdelovati v strojih s toplo komoro za manjše dele ter v strojih s hladno komoro za večje dele.
Stopljeni magnezij se hitro oksidira in ga je treba zaščititi s pokrivnim plinom. Plini, dovoljeni za ta namen, so predmet okoljskih predpisov, zato je treba za vsako lokacijo preveriti veljavna pravila. Odrezki, drobci in prah zahtevajo posebne protipožarne ukrepe, vodo pa je treba držati stran od taline. Pri sestavljanju je treba stik z drugimi kovinami načrtovati tako, da se prepreči galvanska korozija.
Kaj izbira materiala pomeni za stroje in talilnico
Hladna ali vroča komora, velikost konca brizga in premeri bata so odvisni od zlitine in izdelka.
Taljenje, vzdrževanje temperature in doziranje morajo biti prilagojeni zlitini, temperaturi in zmogljivosti.
Jeklo kalupa, nadzor temperature in brizganje so močno odvisni od zlitine.
Zlasti magnezij zahteva zaščito taline in protipožarne ukrepe.
Zamenjava materiala na obstoječi proizvodni liniji redko poteka preprosto. Stroj za cink z vročo komoro ni primeren za aluminij, prehod z aluminija na magnezij pa zahteva spremembe pri ravnanju s talino in varnostni opremi. Razlike med načeloma delovanja obeh vrst strojev so obravnavane v našem članku »Hladna komora ali vroča komora?«, ustrezno opremo za taljenje in vzdrževanje temperature pa lahko najdete med našimi rabljenimi pečmi.
Vprašanja, na katera je treba odgovoriti pred izbiro materiala
- Katere mehanske lastnosti so določene in ali so zahtevane v stanju takšnem, kot je ulito, ali v stanju po toplotni obdelavi?
- Pri kateri temperaturi in pod kakšno trajno obremenitvijo bo del deloval?
- V kakšnem korozijskem okolju bo del deloval in s katerimi materiali bo v stiku?
- Kakšna je zahtevana površinska obdelava: obdelana, prevlečena, galvanizirana ali dekorativna?
- Kako pomembna je teža dela v primerjavi s stroški materiala in obdelave?
- Kakšna minimalna debelina stene in stopnja podrobnosti sta potrebni za konstrukcijo?
- Kateri tip stroja in oprema za taljenje sta že na voljo v podjetju?
- Ali so za izbrano zlitino pridobljena delovna dovoljenja in pripravljeni varnostni načrti?
Pogosta vprašanja
Zakaj se aluminij ne uliva na strojih z vročo komoro?
Stopljeni aluminij napada materiale na osnovi železa. Če bi bil sistem za odmerjanje stalno potopljen v stopljeni aluminij, bi to povzročilo hitro obrabo, zato se aluminij za vsak odmerek odmerja v odmerno tuljavo hladne komore.
Ali je cink za isti del vedno težji od aluminija?
Pri enakem volumnu da, saj so cinkove zlitine približno dva in pol krat gostejše. Tanjše stene lahko to delno izravnajo, vendar se cink redko izbere, kadar je glavni cilj nizka teža.
Ali lahko en stroj obdeluje aluminij in magnezij?
Stroj s hladno komoro se načeloma lahko uporablja za oba, vendar se ravnanje s talino, zaščitni plin, doziranje in varnostna oprema razlikujejo. Spremembo je treba načrtovati kot preoblikovanje procesa, ne le kot zamenjavo materiala.
FISS pomaga prilagoditi stroj in talilnico zlitini.
Ne glede na to, ali povečujete zmogljivost za obdelavo aluminija ali vzpostavljate nov proces, FISS ponuja rabljene stroje za litje pod pritiskom s hladno komoro in peči ter vam lahko pomaga oceniti, katera oprema je primerna za vaš material in izdelke.