
Odrezovanje pri litju pod pritiskom: stiskalnice za odrezovanje, matrice in končne obdelave
Ko se visokotlačni litek odstrani iz kalupa, so lahko na njem še vedno ostali dovodni kanali, prelivki in tanke obrobe. Njihovo odstranjevanje ni zgolj kozmetična popravka, temveč opredeljen proizvodni korak. Stiskalnice za obrezovanje, kalupi za obrezovanje in sistemi za odstranjevanje ostrih robov pomagajo pripraviti dele za pregled, sestavljanje ali CNC-obdelavo.
Kaj počne stiskalnica za obrezovanje pri litju pod pritiskom?
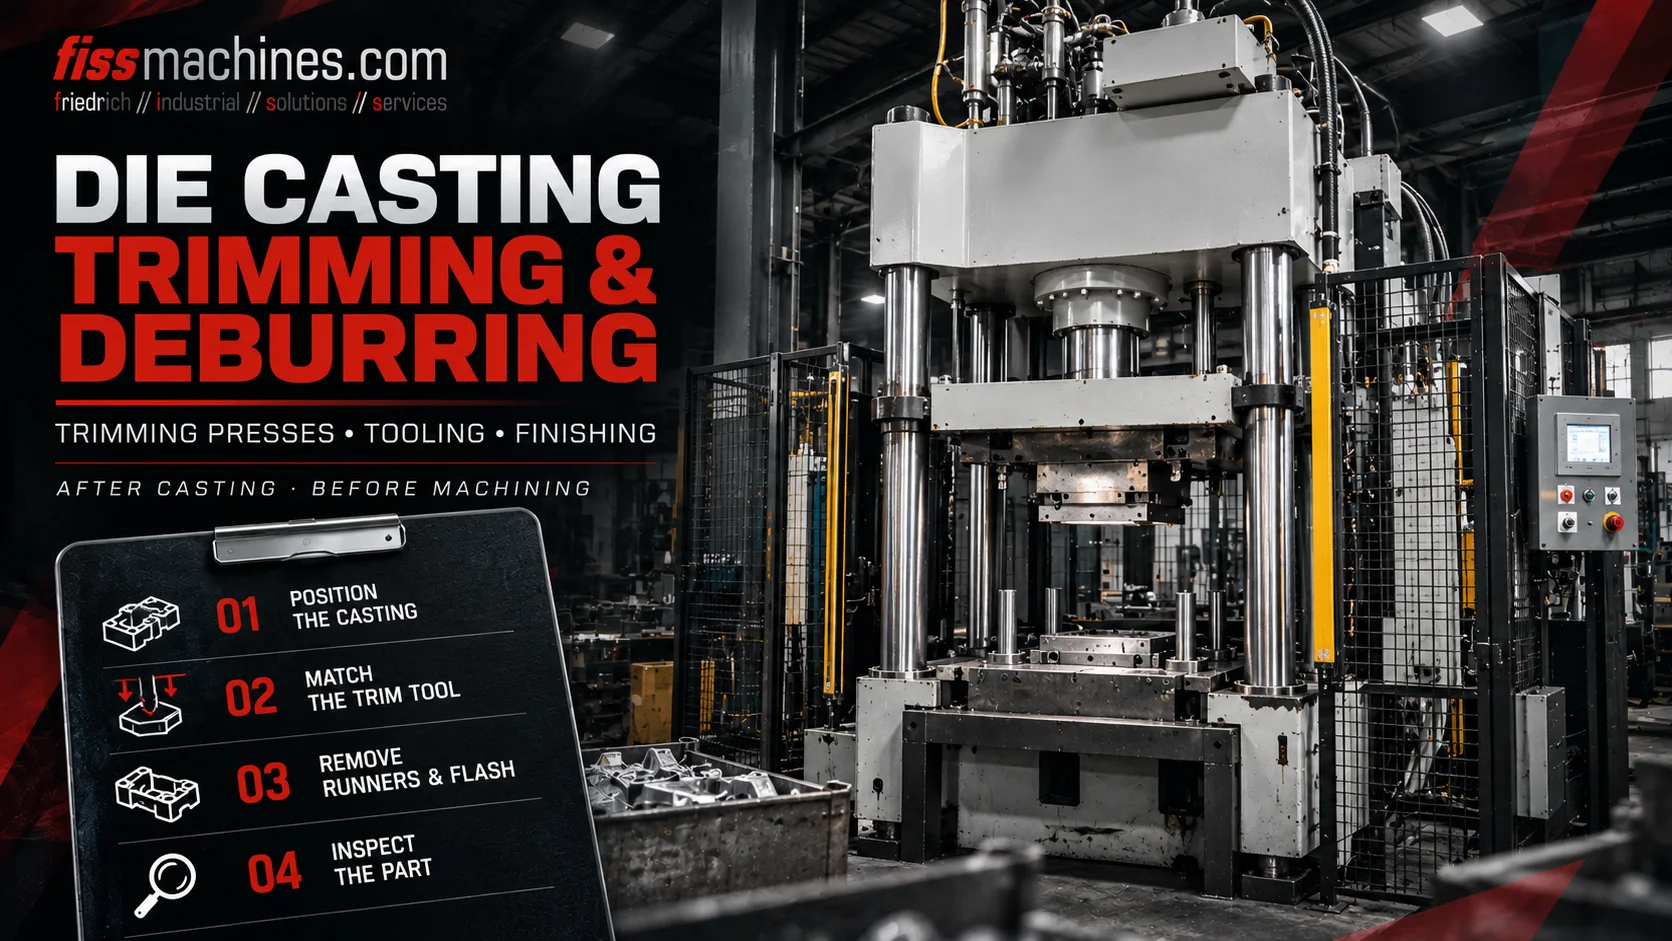
Stiskalnica za obrezovanje s kontroliranim hodom poganja namensko matrico za obrezovanje, da od lita izloči dovodne kanale, prelivne dele in izbrani odvečni material. Proces se lahko integrira z robotskim izvlekanjem in prenosom. Glede na geometrijo in zahteve glede kakovosti je morda še vedno potrebno dodatno odstranjevanje ostrih robov ali obdelava.
Od odstranitve ulitka do obrezanega dela
Ko se ulitek dovolj strdi, se kalup odpre in del se odstrani ročno ali z robotom ali izvlečevalnikom. Ulitek lahko še vedno vsebuje sistem livarskih kanalov, ostanke vtokov, prelivne žepke in odlitke ob izbranih robovih.
V avtomatizirani celici lahko manipulacijski robot, ko je območje kalupa prosto, prenese ulitek na stiskalnico za obrezovanje. Del se namesti v ustrezno orodje za obrezovanje in se podpre na primernih mestih. Stiskalnica nato izvede določen hod in odreže odvečen material.
Obrezan odlitek se odstrani in lahko nadaljuje s peskanjem, vibracijsko obdelavo, pranjem, pregledom ali CNC-obdelavo. Ta zaporedje postopkov se razlikuje glede na uporabo; ne vsak odlitek potrebuje enako opremo za obrezovanje.
Varno odstranite del
Del skupaj s pritrjenim sistemom za dovajanje in preliv zapusti livarsko matrico.
Ločite določene elemente
Ustrezna matrica za obrezovanje odstrani predvidene vtoke, kanale in odvečne robove.
Dokončanje kritičnih površin
Glede na specifikacije sledi nadaljnje odstranjevanje ostrih robov, peskanje ali obdelava.
Kako deluje stiskalnica za obrezovanje in njeno orodje
Tipična stiskalnica za obrezovanje odlitkov ima tog okvir, zgornjo ali premično ploščo, spodnjo nosilno ploščo za orodje ter pogon, ki ustvarja potrebno silo in hod. Pogosto se uporabljajo hidravlični pogoni, vendar je treba natančno zasnovo prilagoditi posamezni uporabi.
Obrezovalni orodni vložek vsebuje elemente za pozicioniranje in podpiranje, rezalne robove ter, kjer je to potrebno, izmetne ali odstranjevalne mehanizme. Geometrija rezanja je izdelana za konkretni ulitek; univerzalno rezalno orodje ne more samodejno nadomestiti obrezovalnega orodnega vložka, ki je specifičen za določeno proizvodnjo.
Stiskalnica ni nujno, da ustvari enako silo kot zapiralni sistem stroja za litje pod pritiskom. Sila obrezovanja je odvisna od materiala, ki ga je treba ločiti, dolžine reza, efektivne debeline, geometrije in pogojev obdelave. Določiti jo je treba za posamezno operacijo.
| Komponenta | Funkcija | Točka ocenjevanja |
|---|---|---|
| Okvir stiskalnice in vodila | Ohranjanje vodene, ponovljive poti | Vrzel vodil, poravnava in deformacija |
| Hidravlični ali drug pogon | Zagotavljanje sile stiskanja in potiska | Uhajanje, hitrost, tlak in krmiljenje |
| Matrica za obrezovanje | Lokalizacija in ločevanje materiala | Poškodbe rezil, prileganje, obraba in podpora |
| Izmet in odstranjevanje | Sprostitev odrezanega dela ali ostankov | Zanesljivo odstranjevanje in varno ravnanje z deli |
Obrezovanje, odstranjevanje ostrih robov in CNC-obdelava so različne naloge
Obrezovanje običajno pomeni ločevanje določenih elementov ulitka, kot so livni kanali in prelivne žepke, s stiskalnico in rezalnim orodjem. Odstranjevanje ostrih robov je namenjeno manjšim ostankom ostrih robov ali ostrih robov in se lahko izvaja z različnimi postopki.
Glede na zahteve glede površine lahko končna obdelava vključuje ročna orodja, robotsko odstranjevanje ostrih robov, vibracijsko obdelavo, peskanje ali ciljno obdelavo. CNC-obdelava se uporablja tam, kjer morajo natančne funkcionalne površine, izvrtine ali navoji izpolnjevati strožje tolerance.
Ulitek, obrezan s stiskalnico, zato ni nujno končni izdelek. Celotno procesno verigo je treba opredeliti v skladu z dejanskimi zahtevami pregleda in zahtevami stranke.
Odstranjevanje pritrjenih elementov
Stiskalni orodje loči vtoke, kanale in izbrane presežke.
Izboljšajte robove
Odstranjevanje ostankov ostrih robov, ostrih robov in majhnih ostankov.
Ustvarjanje natančnih elementov
Dokončajte izdelavo lukenj, stičnih ploskev in drugih mer, ki zahtevajo rezanje.
Kako med seboj sodelujejo roboti za izvlekanje in stiskalnice za obrezovanje
Robotska manipulacija lahko poveže livarski stroj s stiskalnico za obrezovanje. Prijemala se morajo prilagoditi dejanski geometriji in temperaturi dela, hkrati pa zagotoviti varen prenos in ponovljivo namestitev.
Postopek mora preprečiti trke med strojem za litje pod pritiskom, sistemom za izvlekanje, stiskalnico za obrezovanje in morebitno opremo za izpraznjevanje. Varnostne ograje, nadzorovan dostop in pravilno integrirani signali strojev so bistvenega pomena.
Časa cikla ni mogoče oceniti zgolj na podlagi trajanja hoda stiskalnice. K učinkovitemu ciklu celice prispevajo tudi nalaganje, natančno pozicioniranje, rezanje, odstranjevanje delov in odpadkov ter morebitni koraki hlajenja ali pregleda.
Katere napake lahko nastanejo zaradi neustreznega obrezovanja?
Slaba podpora dela ali topi robovi obrezovanja lahko deformirajo tanke ulite dele ali povzročijo neželene odlomke robov. Nepravilno poravnavanje lahko vodi do neenakomernih linij obrezovanja ali poškodb funkcionalne površine.
Najboljša rešitev je sistematični pregled geometrije rezalnega orodja, poravnave stroja, položaja dela, zaporedja in stanja livarskega materiala. Postopek obrezovanja ne more popraviti poroznosti ali drugih napak, ki so nastale med litjem.
- Preverite, ali je ulitek pravilno nameščen v pripravi
- Preglejte rezne robove orodja in obrabljene dele
- Preverite ravnino rezanja, hod in poravnavo orodja
- Spremljajte deformacijo dela in kakovost robov
- Preverite, ali je odpadek odstranjen in ne ovira orodja
- Preglejte varnostni koncept in vmesnike za avtomatizacijo
Kako oceniti rabljeno stiskalnico za obrezovanje odlitkov
Pri rabljenem stroju za obrezovanje je nazivna stiskalna sila le izhodišče. Enako pomembni so tudi jasne delovne dimenzije, odprtina, hod, geometrija plošče, dostop za rokovanje, krmilni sistem in vmesniki za orodje.
Preglejte okvir, vodila, hidravlični sistem, električno opremo, prostor za orodje, varnostne naprave in dokumentirano zgodovino stroja. Rabljen stiskalnik morda potrebuje novo orodje za obrezovanje in prilagoditev proizvodni celici.
FISS ponuja rabljene stiskalnice za obrezovanje za livarske in industrijske namene. Pred nakupom je treba stiskalnico in njen dejanski obseg dodatne opreme prilagoditi zahtevam glede sestavnih delov in proizvodnje.
| Izbirno merilo | Zakaj je to pomembno |
|---|---|
| Sila stiskanja | Mora ustrezati konkretnemu postopku rezanja |
| Hod in odprtina | Morata ustrezati višini orodja in njegovemu gibanju |
| Razpored mize in vodil | Vpliva na prileganje orodja, ponovljivost in dostop |
| Ravnanje in zaščita | Določa varno povezavo s celotno celico |
| Dokumentacija in stanje | Podpira servisiranje, prevoz in ponovno zagon |
Pogosta vprašanja o obrezovanju pri litju pod pritiskom
Kaj se odstrani s stiskalnico za obrezovanje ulitkov?
Odvisno od obrezovalne matrice je mogoče odstraniti dovodne kanale, dele vtokov, prelivne dele, odlitke in drug opredeljen odvečen material.
Ali je za vsak odlitek potrebna stiskalnica za obrezovanje?
Ne. Izbrana metoda dodelave je odvisna od geometrije dela, postopka litja, obsega proizvodnje in zahtev glede kakovosti.
Ali je obrezovanje enako odstranjevanju ostrih robov?
Ne ravno. Pri obrezovanju se običajno ločijo večji, opredeljeni pritrjeni elementi, medtem ko se pri odstranjevanju ostrih robov odstranijo preostali ostri robovi ali ostre robove.
Kako se izračuna potrebna sila stiskanja?
To je odvisno od materiala, efektivne dolžine reza, debeline, geometrije reza in stanja orodja. Razlikuje se od sile vtiska livarskega stroja.
Ali lahko rabljena stiskalnica za obrezovanje deluje z drugačnim ulitkom?
Pogosto da, če so sila, hod, delovni prostor, krmiljenje in varnostni ukrepi primerni. Morda bodo potrebni obrezovalni matrici, prilagojeni posameznemu izdelku, ter druge prilagoditve.
Iščete rabljen stiskalnik za obrezovanje?
FISS ponuja seznam rabljenih stiskalnic za obrezovanje ter nudi podporo pri izbiri strojev in mednarodnih projektih opreme. Stiskalnico, matrico za obrezovanje in koncept ravnanja z izdelki vedno prilagodite nameravanemu ulitku.
Oglejte si rabljene stiskalnice za obrezovanjeTehnična podlaga in viri
Splošno ozadje postopka: Priročnik Urformen, poglavji 1.7.2 in 1.7.3 o ločevanju in odstranjevanju ostrih robov; javna kategorija rabljenih obrezovalnih stiskalnic podjetja FISS. Izvirni članek; brez navedb zmogljivosti, specifičnih za posamezne stroje.