
Teža brizga in volumen brizganja: izbira prave brizgalne enote
Prisilna sila je običajno prva vrednost, ki jo ljudje primerjajo, vendar mora stroj za litje pod pritiskom pri vsakem vbrizgu zagotoviti tudi pravo količino kovine pri pravem tlaku. Teža odlitka, premer bata, prostornina odlitne cevi in specifični tlak litja so med seboj tesno povezani. Razumevanje teh odnosov pomaga oceniti, ali je vbrizgovalna enota res primerna za matrico in del.
Kako preverite, ali je brizgalna enota dovolj velika?
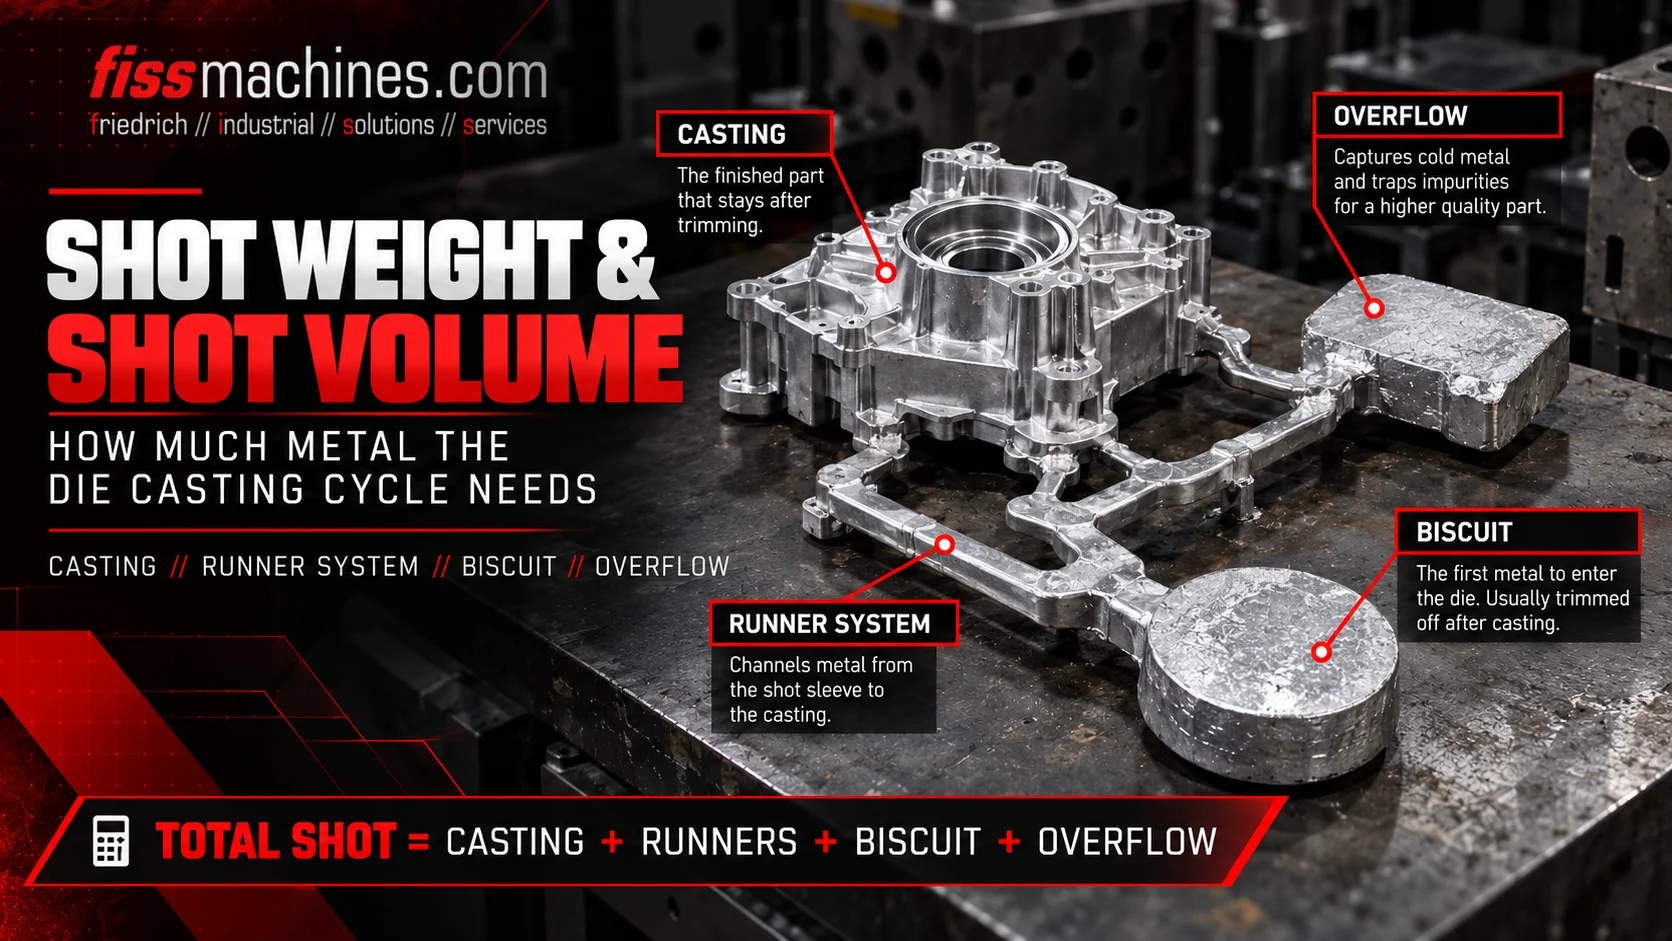
Seštejte celotno maso brizga: vse ulitke skupaj z vodili, vtoki, prelivniki in ostankom. To maso pretvorite v prostornino kovine z uporabo gostote tekoče zlitine. Nato jo primerjajte z uporabno prostornino vbrizgalne cevi za načrtovani premer bata in preverite dobljeno stopnjo napolnjenosti ter specifični tlak ulivanja, ki ga lahko ustvari konica vbrizga s tem premerom.
Prevelik bat zmanjša dosegljivi tlak ulivanja; premajhen pa morda ne bo zadržal dovolj kovine. Prava izbira je ravnovesje med obema, potrjeno s podatki stroja in zasnovo kalupa.
Kaj vpliva na maso ulitka?
Teža ulitka je celotna masa kovine, vbrizgane v enem ciklu, ne samo teža končnega ulitka. V praksi lahko sistem vtokov in prelivov predstavlja znaten delež ulitka, zlasti pri tankostenskih delih ali kalupih z več gnezd.
| Sestavni del | Funkcija | Opomba |
|---|---|---|
| Odlitki | Dejanski deli, eden ali več na odlitek. | Uporabite bruto težo pred obdelavo. |
| Vodila in vtoki | Usmerjajo kovino iz tulca v votlino. | Določeni so z zasnovo matrice. |
| Prelivniki in odzračevalniki | Zbirajo hladno, oksidirano kovino in pomagajo pri prezračevanju votline. | V zgodnjih izračunih so pogosto podcenjeni. |
| Biscuit | Preostala kovina pred batom, ki prenaša tlak. | Njegova debelina se spreminja glede na natančnost doziranja. |
Stroji z vročo komoro nimajo biskvita; masa se dovaja skozi labodji vrat in šobo, pri izračunu pa se upošteva vtočni kanal.
Pretvorba teže odlitka v prostornino kovine
Ovoj za ulitek ima določen volumen, ne maso. Težo ulitka je zato treba deliti z gostoto zlitine v tekočem stanju, ki je nižja od gostote trdnega ulitka. Pri aluminijevih zlitinah je gostota tekočine blizu temperature litja približno 2,3 do 2,4 g/cm³; natančno vrednost je treba prevzeti iz podatkov o zlitini.
Vmetal =mshot /ρtekočina
Vmetal v cm³,mshot v g, ρtekočina v g/cm³. Predpostavka: upošteva se celoten ulitek, vključno z osnovo, kovina pa je ob vlivanju popolnoma tekoča.
V tehničnih podatkih strojev je pogosto navedena največja teža odlitka za vsak premer batka. Preverite, na kateri zlitini in katerih referenčnih pogojih temeljijo te vrednosti, preden jih primerjate z lastnimi izračuni.
Stopnja napolnjenosti: kako polna je tuljava za strel?
Stopnja napolnjenosti opisuje, kolikšen delež uporabne prostornine tulca za livanje zaseda kovina po vlivanju. Močno vpliva na to, koliko zraka je prisotnega v tulcu in kako se obnaša val kovine med počasno prvo fazo livanja.
Stopnja zapolnitve =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 v cm² (d = premer bata v cm); Leff = uporabna dolžina tulca v cm med čelom bata v začetnem položaju in koncem tulca na strani matrice.
Nizko razmerje polnjenja pušča velik volumen zraka nad kovino, kar poveča verjetnost nastajanja valov in ujetja zraka ter zahteva skrbno prilagojeno počasno polnjenje. Zelo visoko razmerje polnjenja zmanjša volumen zraka, vendar pušča manj rezerve za vlivanje in lahko poveča tveganje razlitja kovine iz odprtine za vlivanje. Primerne ciljne vrednosti so odvisne od dolžine tulca, profila počasnega polnjenja in dela ter jih je treba potrditi v procesu. Kako naslednje faze polnjenja vplivajo na kakovost, je pojasnjeno v našem članku o polnjenju kalupa in vakuumu.
Specifični tlak litja in premer bata
Cilinder za vbrizgavanje prenaša silo. Tlak, ki deluje na kovino, je rezultat te sile, deljene s površino bata. Pri enaki sili vbrizgavanja manjši bat zato ustvarja višji specifični tlak, vendar zadrži manj kovine.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Ker 1 kN/cm² ustreza 100 bar. Izgube zaradi trenja in dinamičnih učinkov so v tem poenostavljenem razmerju zanemarjene.
Specifični tlak določa tudi zahtevano zapiralno silo, saj kovinski tlak deluje na projekcijsko površino ulitka in sistema livarskih kanalov. Zato je treba konec brizgalne enote in zapiralno enoto vedno ocenjevati skupaj.
Poenostavljen izračun
Naslednji podatki so hipotetični in služijo le za ponazoritev metode. Predpostavke: 3,5 kg aluminijevega ulitka (ulatki, livni kanali, prelivni kanali in surovi ulitek), gostota tekočine 2,4 g/cm³, uporabna dolžina tulca 50 cm in intenzifikacijska sila 400 kN.
| Premer bata | Površina bata | Prostornina tulca | Stopnja napolnjenosti | Specifični tlak |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1.924 cm³ | pribl. 76 % | približno 1.040 bar |
| 80 mm | 50,3 cm² | 2.513 cm³ | približno 58 % | približno 800 bar |
Količina kovine v obeh primerih: 3.500 g / 2,4 g/cm³ ≈ 1.458 cm³. Primerjava kaže kompromis: manjši bat zagotavlja večji tlak in polnejšo vložko, večji pa pušča več prostora pri nižjem tlaku. Katera možnost je primerna za posamezni del, je odvisno od zahtev glede kakovosti in konstrukcije matrice.
Seznam za preverjanje za ocenjevanje brizgalne enote
- Določena skupna masa brizga, vključno s prelivom in surovcem
- Gostota tekoče zlitine je vzeta iz podatkov o zlitini, ne iz gostote v trdnem stanju
- Določeni so razpoložljivi premeri batov in tulci za brizganje za stroj
- Izmerjena ali iz dokumentacije pridobljena uporabna dolžina tulca
- Izračunano razmerje polnjenja za vsak možen premer bata
- Preverjena je bila sila izstrelka in iz tega izhajajoči specifični tlak glede na zahteve
- Preverjena je bila sila vpenjanja za izračunani tlak in projekcijsko površino
- Natančnost doziranja iz livarske kadi ali peči je zadostna za dosledno debelino polizdelka
- Na rabljenih strojih je bilo pregledano stanje tulca za vbrizg, bata in valja za vbrizg
Enakomerno doziranje je predpogoj za ponovljiva razmerja polnjenja. Razlike med dozirnimi, talilnimi in vzdrževalnimi pečmi so obravnavane v našem članku Dozirna, talilna ali vzdrževalna peč?
Pogosta vprašanja
Ali je mogoče spremeniti premer bata na obstoječem stroju?
Pogosto da, v okviru obsega, ki ga določa proizvajalec. Vstrekovalna tuljava, bat, pritrditev tuljave in morebiti tudi vmesnik matrice morajo biti usklajeni. Preverite, katere velikosti so odobrene za posamezni stroj.
Zakaj se uporablja gostota tekočine namesto gostote trdne snovi?
Vtikač je napolnjen s tekočim kovinskim materialom, ki zavzema več prostora kot enaka masa v trdni obliki. Uporaba gostote trdne snovi bi podcenila potrebni volumen.
Ali je večja brizgalna enota vedno varnejša izbira?
Ni nujno. Prevelika enota lahko povzroči nizko stopnjo polnjenja ali večji bat z nižjim specifičnim tlakom. Cilj je ustrezna usklajenost, ne največja vrednost.
FISS pomaga primerjati podatke o končnem izstrelku z vašim delom.
Pošljite nam maso odlitka, zlitino in dimenzije matrice vašega izdelka. FISS lahko preveri, kateri rabljeni stroji za litje v hladni komori ponujajo ustrezno kombinacijo zmogljivosti odlitka, velikosti batov in zapiralne sile.