
Razlaga nizkotlačnega litja pod tlakom: postopek, stroji in uporaba
Pri nizkotlačnem litju pod tlakom (LPDC) se trajna kovinska matrica polni od spodaj, pri čemer se namesto hitro gibajočega batka uporablja tlak plina na površini taline. Rezultat je mirno, nadzorovano polnjenje in ulitek, ki se med strjevanjem polni s kovino. Zato je ta postopek pogosta izbira za aluminijasta kolesa in druge varnostno pomembne ali tlačno neprepustne dele. Kljub podobnemu imenu deluje povsem drugače kot visokotlačno litje pod tlakom, tudi stroji so drugače zgrajeni.
Kako deluje nizkotlačno litje pod pritiskom?
Zaprta peč zadržuje staljeno kovino pod kalupom. Ko se peč napolni s suhim zrakom ali inertnim plinom, se staljena kovina dvigne skozi dovodno cev v votlino kalupa. Tlak se ohranja, medtem ko se odlitek strjuje od zgoraj navzdol, tako da ga dovodna cev nenehno oskrbuje. Po strjevanju se tlak sprosti, tekoča kovina v cevi se vrne v peč in kalup se odpre.
V primerjavi z visokotlačnim litjem pod tlakom je polnjenje precej počasnejše, tlak pa precej nižji. LPDC je zato primeren za srednje debele do debelejše stene, peskove jedra in dele, ki bodo toplotno obdelani, medtem ko je HPDC izbira za tanke stene in zelo kratke cikle.
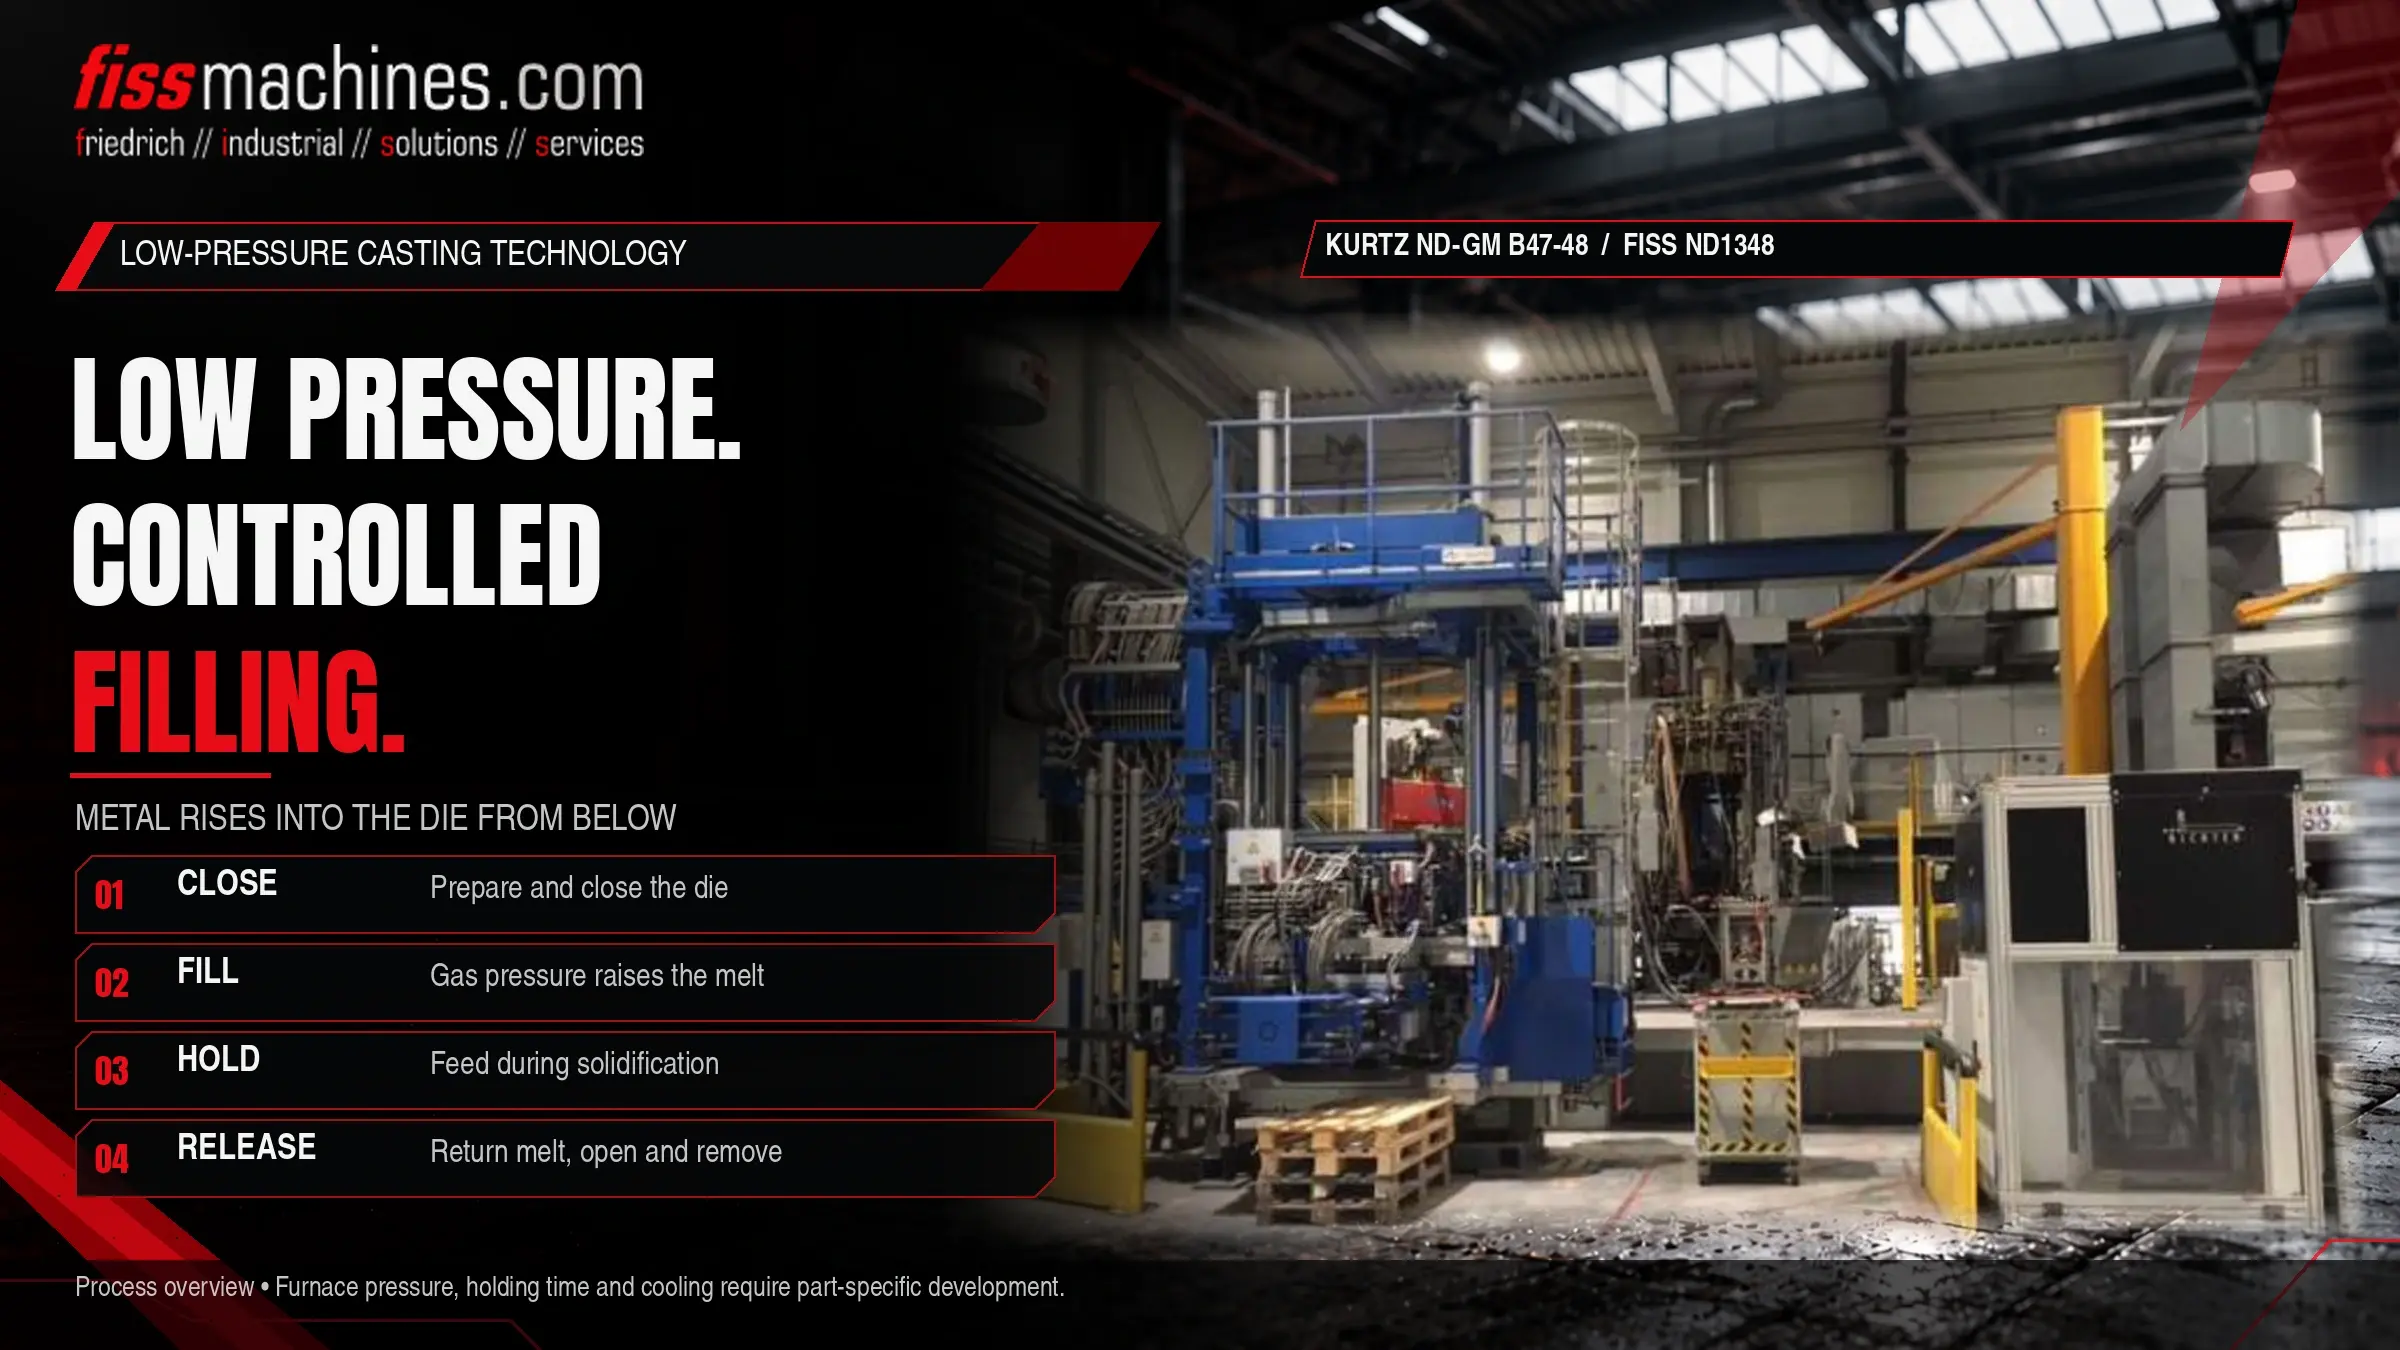
Nizkotlačni cikel korak za korakom
Zapiranje matrice
Matrica, običajno s kovinskimi vložki in pogosto s peskovnimi jedri za notranjo geometrijo, se zapre nad pečjo.
Dvigovanje in polnjenje
Tlak plina v peči se povečuje po nadzorovani krivulji. Kovina se dviga skozi dovodno cev in polni votlino od spodaj, pri čemer izpodriva zrak proti odzračnim odprtinam s sorazmerno majhnim turbulencami.
Ohranjanje tlaka in strjevanje
Tlak se poveča in ohrani. Hlajenje kalupa je urejeno tako, da se ulitek strjuje od območij, najbolj oddaljenih od vtoka, proti vtoku, ki ga napaja tekoča kovina v dvižni cevi.
Sprostitev tlaka in odstranitev
Ko se območje vtoka strdi, se tlak sprosti in preostala tekoča kovina se vrne v peč. Kalup se odpre in odlitek se odstrani, običajno z izvlečno napravo.
Pri postopku LPDC se kakovost nadzoruje prek krivulje časa in tlaka v peči ter prek hlajenja kalupa. Dejanske vrednosti tlaka so odvisne od višine izdelka, zlitine, zasnove kalupa in stroja ter se določijo med razvojem postopka.
Glavni sestavni deli stroja za nizkotlačno litje
Plinotesna peč za vzdrževanje temperature pod kalupom, s pokrovom, tesnili in napravo za dopolnjevanje.
Povezuje talino z matrico; izdelana je iz materialov, odpornih proti staljeni zlitini, in se redno zamenjuje.
Polovice matrice in stranski drsniki se premikajo s hidravličnimi cilindri; pritrdilne sile so precej manjše od tistih pri strojih HPDC.
Sistem za regulacijo tlaka ter zračni in/ali vodni hladilni krogi za usmerjeno strjevanje.
Mnoge naprave so zgrajene kot celice z več stroji, osrednjim območjem taljenja in transportom kovine do peči. Peč za vzdrževanje temperature se ponovno napolni med cikli ali v določenih časovnih presledkih, zato je obdelava taline pred taljenjem enako pomembna kot v katerem koli drugem postopku litja aluminija. Pregled tipov peči, ki se uporabljajo v livarnah, najdete v naši kategoriji rabljenih peči.
Nizkotlačno v primerjavi z visokotlačnim litjem pod tlakom
Oba postopka uporabljata trajne jeklene kalupe, vendar se način polnjenja in dovajanja ulivka bistveno razlikuje. V tabeli sta postopka primerjana kvalitativno; dejanske vrednosti so odvisne od izdelka in obrata.
| Merilo | Nizkotlačno litje pod tlakom | Visokotlačno litje pod tlakom |
|---|---|---|
| Polnjenje | Od spodaj prek dovodne cevi, počasno in nadzorovano | Vbrizgavanje z batom pri visoki hitrosti skozi vtočne kanale |
| Tlak na kovino | Nizek tlak plina na površini taline | Visok hidravlični tlak, ki ga prenaša bat |
| Dajanje med strjevanjem | Prek dovodne cevi pod vzdrževalnim tlakom | Prek ojačevalnega tlaka, omejenega z zgodnjim strjevanjem vtoka |
| Debelina stene | Srednje debele do debele stene | Možne so tanke stene |
| Jedra | Za zapletene notranje oblike so možna peščena jedra | Predvsem kovinska jedra in drsniki |
| Toplotna obdelava | Pogosto se uporablja | Omejeno za konvencionalne HPDC-dele zaradi ujetega plina |
| Čas cikla | Sorazmerno dolg | Kratek |
| Tipične zlitine | Predvsem aluminij, tudi magnezij | Aluminij, cink, magnezij |
Zanimiva različica je litje s protitlakom, pri katerem je pod tlakom tudi komora matrice, polnjenje pa poteka zaradi razlike v tlaku. Uporablja se tam, kjer je potreben še večji nadzor nad strjevanjem.
Kje se uporablja nizkotlačno litje pod tlakom
Najbolj znana uporaba so aluminijasta avtomobilska kolesa, pri katerih sta ključna simetrično polnjenje iz središča in možnost toplotne obdelave. Drugi tipični deli vključujejo glave valjev s peskovnimi jedri, šasije in komponente vzmetenja ter ohišja, ki morajo biti neprepustna za tlak. Na splošno se nizkotlačno litje upošteva, kadar del združuje srednjo debelino sten, zahteve glede celovitosti ali mehanskih lastnosti ter serijske količine, ki upravičujejo uporabo stalnih kalupov, vendar ne nujno proizvodne zmogljivosti visokotlačnega litja.
Kdaj LPDC običajno ni prva izbira
Za ohišja z zelo tankimi stenami, veliko površino in velikimi serijami je običajno bolj primerno visokotlačno litje. Cinkove zlitine se večinoma obdelujejo z litjem v vroči komori. Primerjava tipov strojev za HPDC je obravnavana v Hladna komora ali vroča komora?
Kaj je treba preveriti pri rabljenem nizkotlačnem stroju
Velja veliko točk, znanih tudi pri drugih livarskih strojih, kot so hidravlika, vodila in dokumentacija. Pri nizkotlačnem litju (LPDC) je treba upoštevati še nekaj specifičnih področij. Peč mora biti plinsko neprepustna; puščanje na tesnilu pokrova ali ohišju peči neposredno vpliva na krivuljo tlaka. Stanje ognjevzdržne obloge določa, kdaj bo potrebna nova obloga. Pri sistemu za regulacijo tlaka je treba preveriti delovanje in razpoložljivost nadomestnih delov. Ker pa je peč tlačna posoda, je treba pred zagonom pojasniti veljavne zahteve glede pregledov na novi lokaciji.
Seznam za preverjanje: Ali je LPDC primeren za del in ali je stroj ustrezen?
- Debelina stene in velikost dela ustrezata počasnemu postopku polnjenja od spodaj navzgor
- Ocenjena je potreba po peskovnih jedrih ali toplotni obdelavi
- Zahtevana zmogljivost v primerjavi z dosegljivimi časi cikla
- Dimenzije in višina matrice so združljive s pritrdilno enoto
- Zmogljivost peči in način ponovnega polnjenja sta primerna za zaporedje brizganja
- Preverjena neprepustnost peči, tesnila pokrova in stanje ognjevzdržnih materialov
- Znani so tip dvigalne cevi, njena razpoložljivost in postopek zamenjave
- Delovanje in dokumentacija sistemov za nadzor tlaka ter hladilnih krogov
- Zahteve za pregled peči pod tlakom so na kraju samem pojasnjene
Pogosta vprašanja
Ali je nizkotlačno litje pod tlakom vrsta visokotlačnega litja pod tlakom?
Ne. Obe tehniki uporabljata trajne kalupe, vendar se pri LPDC talina polni od spodaj s plinskim tlakom, medtem ko se pri HPDC kovina vbrizga z batom pri visoki hitrosti in tlaku. Stroji, kalupi in procesna okna so različni.
Zakaj se ulitki, izdelani z LPDC, pogosto toplotno obdelujejo?
Pri mirnem polnjenju se ujame malo zraka, zato se ulitke običajno lahko obdelajo z raztopino in staranjem, da se izboljšajo mehanske lastnosti. Pri konvencionalnem visokotlačnem litju (HPDC) lahko ujeti plin med takšno obdelavo povzroči mehurje.
Kaj počne dovodna cev in kako dolgo traja?
Prevaža kovino iz peči v kalup in oskrbuje odlitek med strjevanjem. Njena življenjska doba je odvisna od materiala, zlitine, temperature in ravnanja z njo, zato se obravnava kot del, ki se obrabi.
Ali lahko nizkotlačni stroj uliva različne zlitine?
Uporablja se predvsem za aluminij. Pri menjavi zlitin je treba paziti na onesnaženje peči, združljivost dovodne cevi in premaz matrice, kar je treba dogovoriti z lastnikom procesa.
FISS ponuja rabljene stroje za nizkotlačno litje.
Povejte nam, kakšen je vaš del, zlitina in ciljna proizvodnja. V podjetju FISS lahko z vami preučimo, ali je nizkotlačno litje primerno za vas ter katere razpoložljive stroje in peči bi lahko ustrezali vaši uporabi.