
Preventivno vzdrževanje strojev za litje pod pritiskom: intervali, kontrolne točke in evidence
Stroj za litje pod pritiskom deluje pod visokim pritiskom, visoko hitrostjo in visoko temperaturo – odlitek za odlitkom. Obraba je neizogibna, neplanirani izpadi pa v večini primerov niso. Preventivno vzdrževanje spremeni obrabo v načrtovano delo: sklopi se pregledajo, preden pride do okvare, in spremembe se odkrijejo, ko so še majhne.
Kaj vključuje preventivno vzdrževanje stroja za litje pod pritiskom?
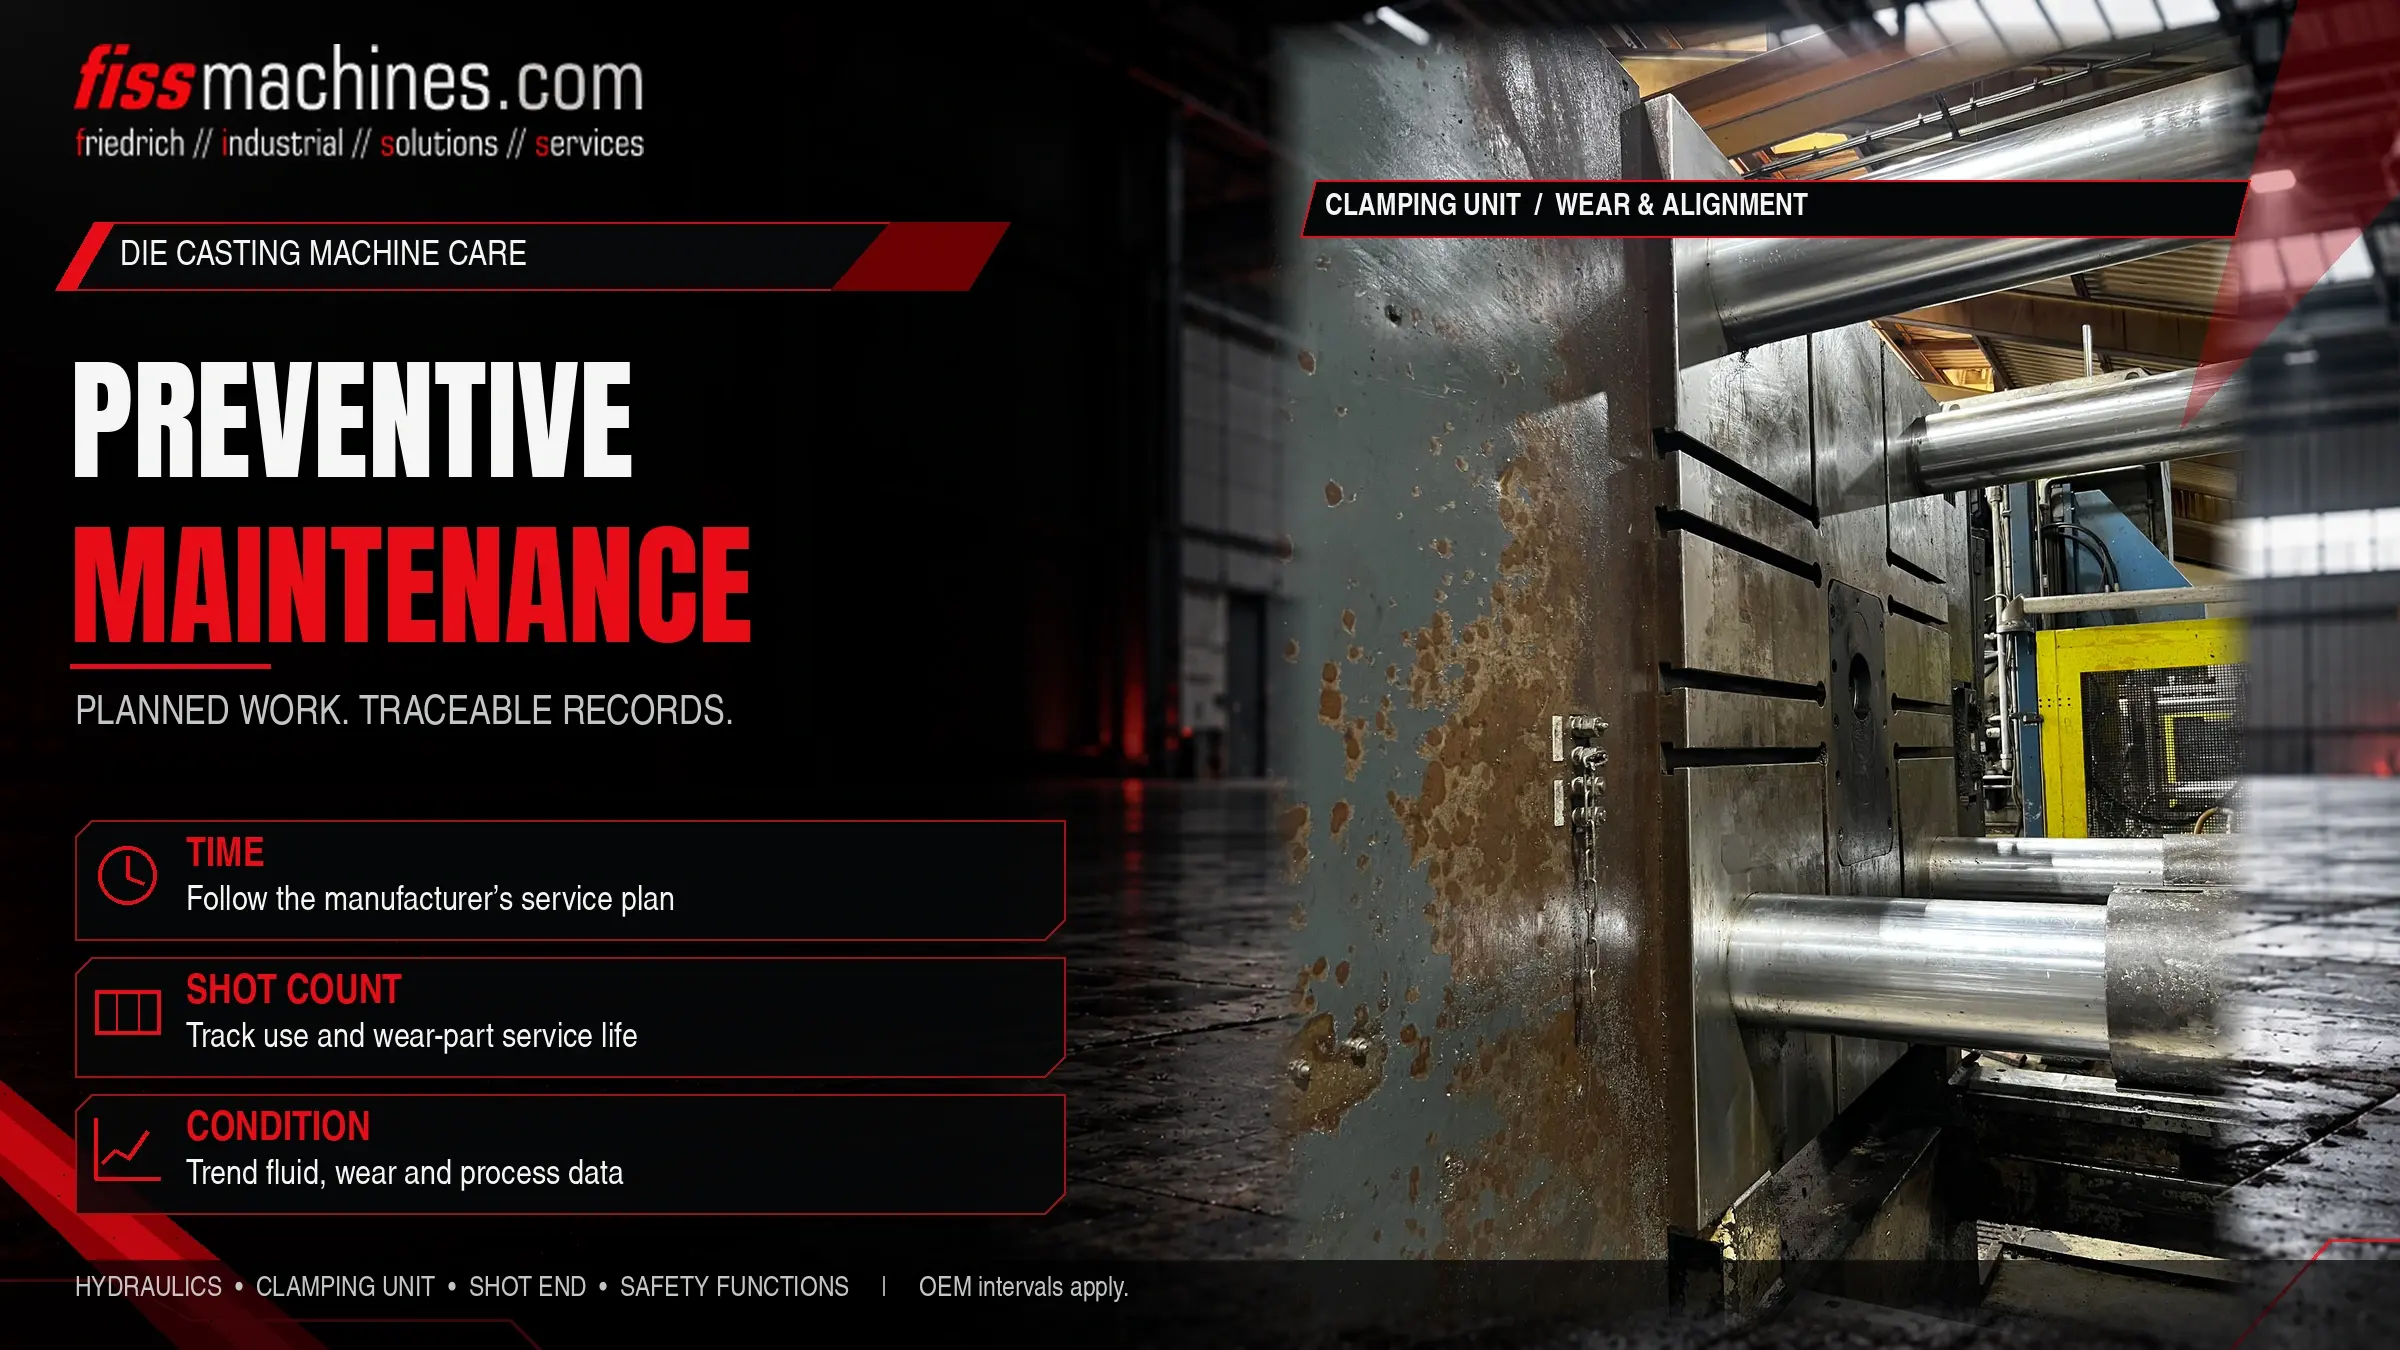
Preventivno vzdrževanje združuje redne preglede, servisiranje, kot sta mazanje in menjava filtrov, ter pravočasno zamenjavo obrabljenih delov. Poudarek je na hidravličnem sistemu z akumulatorji, zapiralni enoti z veznimi palicami in vzvodom, koncu brizga ter varnostnih funkcijah.
Osnova je vzdrževalni načrt proizvajalca, dopolnjen z lastnimi zapisi obrata: odčitki števca odlitkov, analize tekočin, krivulje odlitkov in zgodovina napak kažejo, kje je treba prilagoditi intervale.
Vzdrževanje je več kot le popravilo
Nemški standard DIN 31051 vzdrževanje deli na štiri osnovne ukrepe: pregled (ugotavljanje dejanskega stanja), servisiranje (upočasnjevanje obrabe, na primer z mazanjem ali pravočasno zamenjavo obrabljenih delov), popravilo (obnovitev delovanja) in izboljšanje (odstranjevanje šibkih točk). Preventivno vzdrževanje se osredotoča na prvi dve – tako da je tretji ukrep potreben redkeje.
Popravilo po okvari
Brez načrtovanja, vendar z nenačrtovanimi zastoji, posledičnimi poškodbami in iskanjem rezervnih delov pod časovnim pritiskom.
Fiksni intervali
Naloge po času ali številu posnetkov. Predvidljivo, vendar so lahko intervali glede na dejansko obremenitev prekratki ali predolgi.
Na podlagi izmerjenih vrednosti
Analize tekočin, krivulje izstrelkov in meritve določajo, kdaj je treba ukrepati. Zahteva podatke in izkušnje.
V praksi livarji združujejo vse tri. Redno vzdrževanje je treba ločiti od enkratne splošne prenove, ki je opisana v članku »Prenova ali posodobitev?«
Praktična struktura po intervalih
Naslednji pregled prikazuje tipično strukturo. Dejanske naloge in intervali so določeni v dokumentaciji proizvajalca stroja in jih je treba prilagoditi obremenitvi obrata ter izkušnjam.
| Interval | Področje | Tipične naloge |
|---|---|---|
| Vsaka izmena | Stroj in celica | Vizualni pregled za ugotavljanje morebitnih puščanj, ravni tekočin in temperature, centralnega mazanja, delovanja zaščitnih naprav in zasilnega izklopa |
| Tedensko | Hidravlika in konec brizganja | Kazalniki filtrov, hladilna voda, stanje konice bata in mazanja, čistoča območja matrice |
| Mesečno do četrtletno | Tekočina in akumulatorji | Vzorec tekočine in analiza, prednapolnitev akumulatorjev, porazdelitev obremenitve veznih palic, cevi in priključki |
| Letno | Celoten stroj | Celovit pregled: plošče, ležaji kolena, matice veznih palic, električna napeljava, varnostni preskusi v skladu z nacionalnimi predpisi |
Hidravlična tekočina: stanje namesto fiksnih intervalov menjave
Ker puščanje v bližini tekočega kovinskega materiala predstavlja nevarnost požara, se stroji za litje pod pritiskom pogosto uporabljajo s protipožarnimi hidravličnimi tekočinami. Široko razširjene so vodno-glikolne tekočine (HFC); alternativa so sintetične tekočine brez vode (HFDU). Obe vrsti vplivata na vzdrževanje: tekočine HFC zahtevajo redno vzorčenje in analizo, saj lahko zanemarjena tekočina povzroči korozijo in kavitacijo. Prehod z ene vrste tekočine na drugo zahteva obsežno izpiranje.
- Vzorce tekočine odvzemajte v določenih časovnih presledkih in vedno na istem mestu
- Ocenite onesnaženost s trdnimi delci, npr. s kodeksom čistoče v skladu z ISO 4406
- Pri HFC: spremljajte vsebnost vode in druge parametre, ki jih določi dobavitelj tekočine
- Filtre menjajte glede na kazalnik diferenčnega tlaka, ne le po koledarskem roku
- Utesnite puščanje takoj – predstavlja nevarnost požara, stroškovni dejavnik in je pogosto znak obrabe
Akumulatorji: shranjena energija za izstrelitev
Faza hitrega izstrelka zahteva visok pretok olja v kratkem času. Ta pretok prihaja iz hidravličnih akumulatorjev, prednapolnjenih z dušikom. Če se tlak prednapolnitve zniža, je na voljo manj energije – hitrost izstrelka in ponovljivost sta prizadeti, pogosto postopoma in neopaženo.
Proizvajalci akumulatorjev, kot je HYDAC, priporočajo preverjanje prednapolnitve v prvem tednu po zagonu, nato ponovno po treh do štirih mesecih, če ni ugotovljena izguba, in nato vsaj enkrat letno. Pregled se opravi pri razbremenjeni strani za tekočino; za polnjenje se sme uporabljati le dušik, nikoli stisnjen zrak ali kisik. Ker gre za tlačno opremo, so akumulatorji lahko predmet rednih pregledov v skladu z nacionalno zakonodajo.
Pritrdilna enota: vezne palice, vzvod in plošče
Pritiskalna enota drži matrico zaprto kljub pritisku kovine. Če sila ni enakomerno porazdeljena po veznih palicah, lahko matrica na eni strani izstopi iz oblike, matrica in plošče so neenakomerno obremenjene, posamezne vezne palice pa so preobremenjene.
Izmerite porazdelitev obremenitve
Sistemi za merjenje deformacije veznih palic prikazujejo, kako enakomerno je porazdeljena zapiralna sila. Odstopanja se popravijo z nastavitvijo matic veznih palic ali višine matrice, kot je določeno s strani proizvajalca.
Mazanje in igra ležajev
Togla sklopka potrebuje zanesljivo mazanje. Večja igra v sornikih in pušah vpliva na blokiranje in gibanje plošče.
Vzporednost in površine
Redno preverjajte vzporednost plošč in stanje pritrdilnih površin, zlasti po poškodbah matrice ali trkih.
Zaščitne naprave in blokade
Redno preizkušajte delovanje zaščitnih naprav, blokad in zasilnega izklopa ter dokumentirajte rezultate.
FISS ponuja ustrezno opremo v okviru sistemov za merjenje veznih palic. Kako se izračuna pritiskna sila, je pojasnjeno v članku Pritiskna sila pri litju pod tlakom.
Konec brizga: kje se v procesu kaže obraba
Pri strojih s hladno komoro sta tuljava za brizganje in konica bata klasični deli, ki se obrabljajo. Večji vmesek omogoča kovini, da preide mimo bata, poškodbe na tuljavi pa vplivajo na gibanje bata. Oboje se v krivulji brizganja kaže kot spremenjene hitrosti in profili tlaka. Osnovne informacije o teh sestavnih delih najdete v članku »Vtikalne tulce in potisniki pri litju v hladni komori«.
Krivulje vbrizga iz stroja v dobrem stanju so dragoceni referenčni podatki. Če se časi polnjenja ali naraščanje tlaka spremenijo pri nespremenjenih nastavitvah, je vzrok pogosto mogoče najti na koncu vbrizga ali v akumulatorjih.
Zapisi izboljšujejo vzdrževanje
- Dnevnik vzdrževanja z datumom, števcem izstrelkov, ugotovitvami in ukrepi
- Rezultati analiz tekočin in pregledov akumulatorjev v obliki trendov
- Referenčne krivulje delovanja in varnostne kopije krmilnih programov
- Seznam rezervnih delov s kritičnimi deli na zalogi
- Zgodovina napak za prepoznavanje ponavljajočih se šibkih točk
Ta dokumentacija tudi poveča vrednost stroja: ko se ga kasneje proda, je popolna zgodovina vzdrževanja eden od najbolj prepričljivih dokazov o njegovem stanju.
Načrtovano delo namesto nenačrtovanih zaustavitev
Preventivno vzdrževanje stroja za litje pod pritiskom ne zahteva zapletenega sistema, temveč doslednost: jasno opredeljene naloge za vsak interval, pozornost, namenjena hidravliki, akumulatorjem, zapiralni enoti in koncu brizga, ter evidence, ki omogočajo prepoznavanje trendov. Če vzdrževanje pokaže, da so sklopi dosegli konec svoje življenjske dobe, je načrtovana prenova običajno bolj ekonomična kot niz popravil.
Vprašanja o vzdrževanju strojev za litje pod pritiskom
Kako pogosto je treba zamenjati hidravlično tekočino?
Najbolje glede na stanje. Redne analize tekočine pokažejo, ali je zaradi onesnaženja, vsebnosti vode ali staranja potrebna zamenjava. Veljajo specifikacije dobavitelja tekočine in proizvajalca stroja.
Zakaj se hitrost brizganja sčasoma zmanjša?
Pogosti vzroki so padec prednapetosti akumulatorja, obraba na koncu brizga, notranje puščanje v ventilih ali cilindrih ter onesnažena tekočina. Primerjava krivulj brizganja z referenčnimi vrednostmi pomaga zožiti krog možnih vzrokov.
Kaj kaže merjenje napetosti veznih palic?
Kaže, kako je pritiskna sila porazdeljena po veznih palicah. Neenakomerna porazdelitev lahko povzroči ostanke, poškodbe matrice in preobremenitev posameznih veznih palic.
Kakšna je razlika med vzdrževanjem in generalnim popravilom?
Vzdrževanje je stalno in ohranja stroj v dobrem stanju. Generalni popravil je enkraten projekt, pri katerem se obrabljene sklope obnovi ali zamenja, da se ponovno vzpostavi zmogljivost stroja.
Prenovljeni stroji za litje pod tlakom podjetja FISS.
Ko se popravila kopičijo, je pogosto boljša izbira generalna prenova ali zamenjava stroja. Podjetje FISS izvaja generalne prenove rabljenih strojev za litje pod tlakom in dobavlja stroje, katerih stanje je bilo preverjeno.
Viri
DIN 31051:2019-06 – Osnove vzdrževanja (pregled, servisiranje, popravilo, izboljšava); izrazi, kot so povzeti v leksikonu DGUV IFA.
ISO 4406 – Hidravlična moč: metoda za kodiranje stopnje onesnaženosti s trdnimi delci.
EUROGUSS 365: R. Knecht (Quaker Houghton), Izbira med HFC in HFDU, 2022.
HYDAC: navodila za uporabo hidravličnih akumulatorjev in naprav za polnjenje/preskušanje (SK 600, FPS/FPK) – intervali preverjanja predpolnjenja, spuščanje tlaka, polnjenje izključno z dušikom.
FISS Machines: kategorija dodatne opreme »Merilni sistemi za vezne palice« in storitve »Obnova strojev za litje pod pritiskom«, fiss-machines.com, dostopno 29. oktobra 2026.