
Čas cikla litja pod pritiskom: prepoznavanje ozkih grl in izboljšanje zaporedja
Čas cikla celice za litje pod pritiskom določa, koliko delov se lahko proizvede v eni izmeni in s tem tudi, koliko dejansko stane ena ura delovanja stroja. Vendar številka, prikazana na zaslonu stroja, redko pojasni, kam gre ta čas. Zapiranje matrice, doziranje, vbrizgavanje, strjevanje, odpiranje, izvlekanje, razprševanje in ravnanje z izdelki si vsi tekmujejo za iste sekunde. Iskanje koraka, ki dejansko omejuje proizvodnjo, in njegovo skrajšanje brez poslabšanja kakovosti je sistematična naloga in ne zgolj vprašanje pospešitve vseh nastavitev.
Kako najti ozko grlo v ciklu litja pod pritiskom?
Cikel razdelite na posamezne korake, izmerite trajanje vsakega koraka pri več odlitkih in označite, kateri koraki potekajo zaporedno in kateri vzporedno. Ozkoglavje je korak na zaporedni poti, t. i. kritični poti, ki traja najdlje ali se najbolj spreminja. Le skrajšanje tega koraka skrajša cikel; pospeševanje vzporednih korakov ne spremeni ničesar.
Čas strjevanja je pogosto največja posamezna ovira, vendar je povezan s kakovostjo izdelka in temperaturo matrice. Prihranke je običajno lažje najti v čakalnih časih, postopkih ravnanja z izdelki in postopkih brizganja.
Iz česa je sestavljen cikel litja pod pritiskom
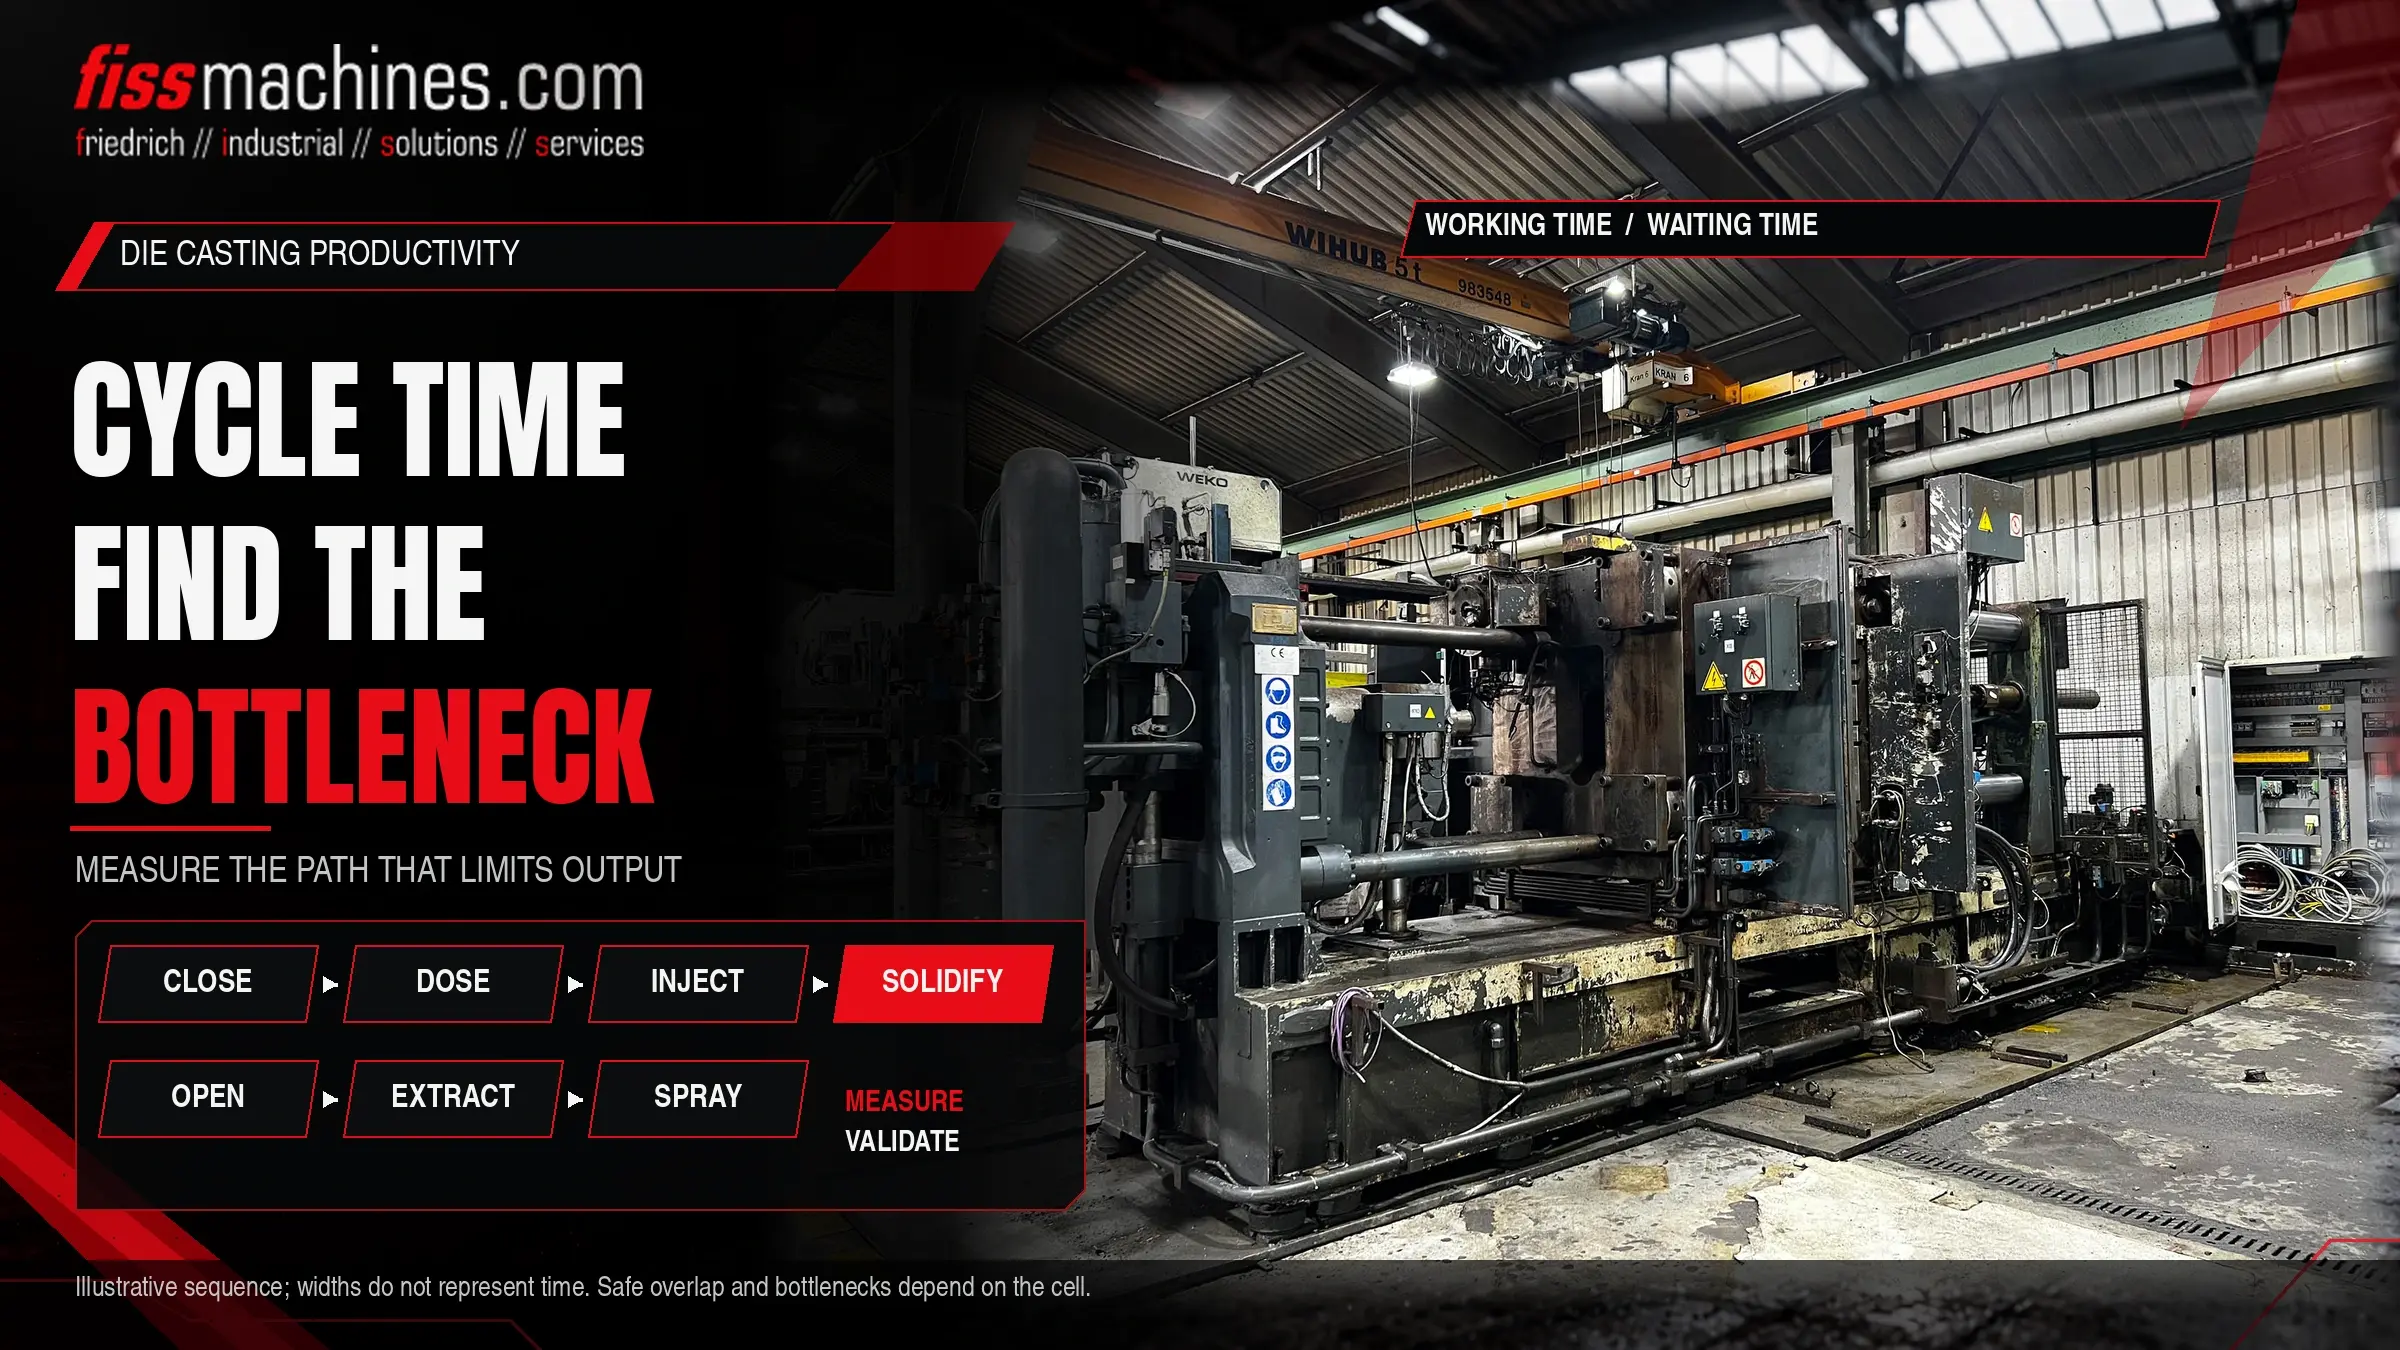
Natančen vrstni red je odvisen od tipa stroja, dela in stopnje avtomatizacije, vendar celica s hladno komoro običajno izvaja spodaj navedene korake. Pri strojih z vročo komoro je doziranje nadomeščeno z polnjenjem prek gosjega vratu, kar znatno skrajša ta del zaporedja.
| Element | Glavni dejavniki | Tipični vzvodi | Tveganje v primeru neprevidnega skrajšanja |
|---|---|---|---|
| Zapiranje in zaklepanje matrice | Hod plošče, profil hitrosti, faza zaščite matrice | Optimizirani hodi in prehodi hitrosti | Zaščita matrice manj učinkovita, udarci na matrico |
| Odmerjanje in vlivanje | Premik livarske žlice ali dozirna peč, teža odlitka | Z doziranjem začnite prej, vzporedno z zapiranjem kalupa, kjer je to varno | Kovina se ohlaja v tulcu, neenakomeren surovi ulitek |
| Odlitek in intenzifikacija | Procesne zahteve izdelka | Ponavadi zelo majhne; to ni tipično ozko grlo | Neposreden vpliv na polnjenje in poroznost |
| Strjevanje (zaprta matrica) | Debelina stene, zlitina, temperatura kalupa, razpored hlajenja | Hlajenje kalupa in toplotno ravnovesje, lokalno hlajenje | Deformacije, vroče razpoke, težave pri izmetu |
| Odpiranje kalupa, izvlekanje jedra, izmet | Hodi, zaporedja drsnikov, gibanje izmetnika | Prekrivajoča se gibanja, kjer to omogoča krmiljenje | Trki, poškodbe drsnikov ali ulitkov |
| Izvajanje | Pot robota ali izvlečevalca, prijemanje, pregled dela | Krajše poti, zgodnejši vstop v območje matrice | Nevarnost trčenja, nestabilen prijem |
| Nanašanje in izpihovanje | Velikost matrice, vzorec razprševanja, toplotne zahteve | Optimiziran program razprševanja, manj, a ciljno usmerjeno razprševanje | Spajkanje, lepljenje, spremenjena temperatura matrice |
Pravilno merjenje cikla
En sam odčitek štoparice ni dovolj. Koraki cikla se razlikujejo, občasna dolga čakanja pa pogosto stanejo več kot nekoliko počasnejše gibanje. Najbolj uporabni podatki izhajajo iz časovnih oznak krmilnih signalov, ki jih lahko beležijo številni sistemi za krmiljenje strojev in robotov. Kadar to ni mogoče, je praktična alternativa video snemanje več ciklov.
Določite začetek in konec vsakega koraka
Uporabite jasne signale, kot sta »matrica zaklenjena« ali »robot se je umaknil iz območja matrice«, tako da se isti korak vsakič meri na enak način.
Zabeležite veliko ciklov
Zabeležite reprezentativno obdobje, vključno z običajnimi motnjami. Povprečne vrednosti skrivajo odstopanja; upoštevajte tudi razpon in izjemne vrednosti.
Narišite zaporedje
Preprost časovni stolpični diagram prikazuje, kateri koraki se prekrivajo in kateri čakajo drug na drugega. Najdaljša veriga odvisnih korakov je kritična pot.
Ločite čakanje od dela
Označite vsako obdobje, v katerem je enota pripravljena, a čaka na signal. Čakalni čas je pogosto najcenejši čas, ki ga je mogoče odpraviti.
Tipična ozka grla v praksi
Strjevanje in temperatura kalupa
Čas, ko ostane matrica zaprta, je odvisen od najdebelejših delov in od tega, kako dobro matrica odvaja toploto. Če ga skrajšamo, ne da bi izboljšali hlajenje, tvegamo deformacije ali težave pri izmetu. Resnične izboljšave na tem področju običajno izhajajo iz samega orodja: hladilnih kanalov, lokalnega hlajenja ali bolj uravnotežene toplotne razporeditve, pogosto v kombinaciji s prilagojeno enoto za nadzor temperature.
Nanašanje s pršenjem
Razprševanje hladi in ščiti površino matrice, zato je hkrati časovni in toplotni ukrep. Program razprševanja, ki se je razvijal skozi leta, pogosto vsebuje odvečne prehode. Njegovo skrajšanje je treba preveriti glede na temperaturo matrice in lepljenje.
Periferna oprema in povezave
Roboti za izvlekanje, razpršilniki, stiskalnice za obrezovanje in transportni trakovi komunicirajo s strojem prek signalov. Previdne blokade ali počasni postopki izmenjave podatkov dodajajo sekunde, ki nikjer niso upoštevane v nastavitvah stroja. Naš članek o avtomatizaciji v celici za litje pod pritiskom opisuje tipične perifirne enote in njihove naloge.
Doziranje
Če livarska posoda ali dozirna peč ne more držati koraka, stroj čaka z zaprto matrico ali prazno tuljavo. Zato je treba zmogljivost in natančnost doziranja preveriti v okviru vsake analize cikla. Razlike med tipi peči so obravnavane v članku »Dozirna, talilna ali vzdrževalna peč?«
Izboljšanje zaporedja brez ogrožanja kakovosti
Izboljšave zaporedja delujejo najbolje kot nadzorovani poskusi. Spreminjajte po eno stvar naenkrat, izvajajte postopek dovolj dolgo, da se doseže toplotno ravnovesje, in primerjajte čas cikla, stopnjo izmetov in kakovost ulitkov pred in po spremembi.
Običajno nizko tveganje
Odstranjevanje nepotrebnih čakalnih časov, vzporedno začenjanje gibov, kjer to dopuščata koncept krmiljenja in varnost, skrajševanje poti robotov in odpravljanje počasnih izmenjav podatkov med strojem in perifernimi napravami.
Zahteva skrbno preverjanje
Skrajšanje časa strjevanja, spreminjanje količine ali vzorca brizganja ter povečanje hitrosti gibanja v bližini kalupa. Ti dejavniki vplivajo na temperaturo kalupa, kakovost izdelkov in obrabo, zato jih je treba preizkusiti z pregledom ulitkov.
Prekrivajoči se gibi morajo ostati v okviru varnostnega koncepta stroja. Blokad in zaščitnih funkcij se nikoli ne sme obiti zaradi skrajšanja časa cikla; spremembe varnostne logike zahtevajo strokovno oceno.
Čas cikla, izpadni čas in OEE
Krajši cikel se izplača le, če celica dejansko deluje. Splošna učinkovitost opreme (OEE) združuje razpoložljivost, zmogljivost in kakovost. Celica s hitrim ciklom, a pogostimi zaustavitvami, dolgimi menjavami matric ali visokim deležem izmetov lahko proizvede manj kot počasnejša, a stabilna celica. Zato se poleg analize cikla splača preučiti tudi vzroke za zaustavitve in delež izmetov.
OEE = razpoložljivost × zmogljivost × kakovost
Razpoložljivost = čas delovanja / načrtovani čas proizvodnje; Zmogljivost = (idealni čas cikla × proizvedeni deli) / čas delovanja; Kakovost = dobri deli / proizvedeni deli. Vsi trije so ulomki med 0 in 1.
Seznam za preverjanje za analizo časa cikla
- Za vsak korak cikla so opredeljeni signali za začetek in konec
- Podatki so bili zabeleženi v več ciklih, vključno z motnjami
- Opredeljena kritična pot; vzporedne faze so ločeno označene
- Kvantificirani čakalni časi med strojem, robotom, razpršilnikom in stiskalnico
- Ocenjen čas strjevanja skupaj z hlajenjem matrice in temperaturo
- Pregled programa razprševanja glede na odvečne prehode
- Preverjena zmogljivost in natančnost doziranja glede na ciljni cikel
- Preverjena zmogljivost nadaljnjih korakov (obrezovanje, hlajenje, transportni trakovi)
- Vsaka sprememba je bila preizkušena posebej in ovrednotena na podlagi podatkov o izmetu in kakovosti
- Vsak prekrivajoč se gib se izvaja v skladu z varnostnim konceptom
Pogosta vprašanja
Ali je hitrejši stroj najlažji način za skrajšanje časa cikla?
Redko. Gibanje stroja pogosto predstavlja le majhen del cikla v primerjavi z utrjevanjem, brizganjem in ravnanjem. Hitrejši stroj pomaga le, če so njegovi gibi na kritični poti.
Zakaj se je čas cikla po zamenjavi matrice podaljšal?
Različni kalupi imajo različno toplotno obnašanje, programe brizganja in zaporedja drsnikov. Za vsak kalup je potrebna lastna analiza; nastavitve drugega kalupa so le izhodišče.
Ali lahko stiskalnica za obrezovanje omeji delovno celico?
Da. Če stiskalnica, hladilna postaja ali transportni trak ne morejo pravočasno prevzeti dela, robot počaka, s tem pa tudi stroj. Ozkoglavje je lahko zunaj livarskega stroja.
FISS vam pomaga najti ustrezne stroje in opremo.
Če vaša analiza pokaže, da stroj, peč ali periferno napravo omejuje proizvodnjo, vam lahko FISS pomaga pri pregledu primerne rabljene opreme za vaš del in ciljni cikel.