
Razlaga napak pri litju pod pritiskom: poroznost, krčenje, hladni zapori in mehurji
Tlakovni odlitek, ki je na videz sprejemljiv, lahko vseeno vsebuje pore, vdolbine zaradi krčenja ali lokalne nepravilnosti. Nekatere napake postanejo vidne šele po CNC-obdelavi, izpostavitvi toploti ali preskusu tesnosti. Za dosledno kakovost je zato potrebno več kot le pregled površine: pripravo kovine, profil brizganja, prezračevanje matrice, nadzor temperature in stanje opreme za litje je treba oceniti kot povezan proces.
Kateri so najpogostejši defekti pri visokotlačnem litju pod pritiskom?
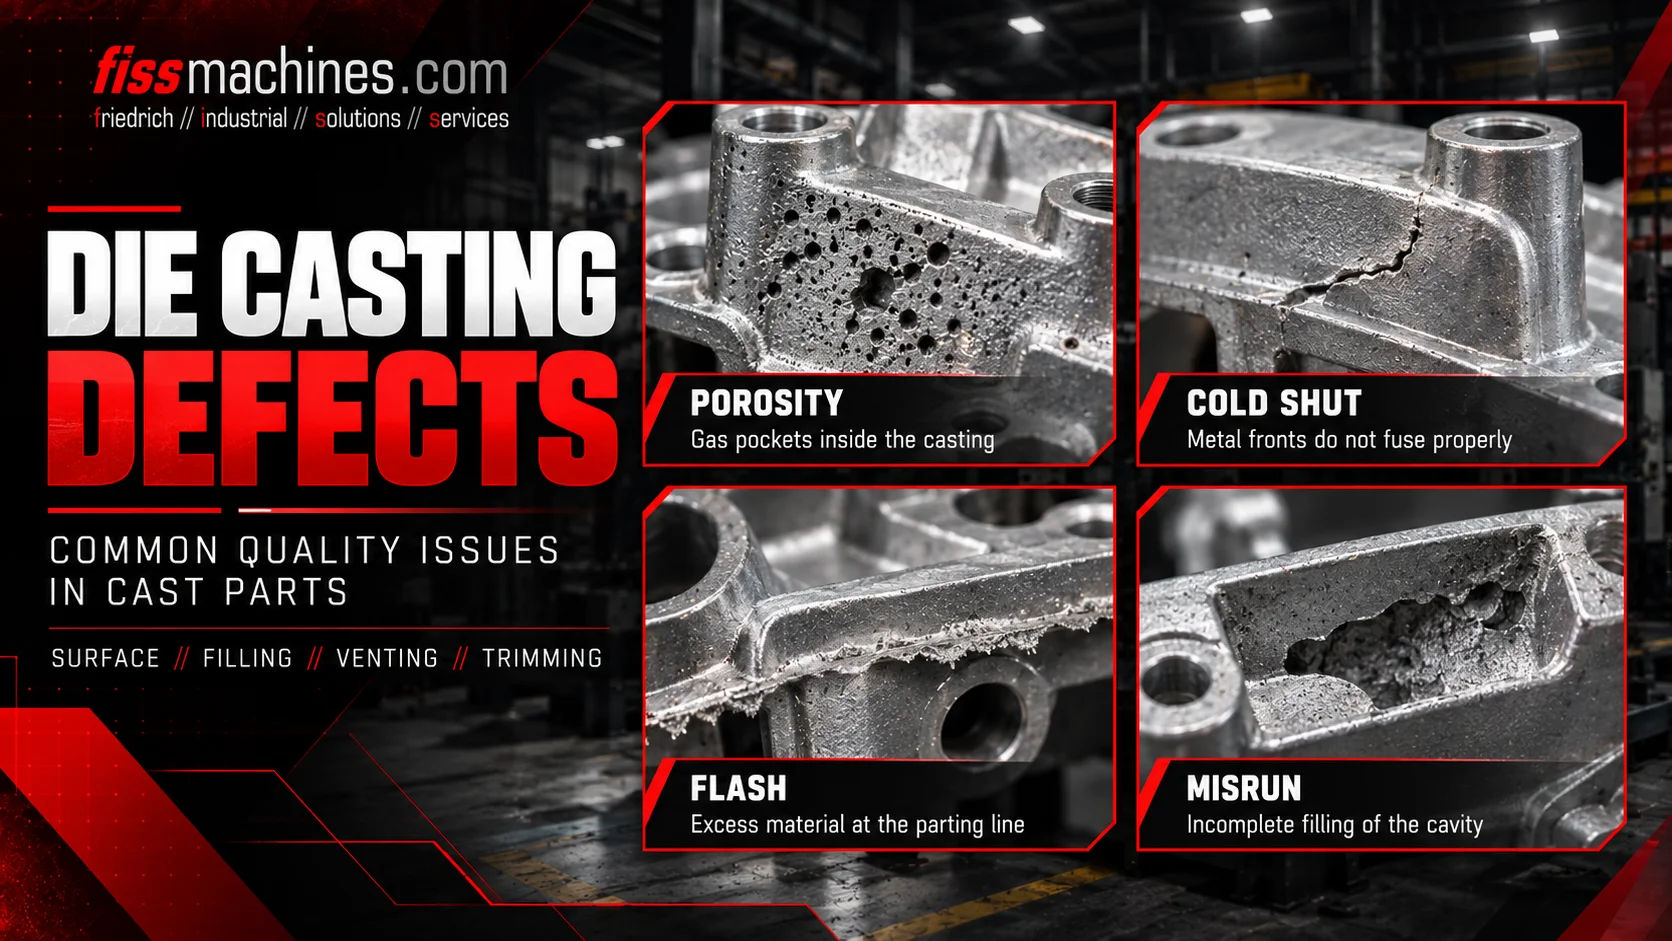
Pomembne skupine napak vključujejo plinsko poroznost, ki jo povzročajo ujeti ali izpuščeni plini, poroznost zaradi krčenja, povezano s krčenjem pri strjevanju, hladne zapore, kjer se fronti taline ne združijo pravilno, nepopolno polnjenje, kjer se votlina ne napolni v celoti, in mehurji, ki postanejo vidni po segrevanju. Sam njihov videz ni vedno dovolj za zanesljivo diagnozo vzroka.
Zakaj ime napake še ni diagnoza
Enak vizualni simptom je lahko povezan z različnimi vzroki. Pora lahko nastane zaradi ujetega zraka, plinov, ki jih sproščajo ostanki, obdelave taline ali volumetričnega krčenja med strjevanjem. V istem ulitku se lahko pojavijo tudi različni mehanizmi.
Analiza temeljnih vzrokov mora povezati lokacijo in morfologijo napake s krivuljo litja, razporeditvijo livnih kanalov in odzračevalnih odprtin, kakovostjo taline, temperaturo kalupa, recepturo brizganja in nadaljnjo obdelavo. Zmanjšanje vseh napak na eno samo nastavitev tlaka ali temperature vodi do nezanesljivih popravkov.
| Napaka | Tipična ugotovitev | Možni dejavniki, ki prispevajo k nastanku napake |
|---|---|---|
| Poroznost zaradi plina | S plinom napolnjene votline, včasih zaobljene | Vlekanje zraka, procesni plini, omejeno odzračevanje ali plini, povezani s talino |
| Poroznost zaradi krčenja | Vrzeli, povezane s krčenjem med strjevanjem | Vroče točke, omejitve dovajanja, prenos tlaka in pot strjevanja |
| Hladna zapora | Šiv ali črta, kjer se stikata dva kovinska čela | Prezgodnje ohlajanje, oksidni sloji in neugodna pot polnjenja |
| Nepravilno litje | Nepolnjen del votline | Premajhna tekočnost ali neustrezni pogoji polnjenja |
| Mehurček | Izbočena površinska mehurčka, pogosto po izpostavljenosti toploti | Razširitev notranjega ujetega plina blizu površine |
Poroznost plina: od kod prihaja ujet plin?
V strojih s hladno komoro lahko neustrezen začetni gib bata povzroči prevračanje taline v brizgalni tulci in ujetje zraka, še preden kovina doseže vtočno odprtino. Dodatni zrak v kanalu in votlini mora izstopiti med zelo kratko fazo polnjenja.
Plini se lahko tvorijo tudi ob segrevanju ostankov ločilnih sredstev ali maziv. Lokalna zamašitev odzračevalnih odprtin lahko poveča količino plina, ki ostane v ulitku. Pri obdelani zlitini je treba upoštevati tudi čistočo taline in vsebnost raztopljenih plinov.
Sistemi za odzračevanje, prelivne žepke in, kjer je to primerno, vakuumska podpora so namenjeni zmanjšanju ujetega plina. Nobeden od njih samodejno ne kompenzira neugodnega profila polnjenja ali prekomernih ostankov brizganja.
Nadzorovana prva faza
Izogibajte se neprimernim valovom taline in z njimi povezanemu zadrževanju zraka.
Odprte plinske poti
Preglejte odzračevalne odprtine, prelivne območja in vakuumske vmesnike, kjer so nameščeni.
Ponovljiva uporaba
Izogibajte se prekomernim ostankom in nenadzorovanemu nastajanju plinov.
V čem se skrčevalne votline razlikujejo od plinskih por
Tekoča kovina se med ohlajanjem in strjevanjem skrči. Kadar potek strjevanja in prenos tlaka ne moreta izravnati te spremembe prostornine, se lahko oblikujejo lokalne skrčevalne votline ali mikroporoznost.
V praksi je razlikovanje med plinsko in krčnimi porami lahko težavno, zlasti kadar se mehanizmi prekrivajo. Oblika in lokacija dajeta namige, vendar ne dokazujeta nujno vzroka. Potrebna je lahko metalografska ocena, radiografija ali CT v kombinaciji z analizo procesa.
Pomembni dejavniki vključujejo temperaturo matrice, debelino profila, lokalne vroče točke, zamrznitev vtoka, časovno usklajevanje tlaka in splošno zasnovo polnjenja. Višja nastavitev intenzivnosti sama po sebi ne zagotavlja izboljšanja, če tlaka ni mogoče prenesti na prizadeto območje.
Hladni zapori in nepravilnosti pri polnjenju: povezani, vendar ne identični
Hladna zapora nastane, ko se sosednji tokovi kovine srečata, ne da bi se med seboj trdno spojila. Lahko se pojavi kot vidna črta ali šiv. K temu lahko prispevajo oksidni sloji, lokalno ohlajanje ter kot srečanja in hitrost kovinskih front.
Nepopolno polnjenje pomeni, da se votlina ni popolnoma napolnila; manjka kot, tanek reber ali drug element. Med možne vzroke spadajo nezadostna temperatura kovine, neustrezna zasnova vtoka in kanala, prevelik upor toku ali nezadostna zmogljivost polnjenja.
Ustrezni popravni ukrepi so odvisni od dejanskega mehanizma polnjenja. Pregled rezultatov simulacij, temperatur kalupa in krivulj vbrizgavanja je lahko bolj koristen kot prilagajanje posameznega parametra stroja brez utemeljenih dokazov.
Nepopolno spajanje
Dve čelni ploskvi se stikata, vendar se ne združita v trdno, neprekinjeno območje.
Nepopolno polnjenje
Talina ne doseže ali ne zapolni celotne votline.
Primerjajte dokaze
Uskladite lokacijo napake s smerjo toka, temperaturo in podatki o vbrizgu.
Zakaj se po segrevanju lahko pojavijo mehurji
Plin, ujet blizu površine, se lahko med nadaljnjim segrevanjem razširi in ustvari lokalno izbočeno mesto ali mehur. To je še posebej pomembno, kadar je načrtovana toplotna obdelava po litju, saj so visokotlačni litki z znatno količino ujetega plina lahko neprimerni za določene pogoje toplotne obdelave.
Tveganje je odvisno od zlitine, kakovosti ulitka, lokacije plina, temperature in zgodovine procesa. Ni vsaka površinska mehurja nastala zaradi istega vzroka, zato lahko prerezani vzorec in ustrezni zapisi o procesu pomagajo razlikovati mehurje, povezane s plinom, od drugih poškodb površine.
Preventivni ukrepi se začnejo že v zgodnjih fazah: nadzorovano polnjenje, ustrezno odzračevanje, prilagojen postopek uporabe ločilnega sredstva in stabilna temperatura kalupa.
Kateri preskusi pomagajo zanesljivo odkriti napake?
Vizualni pregled in merjenje dimenzij sta koristna za odkrivanje površinskih napak, za notranjo poroznost pa so potrebne dodatne metode. Glede na sestavni del in njegova merila sprejemljivosti so lahko primerni rentgenski pregled, industrijska računalniška tomografija, rezanje, metalografija, ocena gostote ali preskus tesnosti.
Izberite merilno metodo glede na funkcionalne zahteve. Tesnilna površina, strukturni del in estetski del lahko zahtevajo različna merila sprejemljivosti; enostavno štetje vsake pore kot enako kritične bi bilo zavajajoče.
Pri ponavljajočih se napakah dokumentirajte položaj votline, številko serije, temperaturne pogoje, zamenjave operaterjev in krivulje stroja. Primerjava teh zapisov je pogosto bolj informativna kot pregledovanje posameznih zavrnjenih izdelkov.
- Lokacijo napake označite na določeni risbi dela
- Razvrstite, ali gre za površinsko ali notranjo napako
- Preverite ravnanje s talino, doziranje in profil brizga
- Preglejte odzračevalne odprtine, prelivne odprtine in morebitni vakuumski sistem
- Preglejte recepturo brizganja in toplotne razmere matrice
- Izberite ustrezno metodo preverjanja za zahtevano funkcijo
- Zabeležite korekcijske ukrepe in primerjajte izmerjene rezultate
Kako stanje livarske celice vpliva na doslednost kakovosti
Stanje stroja je pomembno, kadar je treba tlak in hitrost ponavljati v tisočih ciklih. Izrabljeni komponenti za vbrizgavanje, nestabilna hidravlika, nepravilno delujoča oprema za nadzor temperature kalupa ali nezanesljivi vmesniki med doziranjem, razprševanjem in izvlekanjem lahko prispevajo k spremenljivosti procesa.
Pri pregledu rabljenega stroja za litje pod tlakom ali celotne celice preverite sistem vbrizgavanja in razpoložljivost zapisov o procesu ter nazivno zapiralno silo in zmogljivost vbrizga. FISS podpira mednarodno nakupovanje in prodajo rabljenih strojev za litje in avtomatizacije.
Pogosta vprašanja o napakah pri litju pod tlakom
Ali sta plinska poroznost in poroznost zaradi krčenja eno in isto?
Ne. Poroznost zaradi plinov je povezana z ujetimi ali izpuščenimi plini; poroznost zaradi krčenja pa je povezana s krčenjem pri strjevanju in nezadostnim lokalnim izravnavanjem. Lahko se pojavijo tudi mešane oblike.
Ali je z rentgenskim pregledom mogoče odkriti vsako napako?
Nobena metoda sama po sebi ne zazna vseh napak v vseh pogojih. Zaznavnost je odvisna od velikosti napake, njene lege, debeline materiala in metode pregleda.
Zakaj nastajajo hladni šivi?
Nastanejo lahko, ko se ločeni kovinski robovi stikajo brez trdne vezave, na primer zaradi temperaturne razlike, oksidnih plasti ali neugodnega toka.
Ali povečanje tlaka vbrizga odpravi napake zaradi krčenja?
Ne nujno. Učinek je odvisen od časovnega poteka tlaka, strjevanja vtoka, dovajanja materiala in lokalnih toplotnih razmer.
Ali se lahko po toplotni obdelavi pojavijo mehurji?
Da. Ujeti plini blizu površine ulitka se lahko med segrevanjem razširijo in oblikujejo vidne mehurčke, odvisno od zlitine in pogojev obdelave.
Ocenite svoj stroj za litje pod pritiskom in zahteve procesa
FISS ponuja rabljene stroje za litje pod pritiskom, opremo in celotne livarske celice. Za zanesljivo izbiro primerjajte zahteve procesa, stanje vbrizgalnega sistema in razpoložljivo avtomatizacijo.
Raziščite ponudbo rabljenih strojev za litje pod pritiskomTehnična podlaga in viri
Tehnično ozadje: Handbuch Urformen, poglavja 1.6.4.1.2 (polnjenje), 1.6.4.1.4 (odzračevanje) in 1.8 (kakovost/simulacija). Metode pregleda in navodila za ugotavljanje vzrokov so splošnega inženirskega značaja in ne predstavljajo nepreverjene diagnoze. Izvirno besedilo.