
Razumevanje krivulj brizganja: spremljanje procesa pri brizganju pod pritiskom
Vsak vbrizg na sodobnem stroju za litje pod tlakom pusti sled: položaj bata, hitrost bata in hidravlični tlak, zabeleženi v nekaj delih sekunde. Če jih pravilno razberemo, te krivulje brizganja pokažejo, ali je stroj ponovil predvideni potek, kje je prišlo do odstopanja in kateri komponenti je to morda pripisati. So eno najbolj uporabnih diagnostičnih orodij v livarni, pod pogojem, da so podatki zanesljivi in da osebe, ki jih berijo, vedo, kako izgleda normalno stanje.
Kaj vam pove krivulja litja?
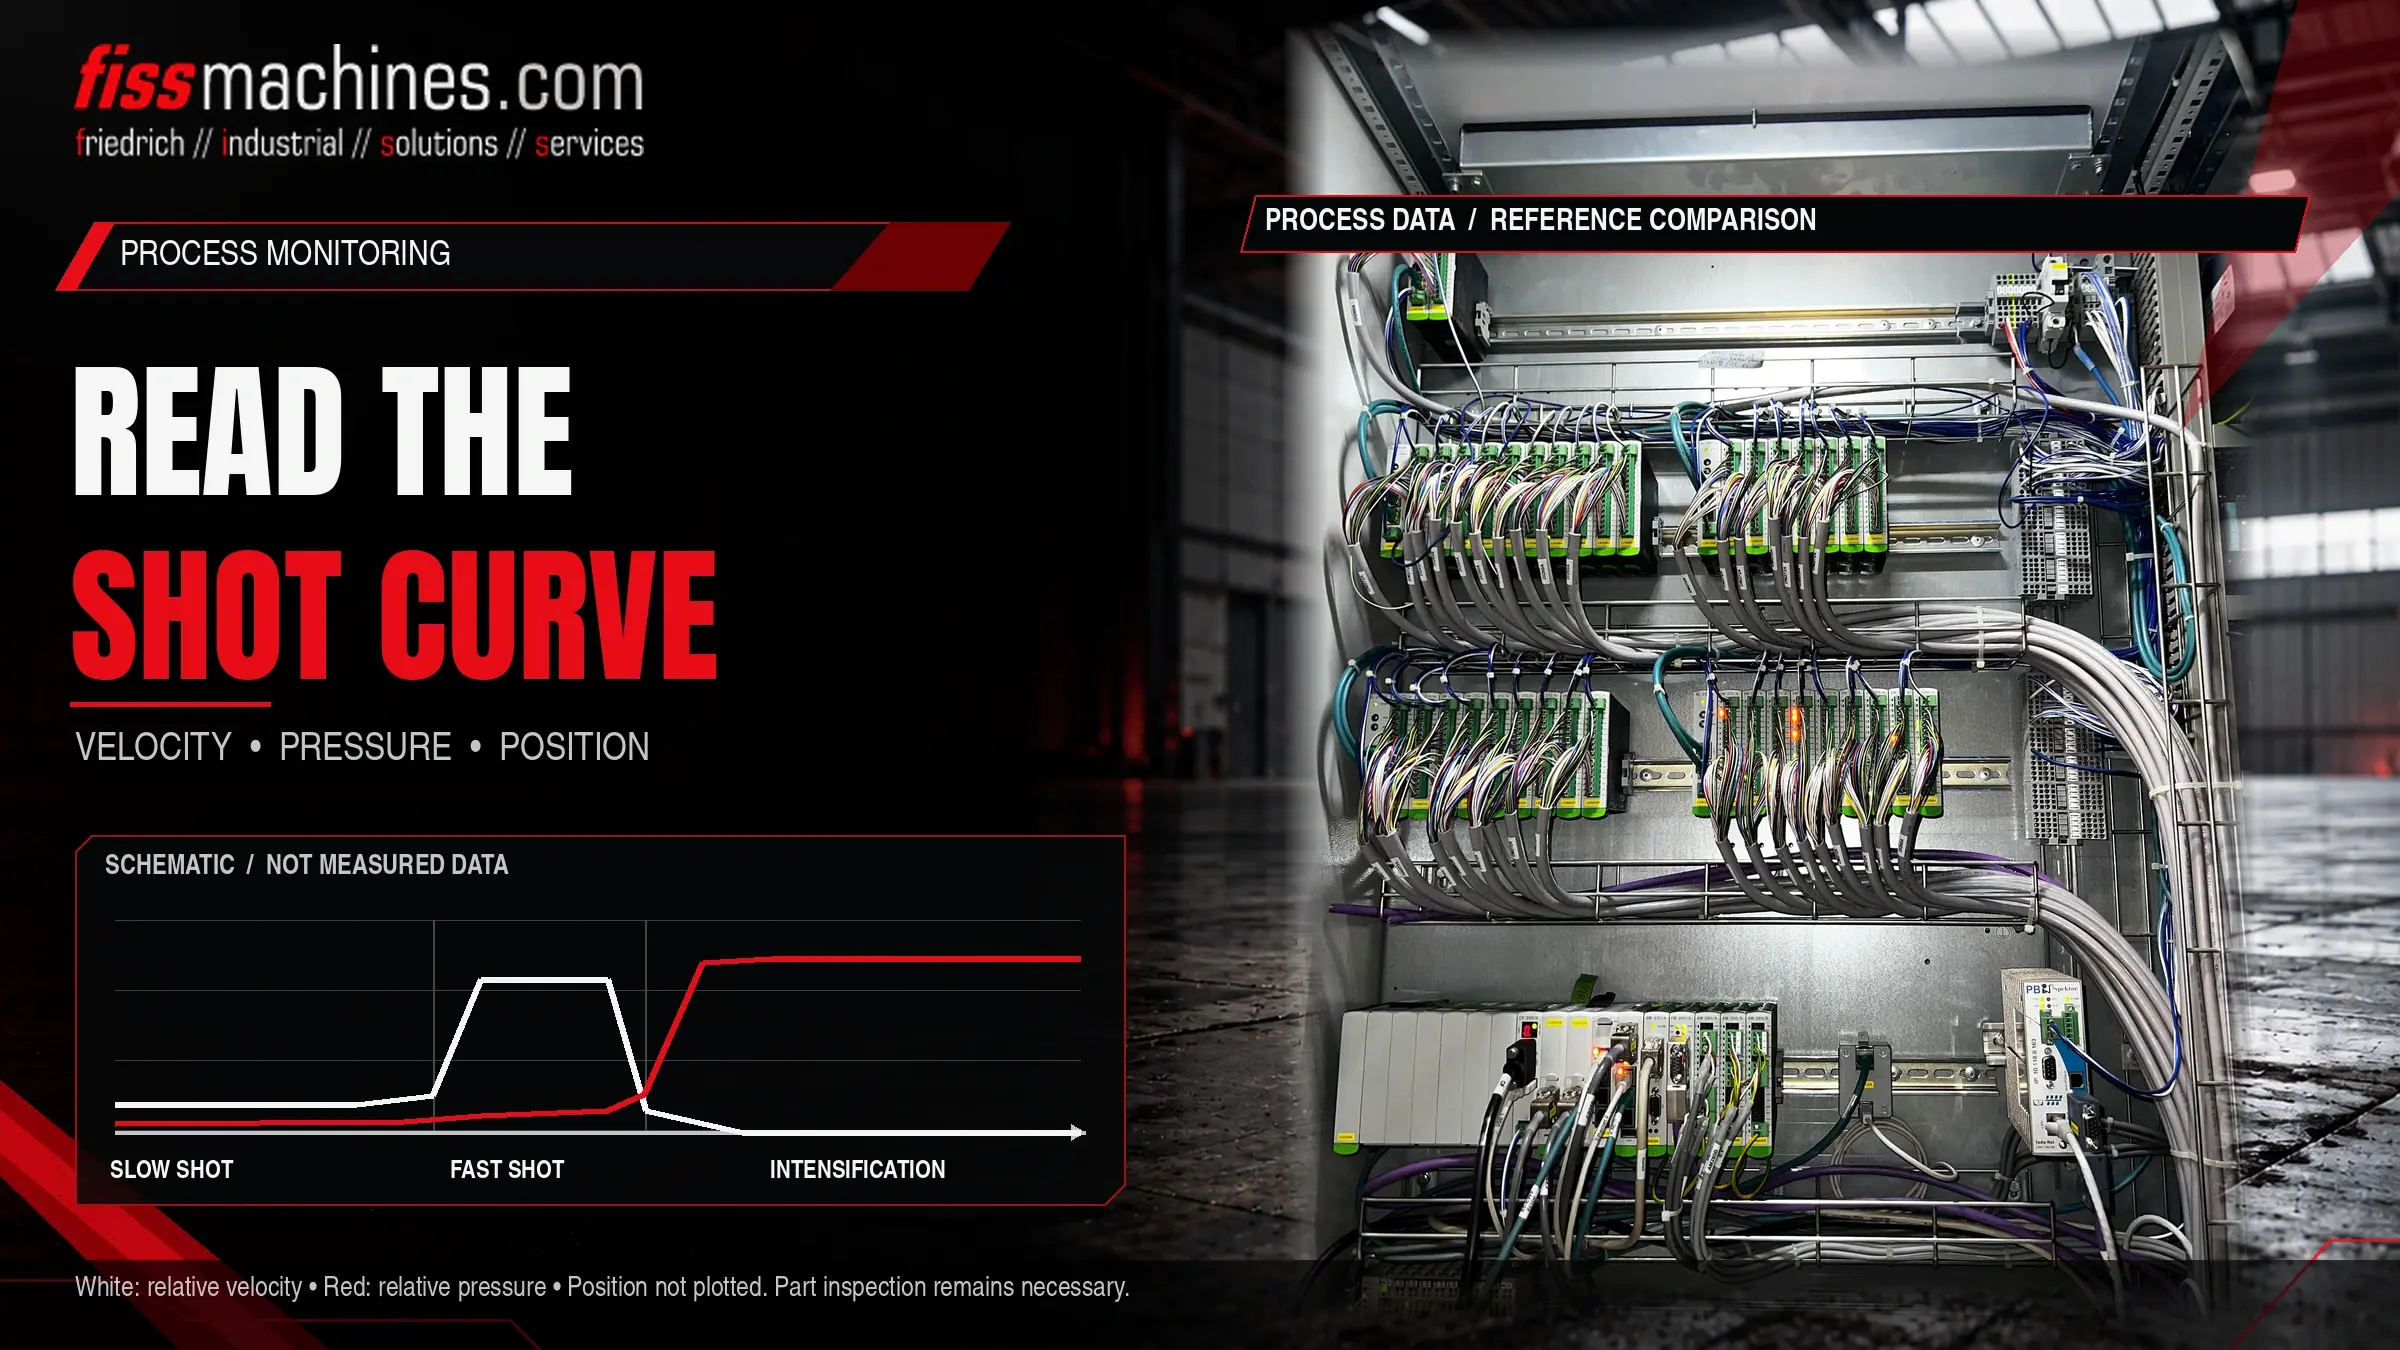
Krivulja ulivanja prikazuje pot potiskača, hitrost potiskača in tlak v odvisnosti od časa ali hod za posamezno ulivanje. V primerjavi z znanim dobrim referenčnim izstrelkom razkriva odstopanja v počasni fazi, prehod v hitri izstrel, hitrost hitrega izstrelka, naraščanje tlaka med intenzifikacijo in končni položaj bata.
Krivulja ne dokazuje, da je ulitek dober. Kaže, ali se je stroj obnašal v skladu z namenom; ali to obnašanje proizvaja brezhibne dele, pa je treba še potrditi s pregledom ulitkov.
Kateri signali sestavljajo krivuljo ulitka?
Natančen nabor kanalov je odvisen od stroja in njegovega krmiljenja, vendar večina sistemov beleži podobno jedro. Nekatere vrednosti se merijo neposredno, druge pa se izračunajo. Ko se krivulja zdi nenavadna, je pomembno vedeti, katere so katere.
| Signal | Vir | Kaj prikazuje | Omejitev |
|---|---|---|---|
| Položaj bata | Linearni senzor položaja na valju za izstrelitev | Hod v odvisnosti od časa, točka preklopa, končni položaj | Vgradnja in kalibracija morata biti pravilni |
| Hitrost bata | Običajno se izračuna iz signala položaja | Profil počasnega giba, hitrost hitrega giba, zaviranje | Občutljivo na frekvenco vzorčenja in filtriranje |
| Hidravlični tlak | Tlačni pretvorniki na cilindru (na strani bata in na strani batne palice) | Upornost med polnjenjem, naraščanje tlaka | Odziv senzorja in njegov položaj v vezju vplivata na krivuljo |
| Tlak kovine | Izračunan iz hidravličnih tlakov in razmerij površin | Približni tlak, ki deluje na kovino | Izračunana vrednost; trenje in dinamične izgube niso vključene |
| Tlak v akumulatorju | Senzor na akumulatornem krogu, če je vgrajen | Energija, ki je na voljo za hiter izstrel in ojačitev | Ni zabeleženo na vsakem stroju |
Mnoge celice poleg krivulj shranjujejo tudi posamezne vrednosti za vsak izstrel, kot so hitrost hitrega izstrela, položaj preklopa, čas vzpona ojačitve, končni položaj bata in čas cikla. Te vrednosti omogočajo prikaz trendov za več sto izstrelov, ne da bi bilo treba odpirati vsako krivuljo posebej.
Branje krivulje posnetka korak za korakom
Fizika faz polnjenja, vključno z razlago, zakaj mora počasni vbrizg potiskati zrak pred kovino ter zakaj sta pomembna odzračevanje in vakuum, je pojasnjena v našem članku o polnjenju kalupa in vakuumu. Tukaj se osredotočamo na to, na kaj je treba biti pozoren pri zabeleženih podatkih.
Začetni položaj in počasna faza
Preverite, ali se bat začne iz istega položaja in pospešuje enakomerno. Neenakomerna krivulja hitrosti v počasni fazi lahko kaže na delovanje ventila, trenje v puši ali spreminjajoči se volumen vlivanja.
Prehod na hitro polnjenje
Primerjajte položaj hoda, kjer se hitrost strmo poveča, z nastavljeno vrednostjo. Premaknjen prehod spremeni količino kovine, ki je že v sistemu za dovajanje, ko se začne hitra faza.
Hitrost hitrega polnjenja in zaviranje
Preverite raven, stabilnost in konec hitre faze. Vrhovi ob koncu polnjenja so pogosto povezani z zaviranjem ob koncu vbrizga in lahko obremenijo matrico ter stroj.
Intenzifikacija in končni položaj
Ocenite, kako hitro se tlak poveča, ko je votlina polna, in ali ostane stabilen. Končni položaj bata kaže na dolžino piškota in s tem na to, kako enakomerno je bilo doziranje.
Tipična odstopanja in možni vzroki
V spodnji tabeli so navedeni pogosti vzorci. Vzroki so možnosti, ki jih je treba preveriti, ne pa avtomatske diagnoze; več vzrokov lahko velja hkrati, isti vzorec pa ima lahko na različnih računalnikih različne vzroke.
| Vzorec | Možni vzroki | Prve preveritve |
|---|---|---|
| Končna pozicija se razlikuje od strela do strela | Neravnomerno doziranje, strjevanje kovine v rokavu | Sistem doziranja, livarska žlica ali peč, temperatura tulca |
| Hitrost hitrega ulivanja nižja od nastavljene | Nizka polnitev akumulatorja, odziv ventila, povečano trenje | Tlak v akumulatorju in prednapolnitev, ventili, obraba bata in tulca |
| Počasno naraščanje intenzivnosti | Težave z multiplikatorjem ali ventili, notranje puščanje, prednapolnitev s plinom | Krog ojačevalnika, tesnila, stanje akumulatorja |
| Padec tlaka med mirovanjem | Notranje puščanje, kovinski ostanki na ločilni črti | Tesnila valja, povratni ventili, zaklepanje matrice in ločnica |
| Hrupna ali nazobčana krivulja hitrosti | Težave s senzorjem ali ožičenjem, agresivne nastavitve filtriranja, zalepljen bat | Senzor, ožičenje, nastavitve podatkov, mazanje bata |
Preden spremenite nastavitve procesa zaradi nenavadne krivulje, preverite, ali so senzor, njegova montaža in nastavitve snemanja pravilne. Ohlapna merilna glava lahko prepričljivo posnema mehansko napako.
Oblikovanje praktične strategije spremljanja
Referenčni posnetki in tolerančna območja
Spremljanje se začne z opredeljeno referenco: krivuljami in posameznimi vrednostmi iz stabilnega cikla, v katerem so bili izdelani deli, ki so bili odobreni pri pregledu kakovosti. Pasovi tolerance okoli ključnih vrednosti omogočajo celici, da samodejno označi odstopajoče serije . Preozki pasovi povzročajo lažne alarme in se kmalu začnejo ignorirati; preširoki pasovi pa dopuščajo, da dejanski odmik ostane neopažen.
Povezovanje podatkov o serijah z deli
Vrednost podatkov o odlitkih se močno poveča, ko je mogoče vsak odlitek povezati z odlitkom, ki je bil z njim proizveden, na primer prek števca odlitkov ali označevanja delov. Odstopajoče odlitke je nato mogoče izločiti, rezultate pregleda pa je mogoče korelirati s podatki o procesu skozi čas. Kako se razvrščanje odlitkov, označevanje in ravnanje z njimi vključujejo v celico, je obravnavano v našem članku o avtomatizaciji v celici za litje pod pritiskom.
Spremljanje v primerjavi z regulacijo v zaprtem krogu
Zabeleževanje krivulj ni isto kot njihovo krmiljenje. Mnogi stroji izvajajo brizg z nastavljenimi položaji ventilov in zabeležijo rezultat; drugi pa prilagajajo brizg v realnem času med vsakim hodom. Oboje je mogoče nadzorovati, vendar se pričakovano odstopanje in pomen odstopanja razlikujeta.
Krivulje brizganja pri ocenjevanju rabljenega stroja
Shranjene krivulje iz proizvodnje so lahko dragocen dokaz o tem, kako se je konec brizga obnašal pred zaustavitvijo stroja. Če so na voljo, zahtevajte krivulje iz različnih obdobij, ne le enega primera. Če niso na voljo, je mogoče s preskusnim zagonom pod nadzorom, kjer je to varno izvedljivo, krivulje zabeležiti na kraju samem. Starejši stroji morda sploh nimajo sistema za spremljanje izstrelka; v tem primeru je pogosto mogoče sistem naknadno vgraditi, vendar je treba vnaprej oceniti senzorje, integracijo krmiljenja in s tem povezan trud.
Seznam za preverjanje za zanesljivo spremljanje izstrelkov
- Položajni in tlačni pretvorniki so določeni, varno pritrjeni in kalibrirani
- Jasno je določeno, kateri kanali se merijo in kateri se izračunavajo
- Frekvenca vzorčenja in filtriranje sta dokumentirana in ostajata konstantna
- Referenčni streli so opredeljeni na podlagi serije s sproščenimi deli
- Tolerančni pasovi so določeni za ključne posamezne vrednosti in se redno pregledujejo
- Podatki o poskusih so povezani z deli ali vsaj s časom in števcem poskusov
- Tlaki v akumulatorjih in prednapolnitev so vključeni v vzdrževalne postopke
- Opredeljene odgovornosti: kdo pregleduje alarme in kdo lahko spreminja nastavitve
- Spremembe krivulje po vzdrževanju v primerjavi s prejšnjim referenčnim strelom
Pogosta vprašanja
Ali je tlak kovine na krivulji dejanski tlak v votlini?
Ponavadi ne povsem. Običajno se izračuna iz hidravličnih tlakov in površin valjev, zato trenje in dinamični učinki niso upoštevani, poleg tega pa je tlak v votlini odvisen tudi od vtoka in strjevanja. Obravnavajte ga kot primerjalno vrednost med posameznimi odlitki.
Ali lahko krivulje vbrizgavanja nadomestijo rentgensko ali drugo pregledovanje delov?
Ne. Kažejo le, ali je stroj ponovil svoj cikel. Poroznost ali druge napake lahko izvirajo tudi iz matrice, taline ali temperature matrice, kar krivulja odlitka ne zajame.
Kako pogosto je treba posodobiti referenčne krivulje?
Vsakič, ko se spremenijo matrica, tuljava za odlitek, bat ali ustrezne nastavitve ter po večjem vzdrževanju. Staro referenčno krivuljo shranite, da bodo spremembe sledljive.
Ali je mogoče starejši stroj opremiti s sistemom za spremljanje brizganja?
V mnogih primerih da, z uporabo senzorjev za naknadno vgradnjo in ločenega sistema za snemanje ali posodobljenega krmilnika. Izvedljivost je odvisna od hidravlične zasnove, prostora za vgradnjo in načina uporabe podatkov.
FISS podpira ocenjevanje strojev in servisiranje.
Ne glede na to, ali pregledujete konec brizganja rabljenega stroja s hladno komoro ali načrtujete pregled lastne opreme, lahko FISS z vami pregleda razpoložljive podatke in naslednje tehnične korake.