
Razumevanje kalupov za litje pod pritiskom: fiksne in premične polovice, izmetniki in drsniki
Matrica za litje pod pritiskom je precizno orodje, ki pod pritiskom oblikuje tekoče kovine. Njeni glavni elementi morajo delovati usklajeno: fiksna polovica matrice dovaja talino, premična polovica se odpira skupaj s strojem, izmetniki odstranijo strjen ulitek, drsniki pa oblikujejo elemente, ki jih ni mogoče izločiti v glavni smeri odpiranja. Razumevanje teh elementov pomaga tudi pri izbiri ustreznega rabljenega stroja za litje pod pritiskom.
Kateri so glavni sestavni deli kalupa za litje pod tlakom?
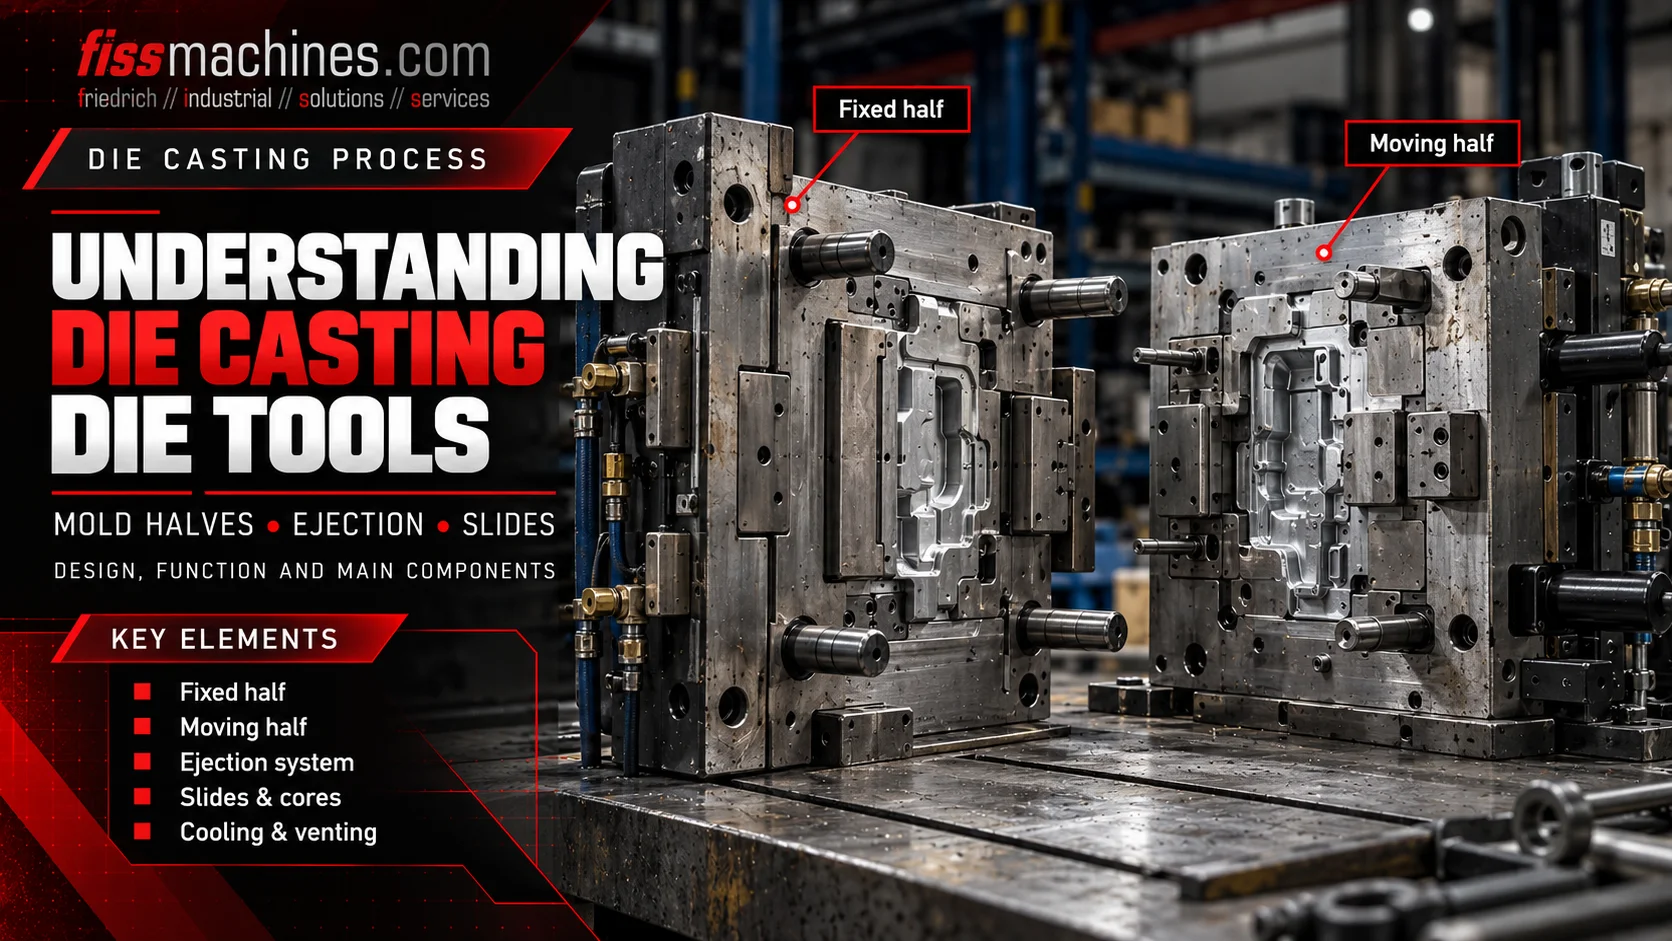
Tipična matrica za visokotlačno litje je sestavljena iz fiksne polovice na strani vbrizga in premične polovice na strani izmetnika. Lahko vključuje tudi vložke matrice, kanale in vtoke, elemente za prelivanje in prezračevanje, kroge za hlajenje ali nadzor temperature, izmetne sornike ter mehansko ali hidravlično aktivirane drsnike. Natančna razporeditev je odvisna od koncepta ulitka in orodja.
Kako delujeta obe polovici kalupa skupaj
Fiksna polovica kalupa je nameščena na nepremični plošči stroja, na strani vbrizgavanja. Premična polovica kalupa je nameščena na premični plošči in običajno vsebuje sistem za izmet odlitkov. Obe polovici se stikata na ločilni površini in ju med vbrizgavanjem drži skupaj stroj.
Vdolbino tvorijo oblikovane površine obeh polov ter, kjer je to potrebno, dodatna jedra in premični elementi. Vstavki v kalup omogočajo ločeno izdelavo, vzdrževanje ali zamenjavo močno obremenjenih ali podrobnih delov. Stroj odpre kalup po potrebnem času strjevanja; ulitek se nato sprosti in odstrani.
Tehnična risba mora razlikovati med površino, obrnjeno proti votlini, in zadnjo stranjo premične polovice. Izmetni sorniki se običajno približujejo odlitku od zadaj prek vstavka matrice na premični strani; v orodje ne vstopajo s ločilne črte kot ločeni zunanji sestavni deli.
Sklop na strani vbrizga
Pritrjena na nepremično ploščo; pogosto vključuje območje vstopa kovine in del votline.
Sklop na strani izmetnika
Premika se med odpiranjem stroja in običajno vsebuje izmetni sistem za oblikovalno površino.
Določena stična površina pri zapiranju
Stične površine se morajo natančno zapirati ter omogočati nadzorovano zadrževanje kovine in odvajanje plinov.
Kako izmetni sorniki in izmetne plošče sprostijo ulitek
Ko se matrica odpre in se vsi ustrezni drsniki umaknejo, je treba ulitek ločiti od orodja. Izmetna sklop se običajno sestavlja iz izmetnih sornikov, ki jih podpirajo ena ali več izmetnih plošč, vodilnih elementov ter pogona ali sklopke, povezane z izmetnim mehanizmom stroja.
Med izmetavanjem plošče potiskajo izmetne sornike naprej skozi pravilno prilegajoče se izvrtine v premični polovici. Glave sornikov pritiskajo na izbrane točke ulitka, pri čemer v idealnem primeru enakomerno porazdelijo silo, ne da bi poškodovale tanke stene ali funkcionalne površine. Nato se sistem vrne v izhodiščno lego pred naslednjim zapiranjem.
Tipične težave vključujejo zataknjene izmetne sornike, nezadostno mazanje, neenakomerno izmetavanje ali vidne sledi sornikov. Ti simptomi zahtevajo oceno temperature orodja, poravnave, igre sornikov, geometrije ulitka in delovnega zaporedja, namesto da bi preprosto povečali izmetno silo.
Kdaj so potrebni drsniki in jedra?
Elementi, kot so prečne luknje, stranske odprtine in podrezi, se ne morejo vedno sprostiti v glavni smeri odpiranja matrice. Za oblikovanje teh geometrij se uporabljajo premična jedra, ki se pogosto imenujejo drsniki ali jedrni drsniki.
Odvisno od konstrukcije se lahko drsnik mehansko aktivira z gibanjem matrice ali s hidravličnim pogonom. Pred litjem mora doseči predvideno oblikovalno lego ter se umakniti na določeni točki v zaporedju odpiranja in izmetavanja.
Obraba vodil drsnikov, zapiralnih površin ali tesnil lahko povzroči odstopanja v dimenzijah, puščanje ali zamašitev orodja. Pri izbiri rabljenega stroja je zato treba upoštevati razpoložljive hidravlične kroge za izvlekanje jedra in krmilne funkcije stroja.
Oblikuje stranske odprtine
Ustvarja geometrijo, ki bi sicer preprečevala neposredno izmetavanje dela.
Nadzira gibanje
Omejuje gibanje in omogoča ponovljivo pozicioniranje.
Odporen proti pritisku
Podpira jedro proti silam, ki delujejo med polnjenjem s kovino.
Livalni kanali, vtoki, odzračevalni kanali in krogi za regulacijo temperature
Sistem livnih kanalov in vtokov usmerja staljeno kovino v votlino. Njegova zasnova vpliva na potek polnjenja in količino materiala, ki se kasneje odstrani v obliki livnih kanalov in vtokov. Prelivne žepke in pravilno zasnovani odzračevalni kanali pomagajo uravnavati pretok ter omogočajo izstop zraka in procesnih plinov iz votline.
Kanali za regulacijo temperature v orodju omogočajo kroženje ustreznih medijev, s čimer vplivajo na temperaturo matrice in lokalne pogoje strjevanja. Zunanje prškanje matrice dopolnjuje, vendar ne nadomešča notranje regulacije temperature. Preveč ostankov ločilnega sredstva lahko prav tako zmanjša učinkovitost odzračevanja.
Vsi ti elementi tvorijo en povezan proces: sprememba geometrije vtoka, prezračevanja, lokalnega hlajenja ali pogojev razprševanja lahko spremeni rezultat ulivanja. Zato je treba ulivno matrico ocenjevati skupaj z njenimi parametri ulivanja in ne kot osamljen mehanski sestavni del.
| Element kalupa | Glavna funkcija | Tipična preveritev |
|---|---|---|
| Vodilo in vtočni kanal | Neposredno taljenje v votlino | Poškodbe, usedline, erozija in predvidena pot toka |
| Preliv in odzračevalnik | Upravljanje območij zadnjega polnjenja in odstranjevanje plinov | Odsedline, ovire in obraba |
| Krog za regulacijo temperature | Nadzor lokalnih toplotnih pogojev | Neprpustnost, pretok in priključki |
| Oblikovni vložki | Izdelava zahtevane geometrije ulitka | Razpoke, erozija, obraba in poravnava |
Poenostavljen potek od zapiranja do izmetavanja
Usklajen cikel litja pod pritiskom običajno pripelje premična jedra v položaj, zapre in zaklene kalup, napolni votlino ter vzpostavi potrebne pogoje za zadrževanje ali intenzifikacijo. Po strditvi se jedra po potrebi umaknejo, kalup se odpre, ulitek pa se izvrže in odstrani.
Natančen potek se lahko razlikuje glede na stroj, kalup in namembnost. Na primer, nekatera stranska jedra se premikajo v različnih točkah pred, med ali po odpiranju. Blokade zagotavljajo, da se stroj ne zapre, dokler izmetniki, drsniki, roboti ali orodja za brizganje niso v varnem položaju.
- Pred zapiranjem preverite položaj drsnikov in jedr
- Preverite, ali so izmetniki nazaj pred naslednjim odlitkom
- Preverite, ali so enote za odstranjevanje in brizganje zapustile območje matrice
- Spremljajte temperature orodja in pretok hladilnega sredstva
- Ločilne površine in odzračevalne odprtine morajo biti čiste
Kaj mora biti usklajeno med matrico in strojem za litje pod pritiskom?
Pri zamenjavi stroja ali nakupu rabljenega stroja so dimenzije in masa matrice le začetek. Velikost plošče, razmik med veznimi palicami, zahtevani hod odpiranja, višina matrice ali razpon debeline ter izmetna sklopka morajo biti združljivi z dejanskim orodjem.
Stroj mora imeti tudi zadostno zapiralno silo za predvideno površino in tlak litja, ustrezno zmogljivost odlitka, potrebne kroge za izvlekanje jedra ter primerne procesne priključke. Samo ustrezna nazivna razred zapiralne sile še ne dokazuje, da je mogoče določeno matrico vgraditi.
Podjetje FISS ponuja rabljene stroje za litje pod tlakom s hladno in vročo komoro ter pripadajočo avtomatizacijo. Razpoložljivost opreme in ustreznost za posamezen stroj je treba vedno preveriti glede na dejanske podatke projekta.
Pogosta vprašanja o kalupih za litje pod pritiskom
Kakšna je razlika med fiksno in premično polovico kalupa?
Fiksna polovica ostane na nepremični plošči na strani vbrizga. Premična polovica se odpre skupaj s premično ploščo in običajno vsebuje izmetni mehanizem.
Kje so nameščeni izmetni sorniki?
V tipični matrici za visokotlačno litje so izmetni sorniki podprti z izmetnimi ploščami za oblikovalnimi površinami na premični strani in potekajo skozi vgrajene izvrtine, da iztisnejo ulitek iz matrice.
Zakaj se uporabljajo drsniki?
Vodila in premična jedra oblikujejo luknje, podreze in stranske elemente, ki jih ni mogoče sprostiti v glavni smeri odpiranja matrice.
Ali je vsak kalup opremljen s hidravličnimi drsniki?
Ne. Mnoge ulitke je mogoče izvleči brez premičnih jeder; druga orodja uporabljajo mehanske premike, hidravlične drsne plošče ali kombinacijo obojega.
Ali je mogoče kalup namestiti na kateri koli stroj z ustrezno zapiralno silo?
Ne. Ujemati se morajo tudi geometrija plošče in veznih palic, odpiralni in izmetni hod, zmogljivost brizganja, priključki za medije, oprema za izvlekanje jeder ter krmilni elementi.
Iščete primeren stroj za litje pod tlakom?
FISS podpira nakup in prodajo rabljenih strojev za litje pod pritiskom ter celotnih livarskih celic. Primerjajte dejanske podatke o matricah in proizvodne zahteve z razpoložljivo opremo.
Oglejte si rabljene stroje za litje pod pritiskomTehnična podlaga in viri
Tehnični temelji: Bührig-Polaczek, Michaeli in Spur (ur.), Handbuch Urformen, poglavje 1.6.4, Carl Hanser Verlag. Kategorije strojev FISS in informacije o tehnični izbiri. Izvirno besedilo; slike, za katere veljajo avtorske pravice, niso reproducirane.