
Prisilna sila pri litju pod pritiskom: izračun in izbira stroja
Sila zapiranja je eden od prvih tehničnih podatkov, ki se primerjajo pri izbiri stroja za litje pod tlakom. Vendar večji ulitek ne zahteva avtomatično sorazmerno večjega stroja zgolj zato, ker tehta več. Ustrezna sila izhaja iz tlaka, ki deluje na efektivno projicirano površino ulitka in z njim povezanega pretočnega sistema. Ujemati se morajo tudi dimenzije matrice, zmogljivost brizganja in zahteve procesa.
Kako se določi potrebna zapiralna sila?
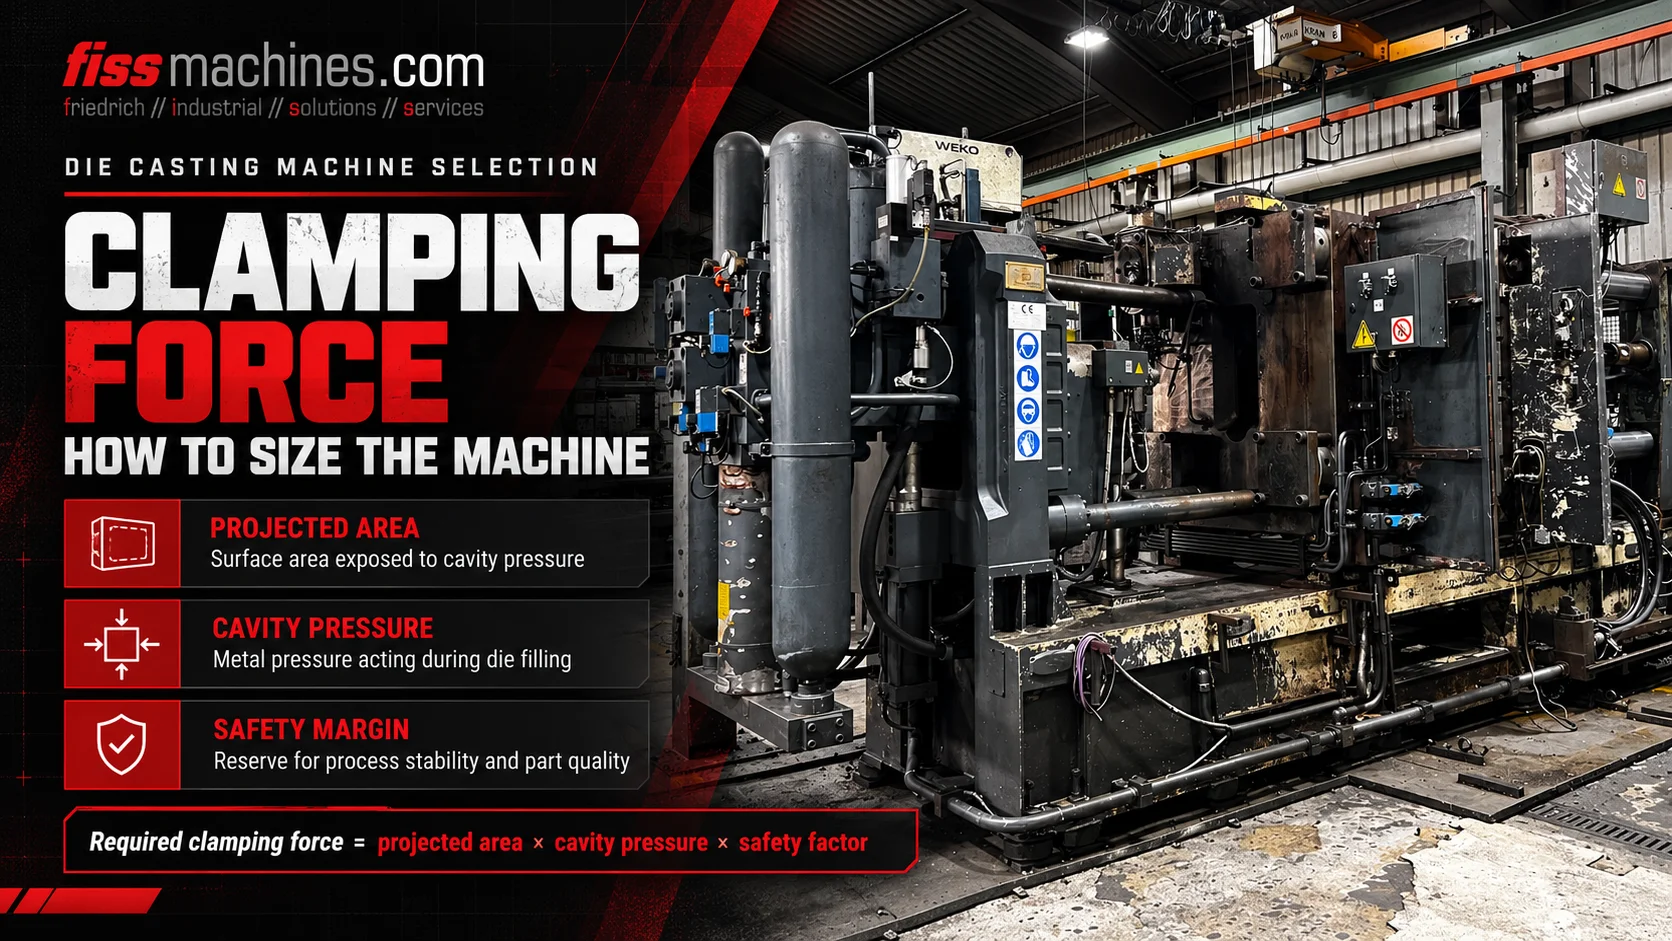
Kot poenostavljen prvi pregled izračunajte silo odpiranja iz efektivne projekcijske površine × tlak kovine. Uporabite ustrezen inženirski dodatek in primerjajte rezultat z uporabno zapiralno zmogljivostjo stroja. Projicirana površina se meri v smeri ločilne ravnine kalupa in mora vključevati območja celotnega sistema vtokov in prelivov, ki so pomembna za tlak, ne le vidnega končnega ulitka.
Zakaj ima staljena kovina tendenco, da odpira zaprto matrico
Med vbrizgavanjem in povečevanjem tlaka deluje staljena kovina na površine, ki omejujejo napolnjeno votlino in ustrezni dovodni sistem. Sile, ki nastanejo v smeri odpiranja matrice, poskušajo ločiti obe polovici matrice.
Zaklepna enota mora tej ločevalni ali odpiralni sili nasprotovati. Če je razpoložljiva sila nezadostna za dejanske pogoje litja, se lahko ločilne površine lokalno odprejo, kar lahko povzroči nastanek odlitkov ali druge težave s kakovostjo.
Nazivna zapiralna sila stroja ni enaka tlaku vbrizgavanja. Ti dve vrednosti opisujeta različne fizikalne veličine. Prav tako je lahko stroj z visoko navedeno nazivno zapiralno silo še vedno neprimeren zaradi geometrije plošč, razmika med veznimi drogovi, zmogljivosti vbrizgavanja ali višine orodja.
Tlak v kalupu
Tlak, ki deluje na predvidene površine vtisa in kanala, ustvarja odpiralno obremenitev.
Efektivna površina tlaka
Ustrezna geometrija se projicira na ločilno ravnino kalupa.
Zmogljivost zapiranja stroja
Zaklepni sistem deluje proti odpiralni sili v okviru svojih nazivnih obratovalnih omejitev.
Kaj sodi v projekcijsko površino?
Projicirana površina je relevantna površina napolnjenega livarskega sistema, gledano v smeri odpiranja, in ne celotna zunanja površina tridimenzionalnega dela. Pri izbranem orodju je treba poleg samega ulitka upoštevati tudi vtoke, kanale in prelivne elemente, ki vplivajo na tlak.
Tehnična literatura opisuje tudi dodatna območja tlaka v sistemu litja, ki so odvisna od stroja in postopka. Zato je treba natančno efektivno površino izpeljati iz orodja in razporeditve vbrizga, namesto da jo ugibamo na podlagi fotografije ali teže dela.
Dva ulitka z različnima masama lahko zahtevata podobne zapiralne sile, če sta njuni efektivni projicirani površini in tlaki ulivanja podobni. Nasprotno pa lahko relativno lahek, a raven in širok del ima precejšnjo projicirano površino.
Jasen primer izračuna sile zapiranja
Za enoten sklop enot je poenostavljena ocena sile odpiranja Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Pretvorba enot izhaja iz dejstva, da 1 bar, ki deluje na 1 cm², ustreza 10 N.
Predpostavimo hipotetično efektivno projekcijsko površino 800 cm² in predvideni efektivni pritisk na kovino 600 bar. Iz tega izhaja ocenjena sila odpiranja 800 × 600 / 100 = 4.800 kN. Če bi zgolj za ponazoritev izbrali inženirski faktor 1,25, bi primerjalna vrednost znašala 6.000 kN.
Koeficient v tem primeru ni splošni varnostni faktor niti proizvajalcem odobrena nazivna zmogljivost stroja. Dejanska konstrukcija mora upoštevati izvedbo matrice, razpored jedra, dejanski potek tlaka, enoto za vbrizgavanje, specifikacije stroja in ustrezna inženirska pravila.
| Vnos | Ilustrativna vrednost | Pomen |
|---|---|---|
| Efektivna projekcijska površina A | 800 cm² | Predpostavljena projekcijska površina, pomembna za tlak |
| Tlak v kovini p | 600 bar | Predpostavljeni tlak, ki deluje v napolnjenem sistemu |
| Izračunana sila odpiranja | 4.800 kN | 800 × 600 ÷ 100 |
| Približna vrednost | 1,25 | Samo primer; ni splošno veljaven |
| Primerjalna vrednost | 6.000 kN | 4.800 × 1,25 |
Zakaj je treba vrednost tlaka izbrati previdno
Brizganje pod tlakom ima različne faze hitrosti in tlaka. Odčitka hidravličnega aktuatorja ni mogoče neposredno nadomestiti z dejanskim tlakom kovine v kalupu, če ne razumemo sistema brizganja, mehanizma ojačitve in prenosa tlaka.
Tlak kovine se lahko spreminja med polnjenjem votline in strjevanjem. Na izbiro ustreznih dimenzij stroja vplivajo zasnova orodja, zamrzovanje vtoka, tlakovni vrhovi in časovni potek ojačitve.
Pri resnih projektih uporabite preverjene podatke o litju in stroju, izračune procesa ter specifikacije odgovornega proizvajalca ali inženirja za orodje, namesto da se zanašate na splošne vrednosti iz interneta.
Velikost na strani izvedbenega mehanizma
Za povezavo s tlakom v kovini je potrebna pravilna pretvorba stroja.
Vrednost na strani ulitka
Mora biti vezana na dejanske pogoje vbrizgavanja in ojačitve.
Prehodna obremenitev
To je treba upoštevati, kadar je to relevantno pri ocenjevanju orodja in procesa.
Zakaj je lahko stroj z zadostno pritiskno silo kljub temu neprimeren
Stroj mora fizično ustrezati orodju. Prostor med veznimi palicami, dimenzije plošče, način pritrditve orodja, minimalna in maksimalna višina orodja, hod odpiranja ter razpored izmetnikov določajo, ali je mogoče orodje uporabljati.
Brizgalna enota mora imeti ustrezno kapaciteto brizga in hod, združljivo brizgalno pušo ali sistem z vročo komoro ter ustrezen obseg obdelave za zlitino. Stroj morda potrebuje tudi hidravlične kroge za izvlekanje jedra, vakuumske vmesnike, nadzor temperature orodja ter združljivo opremo za izvlekanje in razprševanje.
Celovita ocena povezuje geometrijo izdelka in orodja z izbiro stroja ter želenim proizvodnim ciklom. Nazivna zapiralna sila je le en del te odločitve.
- Efektivna projekcijska površina, vključno z dovodnim kanalom in sistemom za preliv
- Zahtevani tlak kovine in profil vbrizga
- Nazivna in uporabna zapiralna zmogljivost
- Razmik med veznimi drogovi in uporabna površina plošče
- Dovoljena višina matrice in zahtevani odpiralni hod
- Zmogljivost brizganja, konfiguracija tulca ali sistema vbrizgavanja
- Funkcije izmetnika in izvleka jedra
- Priključki za regulacijo temperature, vakuum in avtomatizacijo
Kaj je treba pregledati pri rabljenem stroju z zahtevano razredom sile
Pri rabljenem stroju za litje pod pritiskom preverite dejanski model, deklarirano nazivno zapiralno silo in tehnično stanje. Preglejte vezne palice, plošče, komponente z vzvodnim ali hidravličnim zapiranjem, centralno mazanje, povratne informacije o položaju zapiranja ter vso relevantno zgodovino vzdrževanja.
Stroj je treba po možnosti pregledati v ustreznih delovnih pogojih. Vendar pa čisti vizualni izgled ali zgolj navedena vrednost na tipski ploščici ne morejo dokazati polne zmogljivosti litja z novo matrico.
Podjetje FISS ponuja rabljene stroje s hladno in vročo komoro različnih velikosti ter celotne livarske celice. Končno konfiguracijo je treba izbrati na podlagi preverjenih orodij in proizvodnih zahtev.
Pogosta vprašanja o zapiralni sili pri litju pod tlakom
Kakšna je razlika med zapiralno silo in vbrizgovalnim tlakom?
Prijemna sila je mehanska sila, ki deluje proti odpiranju matrice in se običajno navaja v kN. Tlak vbrizgavanja ali tlak kovine je tlak, ki deluje na talino, in se običajno navaja v bar ali MPa.
Ali teža ulitka določa velikost stroja?
Sama po sebi ne. Efektivna projekcijska površina in tlak kovine določata osnovni izračun sile odpiranja. Dodatni pogoji sta zmogljivost brizganja in geometrija.
Ali drsnik jedra vpliva na izbiro stroja?
Da. Geometrija drsnika in njegovo zapiranje lahko vplivata na lokalne obremenitve orodja in ustrezno konstrukcijsko toleranco; prav tako morajo biti usklajeni hidravlični krogi in krmilne funkcije.
Ali je vedno potrebna varnostna rezerva 1,25?
Ne. Številka v primeru je zgolj ilustrativna. Veljavni varnostni faktorji so odvisni od inženirske metode, konstrukcije matrice ter specifikacij stroja in orodja.
Ali je zadostna pritiskna sila dovolj za odobritev rabljenega stroja?
Ne. Preveriti je treba tudi razmik med veznimi drogovi, plošče, višino matrice, hod odpiranja, enoto za vbrizgavanje, izmetnike, izvlekanje jedra, avtomatizacijo, varnost in dejansko stanje stroja.
Izberite rabljen stroj za litje pod tlakom na podlagi preverjenih tehničnih podatkov
FISS podpira mednarodno nakupovanje in prodajo rabljenih strojev s hladno in vročo komoro. Primerjajte izračunane procesne zahteve s celotno specifikacijo stroja in njegovim stanjem.
Oglejte si rabljene stroje za litje pod pritiskomTehnična podlaga in viri
Tehnična formula in načelo projicirane površine: Handbuch Urformen, poglavje 1.6.4.1.1, enačbi 1.45–1.46. Številke v primerih so izrecno hipotetične; odstopanja ne pomenijo splošne odobritve konstrukcije. Izvirno besedilo in primer.