
Brizgalne tulce in batki pri litju pod pritiskom s hladno komoro: delovanje in obraba
Pri visokotlačnem litju v hladni komori se staljena kovina vbrizga v vbrizgovalno cev, preden jo bat potisne skozi sistem vodil in vtokov v zaprto matrico. Čeprav sta vbrizgovalna cev in konica bata v primerjavi z zapiralno enoto razmeroma majhni sestavni deli, lahko njihovo toplotno, mehansko in tribološko stanje vpliva na potek polnjenja, stabilnost cikla in stroške vzdrževanja.
Kaj počneta vbrizgovalna cev in bat?
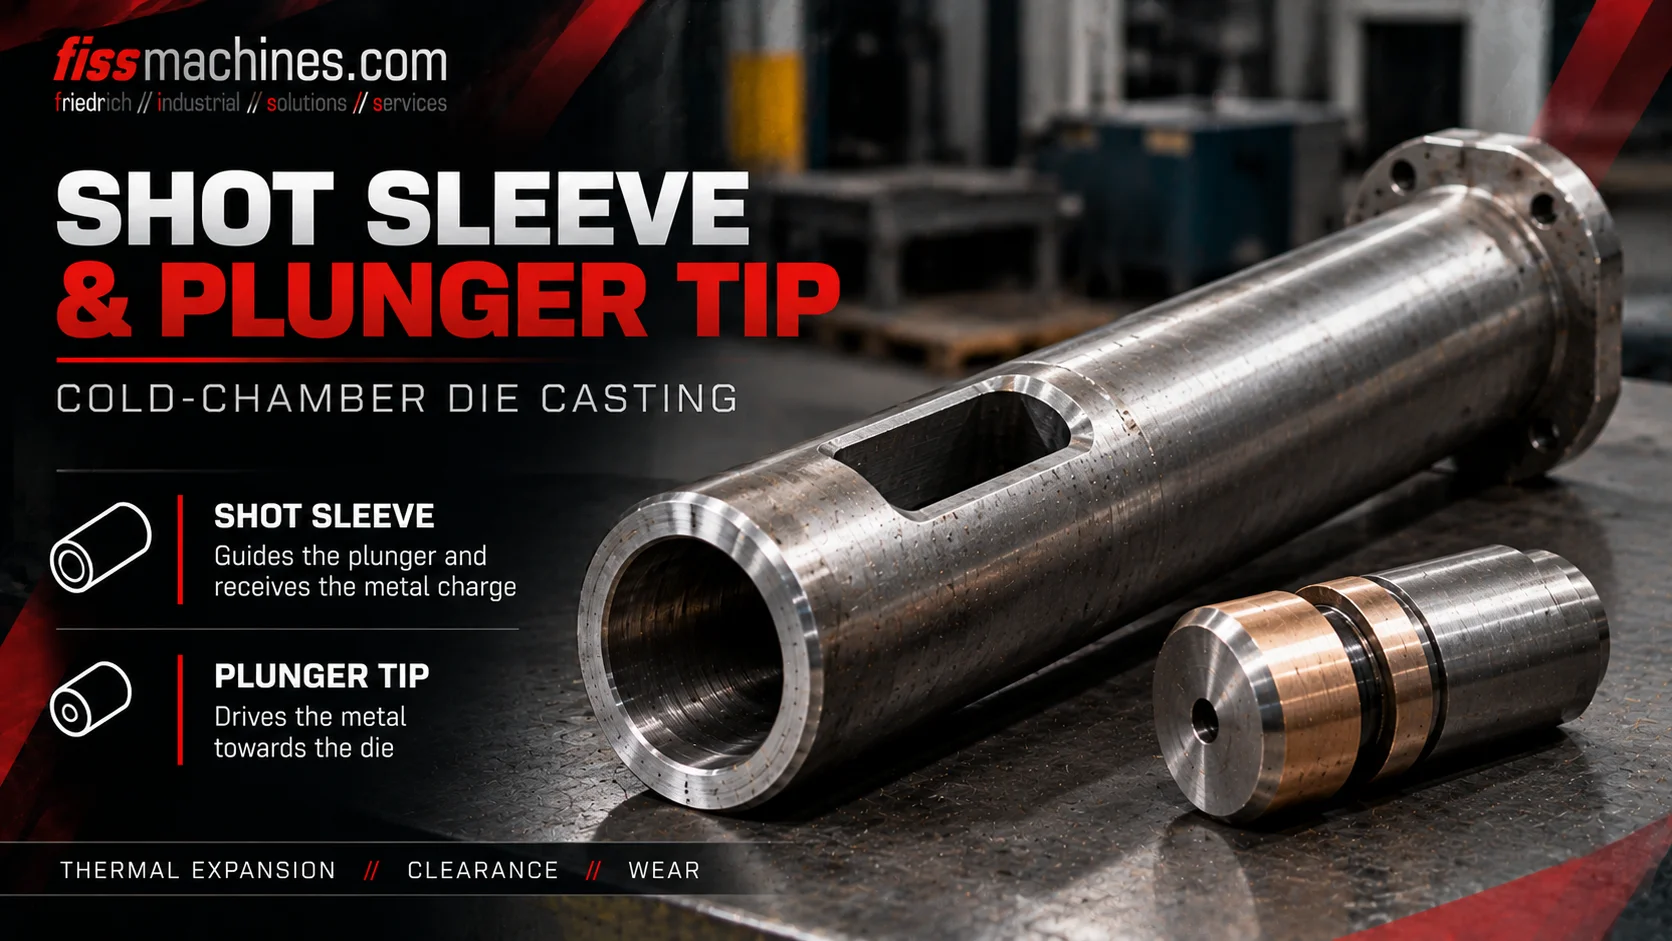
Vstrekovalna cev sprejme odmerjeno količino staljene kovine, medtem ko jo bat in konica bata potiskata proti kalupu. Postopek običajno vključuje nadzorovano začetno gibanje, hiter polnilni hod in fazo povečanja tlaka. Obraba, prevelika igra ali neustrezno mazanje lahko motijo ta potek.
Brizgalna puša, konica bata in pogon: kaj sodi skupaj?
Tipični horizontalni sistem vbrizgavanja s hladno komoro vključuje vbrizgovalno pušo, nameščeno na strani matrice ali fiksne plošče, odprtino za polnjenje ali vlivanje, konico bata, batno palico in pogon za vbrizgavanje. Puša povezuje območje dovajanja kovine s sistemom vodil matrice.
Konica bata se giblje znotraj tulca z namerno nadzorovanim razmakom. Njena konstrukcija in materiali morajo zdržati stik z vročo kovino in ponavljajoče se pospeševanje. Glede na proizvajalca lahko konica uporablja koncept tesnilnega ali obrabljenega obroča ter namensko mazanje ali hlajenje.
Vtikača se nikoli ne sme ocenjevati zgolj na podlagi premera. Dolžina, notranja geometrija, način pritrditve, položaj vtoka, oblika konice, toplotno obnašanje in profil vbrizgavanja stroja morajo tvoriti združljiv sistem.
Vodi talino
Sprejema staljeno kovino in tvori vodilni valj za pomikajoči se bat.
Izpodriva kovino
Prenese gib vbrizgavanja na kovino, pri čemer deluje z nadzorovano vrzeljo.
Nadzira hod
Zagotavlja hitrost in tlak v skladu z nastavitvami stroja in procesa.
Tri pomembne faze cikla brizganja v hladni komori
V prvi fazi gibanja se bat nadzorovano pomika naprej. Cilj je iztisniti kovino, ne da bi pri tem nastali nepotrebni valovi, ki zadržujejo zrak. Izbrani profil počasnega vbrizga mora ustrezati ravni polnjenja in geometriji tulca.
V naslednji fazi se sistem vbrizgavanja pospeši, da se votlina kalupa napolni v predpisanem času. Prehod s počasnega na hiter vbrizg mora biti usklajen z zasnovo dovodnega kanala in vtoka, geometrijo ulitka ter toplotnimi pogoji.
Po polnjenju sistem tlaka izvede fazo povečanja tlaka ali fazo vzdrževanja tlaka, kot je določeno v postopku litja. To obnašanje tlaka vpliva na dovajanje v zgodnjih fazah strjevanja, vendar ne more odstraniti vseh plinskih vključkov ali popraviti slabo zasnovane poti toka.
| Faza postopka | Glavni cilj | Tipično tveganje |
|---|---|---|
| Nadzorovan začetni hod | Napredovanje taline ob omejevanju vključevanja zraka | Prekinjanje valov ali prezgodnje vključevanje zraka |
| Hitri polnilni hod | Polnjenje votline z zahtevano hitrostjo | Hladni prekrivi, erozija ali vključevanje zraka zaradi neustreznih nastavitev |
| Povečanje tlaka | Uporabite zahtevani tlak po polnjenju | Nezadosten prenos tlaka ali tlakovni vrhovi |
Pogosti znaki obrabe izstrelne tulčice in bata
Vsak cikel združuje visoke temperaturne razlike, stik kovin, trenje in ponavljajoče se mehanske obremenitve. Na izstrelitveni puši se lahko pojavijo zareze, lokalna erozija, nalepi ali spremembe dimenzij. Konice bata in tesnilni elementi se lahko obrabljajo ali poškodujejo.
Prevelika vmesna igra lahko omogoči prehod kovine okoli konice bata; odvisno od sistema lahko to prispeva k nastanku usedlin, zalepitvi, nestabilnosti ali uhajanju kovine. Nasprotno pa lahko premajhna delovna vmesna igra, ki jo povzročajo napačni deli ali toplotno raztezanje, privede do zagrizenja.
Sprememba krivulje vbrizgnega tlaka, nenavadno trenje pri hodu ali ponavljajoče se uhajanje so razlogi za preiskavo. Ti simptomi niso samostojna diagnoza: upoštevati je treba tudi hidravlično stanje, mazanje, temperaturo in parametre vbrizga.
Zareze in usedline
Preverite notranjost valja za lokalizirane poškodbe in prekomerno nabiranje materiala.
Obraba in puščanje
Preverite vgrajeni vmesek in tesnilne elemente v skladu s specifikacijami proizvajalca.
Povečan upor
Uskladite krivulje sile ali tlaka z rezultati mehanskega pregleda in podatki o procesu.
Zakaj sta mazanje in upravljanje temperature pomembna
Drsni stik med konico bata in tulcem za brizganje zahteva ustrezen način delovanja. Vrsta, količina in mesto mazanja morajo biti v skladu s priporočili proizvajalca stroja ali sestavnega dela ter z obdelovano zlitino.
Premajhna količina maziva lahko pospeši obrabo; prekomerno mazivo ali mazivo na napačnem mestu pa lahko povzroči nastanek neželenih ostankov in procesnih plinov. Cilj ni maksimalno mazanje, temveč nadzorovano in ponovljivo nanašanje.
Ko se spremenijo puša, konica ali pogoji hlajenja, se lahko spremeni tudi zahtevani prileg pri delovni temperaturi. Izrabljene komponente zamenjajte kot odobreno kombinacijo, namesto da vgradite nominalno podoben del brez preverjanja dimenzij.
Praktični kontrolni seznam za pregled rabljenega stroja s hladno komoro
Vizualni pregled brizgalne enote je koristen izhodiščni točki, vendar funkcionalni profil brizganja zagotavlja dodatne podatke. Če je delovanje mogoče, preglejte obnašanje stroja pri počasnem in hitrem brizganju, krivulje tlaka ter morebitno zgodovino zalepljanja ali pogoste zamenjave konice.
Med obnovo ali premestitvijo stroja izmerite notranji premer puše in območja obrabe, preglejte šobo, tesnilne elemente, poravnavo batne palice, sistem mazanja in priključke za hlajenje. Preverite, ali so na voljo nadomestni deli s pravilnimi specifikacijami.
- Zapišite premer tulca za vbrizg, njegovo dolžino in tip sestave
- Preglejte notranjo izvrtino za morebitne zareze, erozijo in usedline
- Preverite stanje konice bata in odstopanje, ki ga določa proizvajalec
- Preglejte poravnavo batne palice, sklopko in vodilno podlago
- Preverite mazalno opremo in priključke za hlajenje
- Preglejte krivulje hitrosti vbrizgavanja in tlaka, če so na voljo
- Preverite, ali so na voljo nadomestni deli, priročniki in servisna dokumentacija
Vstrelna puša je del širšega izbora strojev
Brizgalna enota mora ustrezati zahtevanemu volumnu brizga, zlitini in sistemu kanalkov. Enako pomembni so tudi zapiralna sila, uporabne dimenzije matrice, stanje hidravlike, avtomatizacija in podpora pri dobavi nadomestnih delov.
FISS ponuja rabljene stroje za litje pod pritiskom s hladno komoro ter kompletne livarske celice. Pri rabljenem stroju je treba ustrezno opremo za brizgalno tuljavo in bat dokumentirati ter oceniti glede na prihodnje proizvodne naloge; ne smemo domnevati, da je primerna zgolj zato, ker je bil stroj že v uporabi.
Pogosta vprašanja o tulcih za vbrizg in batih
Ali se brizgalna tuljava uporablja pri litju pod pritiskom s toplotno komoro?
Klasična horizontalna ureditev tulca za brizganje in bata, opisana tukaj, se nanaša na stroje s hladno komoro. Stroji s toplo komoro uporabljajo drugačno ureditev potopnega vbrizgavanja.
Zakaj je faza počasnega vbrizga pomembna?
Primeren profil začetne hitrosti pomaga pri premikanju kovine proti vtočnemu kanalu, hkrati pa omejuje prevračanje valov in neželeno ujetje zraka v vbrizgovalnem rokavu.
Kaj povzroča obrabo konice bata?
K temu lahko prispevajo toplotna obremenitev, trenje, abrazivni delci, slabo mazanje, nepravilno prileganje in težave z poravnavo.
Ali obrabljen konični del bata vedno povzroča poroznost?
Ne. Obraba lahko vpliva na stabilnost vbrizgavanja, vendar ima poroznost več možnih vzrokov. Pogoje polnjenja, odzračevanje, kakovost taline in podatke o procesu je treba oceniti skupaj.
Ali je mogoče namestiti kateri koli nadomestni konični del bata?
Ne. Material, premer, vmesni prostor, način tesnjenja in toplotni pogoji morajo ustrezati brizgalni tulci in specifikacijam proizvajalca.
Iščete rabljen stroj za litje pod pritiskom s hladno komoro?
FISS podpira nakup in prodajo posameznih strojev ter celotnih livarskih celic. Preverite brizgalno enoto, zmogljivost brizganja in splošno stanje stroja za vašo uporabo.
Oglejte si stroje s hladno komoroTehnična podlaga in viri
Tehnični temelji: Priročnik Urformen, poglavje 1.6.4.1.1 o fazah brizganja s hladno komoro. Dodatne opombe so splošna navodila za tehnični pregled, ne pa tolerance, specifične za posamezne proizvajalce. Izvirni povzetek; slike iz vira niso reproducirane.