
Energetska učinkovitost pri litju pod pritiskom: kje se energija porablja in kje jo je mogoče prihraniti
Energija je eden največjih stroškovnih postavk v livarni za litje pod pritiskom, porabljajo pa jo številni porabniki: peči, hidravlika strojev, naprave za regulacijo temperature, kompresorji in sesalni sistemi. Učinkovito varčevanje pomeni vedeti, kje se energija dejansko porablja – in zavedati se, da je vsak zavržen del porabil celotno količino energije.
Kje lahko livarji pri litju pod pritiskom prihranijo največ energije?
Največji vzvod je običajno kovina: taljenje in vzdrževanje temperature zahtevata največ energije, zato šteje vsak kilogram odlivnih kanalov, prelivov in odpadnega materiala, ki se ponovno stali. Drugi dejavniki so hidravlika stroja z pogoni, prilagojenimi potrebam, upravljanje toplote matrice in peči, stisnjen zrak in dosledno upravljanje rezervnih zmogljivosti.
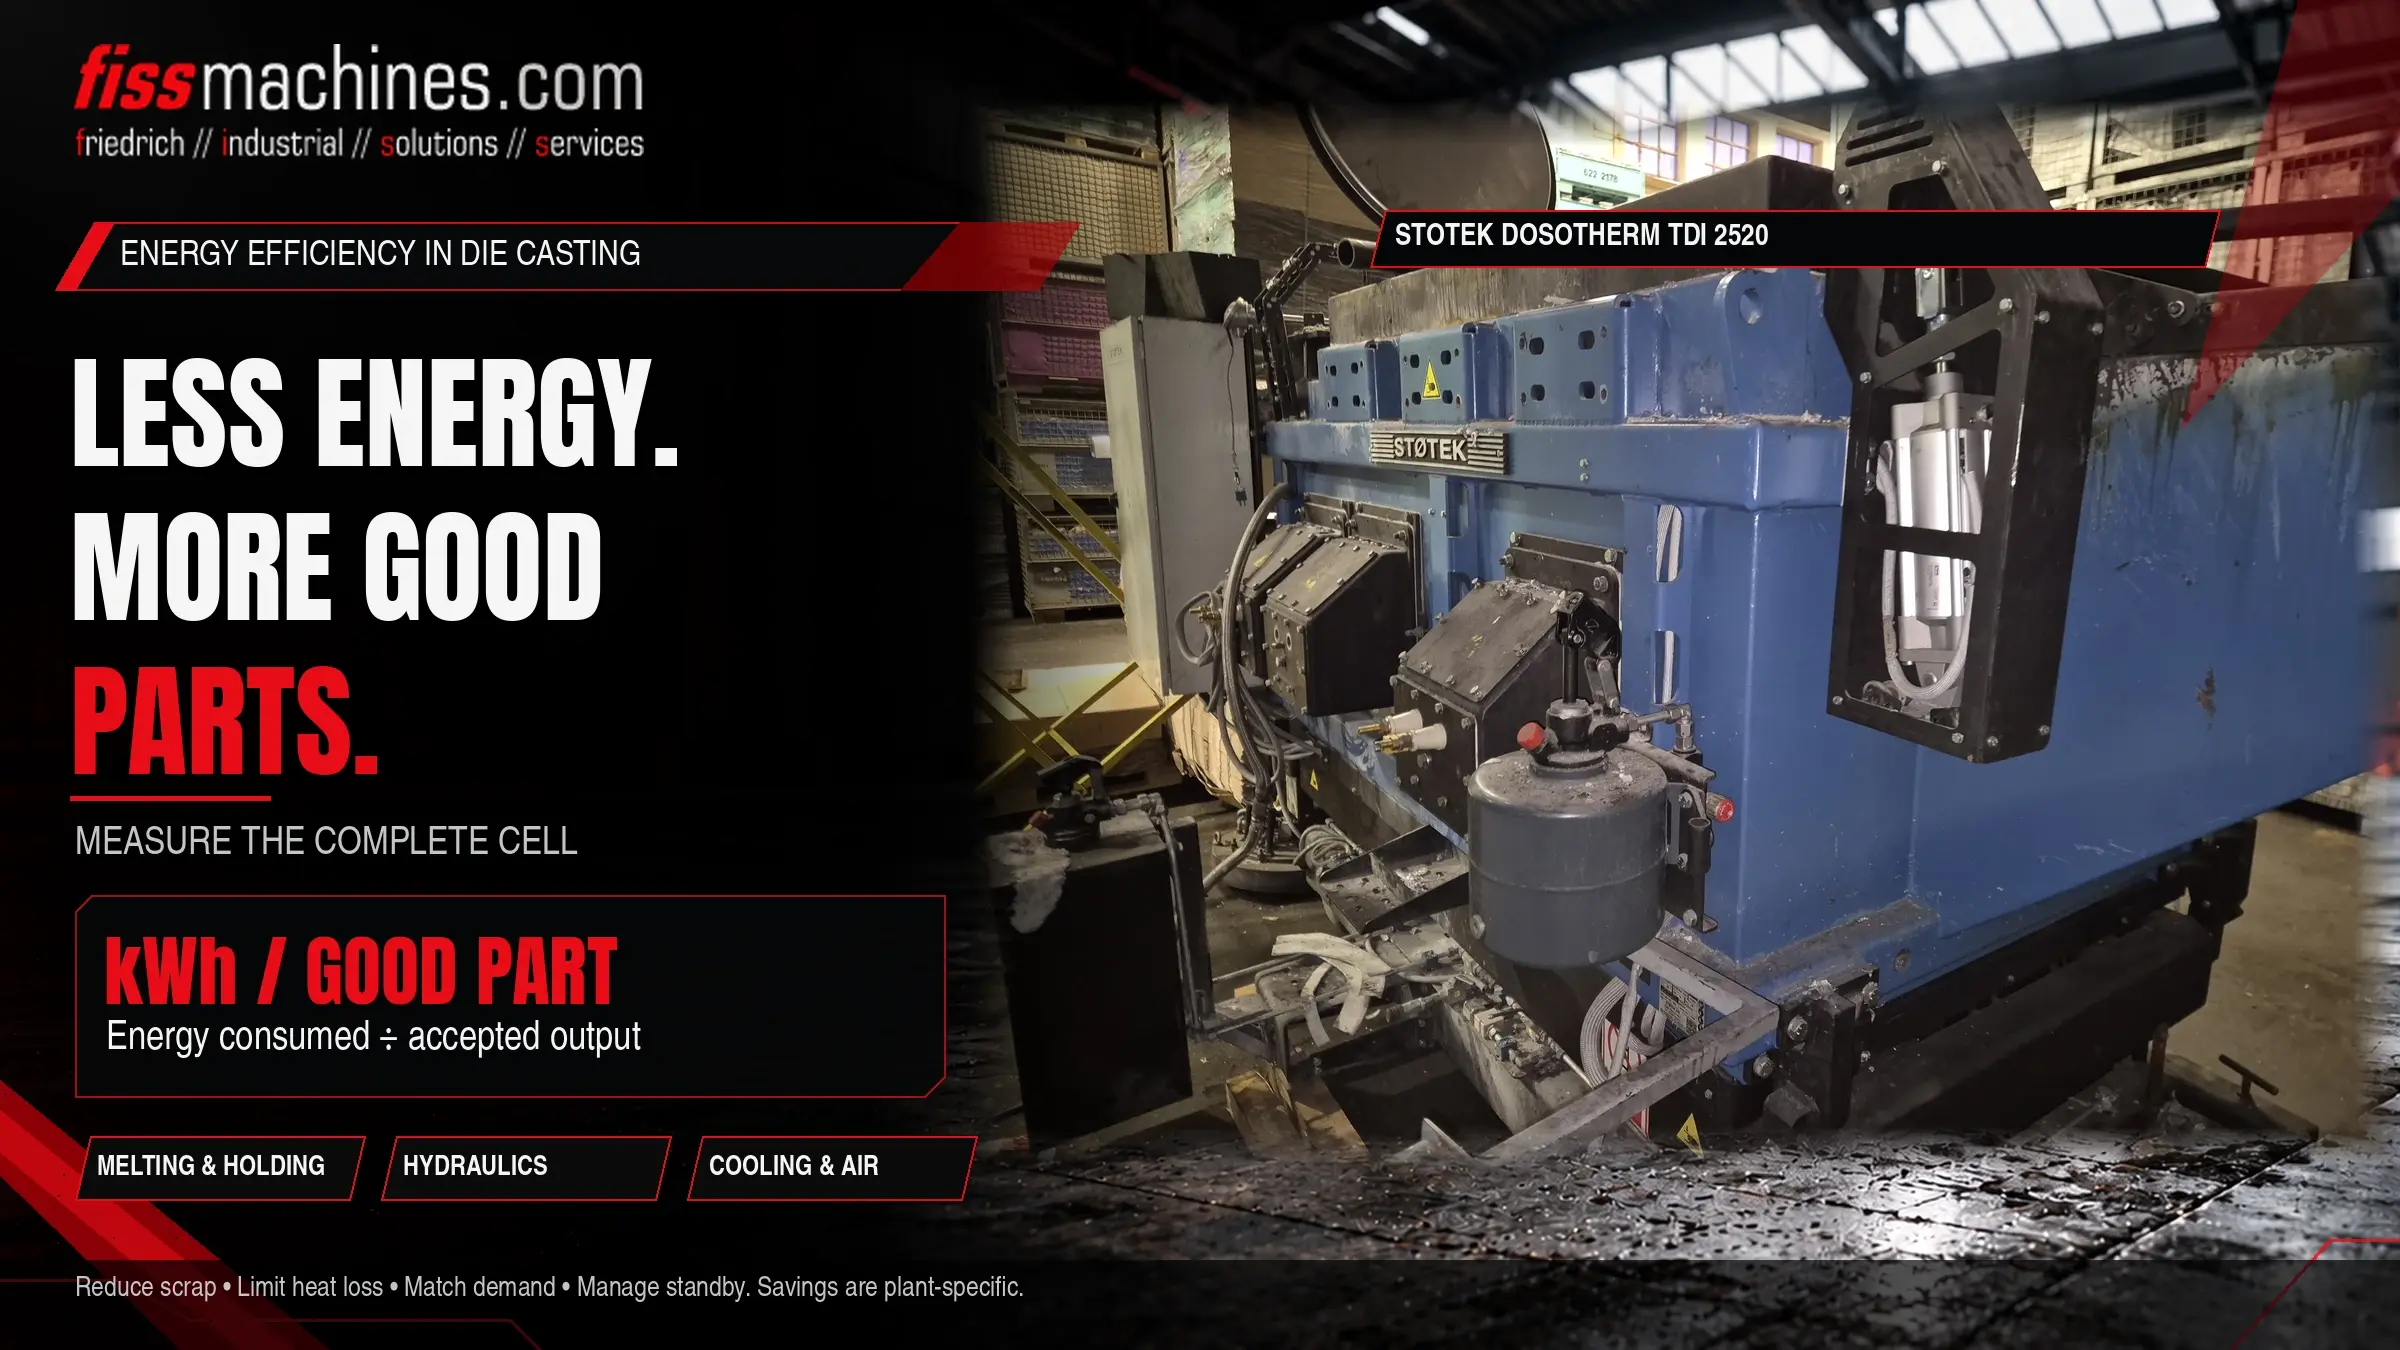
Najprej je treba izvesti meritve: ključni kazalnik, kot je poraba energije na en kakovosten izdelek, pokaže, kateri ukrepi dejansko prinašajo učinek.
Kam gre energija v celici za litje pod pritiskom
Brošura ameriškega ministrstva za energijo o industriji litja kovin pripisuje 55 % porabe energije taljenju. Podatek je starejši in zajema celotno industrijo litja, vendar potrjuje tisto, kar proizvajalci litja opazijo v svojih obratih: prevladujejo toplotni procesi.
Taljenje in vzdrževanje temperature
Talilne peči, peči za vzdrževanje temperature in doziranje, transport livarskih kadi. Energija je potrebna neprekinjeno, tudi med odmori.
Strojna hidravlika
Črpalke za vpenjanje, zaključne črpalke, izmetnike in jedra. Pri črpalkah s konstantno hitrostjo velik del deluje brez koristnega dela.
Regulacija temperature in zrak
Naprave za regulacijo temperature kalupa, hlajenje, stisnjen zrak za brizganje in pihanje, odsesavanje in transport.
Najprej izmerite, potem se odločite
Brez podatkov ostajajo ukrepi za varčevanje zgolj ugibanje. V mnogih obratih se energija meri le na glavnem merilniku. Podmerilniki na pečeh, strojih in kompresorjih omogočajo pregled nad porazdelitvijo.
- Energija na dober kos ali na kilogram dobrih ulitkov kot osrednji ključni kazalnik
- Osnovna obremenitev med odmori, ob vikendih in pri menjavi matric
- Primerjava enakih strojev ali izmen
- Evidentiranje odpadkov in vrnjenih izdelkov v kilogramih, ne le v kosih
Sistematični okvir za to zagotavljajo sistemi upravljanja z energijo v skladu z ISO 50001.
Manj kovine v obtoku, manj toplotnih izgub
Vsak kilogram kovine, ki ne konča v dobrem izdelku, je treba ponovno taliti. Izkoristek – razmerje med maso dobrega ulitka in vlijejo kovino – je zato ključni energetski kazalnik. Optimizirani vtoki in prelivni kanali, stabilni procesi in nizke stopnje odpadkov zmanjšujejo količino vračil.
- Pokrove in vrata peči držite zaprta, tesnila pa nepoškodovana
- Redno preverjajte izolacijo in ognjevzdržno oblogo – vroče točke na ohišju kažejo na izgube
- Temperature zadrževanja ne nastavljajte višje, kot to zahteva proces
- Izogibajte se dolgim časom zadrževanja in nepotrebnemu prevozu livarske posode
- Prilagodite velikost peči in talilno zmogljivost dejanskim potrebam
Kateri tip peči je primeren za katero nalogo, je opisano v Dozirna peč, talilna peč ali peč za vzdrževanje temperature?. Rabljene peči so na voljo v rubriki peči.
Hidravlika: dovajanje pretoka le, ko je potrebno
Na starejših strojih za litje pod pritiskom motorji s konstantno hitrostjo pogosto neprekinjeno poganjajo črpalke, tudi ko stroj čaka na brizganje, odstranjevanje delov ali naslednji vbrizg. Pogoni s spremenljivo hitrostjo prilagajajo pretok dejanski potrebi.
Podjetje Bühler na primer ponuja nadgradnjo ServoDrive za svoje serije Carat in Ecoline – frekvenčno krmiljen motor v kombinaciji z večstopenjsko črpalko s fiksnim iztiskom – in navaja, da lahko s tem prihrani več kot 40 % porabe električne energije stroja. Takšne številke so navedbe proizvajalca; dejanski prihranek je odvisen od stroja, delovnega cikla in deleža čakalnih časov.
Regulacija temperature matrice, razprševanje in hlajenje
Matrico je treba vzdrževati znotraj določenega temperaturnega območja: na začetku jo je treba segreti, med proizvodnjo pa ohladiti. Naprave za uravnavanje temperature, izolirani vodi in dobro zasnovan sistem hlajenja matrice omogočajo ohranjanje tega ravnovesja z manjšo porabo energije. Tudi brizganje ohlaja matrico – prekomerna količina brizganja pa pomeni večjo porabo ločilnega sredstva, stisnjenega zraka in pogosto tudi dodatne energije za ogrevanje.
Več informacij o teh temah najdete v Nadzor temperature pri litju pod pritiskom in Razprševanje v brizganju.
Stisnjen zrak: drag in pogosto pušča
Stisnjen zrak je ena najdražjih oblik energije v obratu. Glede na podatke iz informativnega lista organizacije Compressed Air Challenge o uhajanju lahko uhajanje povzroči izgubo 20–30 % zmogljivosti kompresorja; obrat, ki ni bil ustrezno vzdrževan, bo verjetno imel stopnjo uhajanja okoli 20 % celotne proizvodne zmogljivosti, medtem ko naj bi bila v dobro vzdrževanem sistemu manjša od 10 %.
- Redno odkrivanje puščanja, npr. z ultrazvočnimi napravami, in takojšnje popravilo
- Preverite, ali je mogoče skrajšati ali nadomestiti funkcije izpuščanja zraka
- Tlak v omrežju ne sme biti višji od tistega, ki ga zahteva najbolj zahteven porabnik
- Prekinite dovod v celice, ki niso v proizvodnji
Rabljeni stroji in modernizacija
Energetska učinkovitost ni zgolj vprašanje najnovejših strojev. Tudi proizvodnja novega stroja porablja energijo in surovine; nadaljnja uporaba stroja, ki je v dobrem stanju, to prepreči. S temeljitim remontom je mogoče starejše stroje posodobiti, na primer z pogoni, ki se prilagajajo potrebam, če proizvajalec to omogoča.
Več o vlogi rabljenih strojev v trajnostni proizvodnji najdete na strani Trajnostna alternativa.
Stabilni procesi so najboljši ukrep za varčevanje z energijo
Pri litju pod tlakom se energetska učinkovitost začne pri kovini: največji vpliv imajo majhna količina odpadkov, dober izkoristek in dobro izolirane peči. K temu prispevajo še hidravlika, prilagojena potrebam, dosledno upravljanje stanja pripravljenosti, dobro upravljanje toplote in zgoščeno omrežje stisnjenega zraka. Tisti, ki merijo porabo energije na posamezen kakovosten izdelek, lahko določijo prednostne ukrepe in preverijo njihov učinek.
Vprašanja o energetski učinkovitosti v livarstvu pod pritiskom
Kaj porabi največ energije v livarni za litje pod pritiskom?
Praviloma taljenje in vzdrževanje temperature kovine. Publikacija ameriškega ministrstva za energijo o livarski industriji pripisuje 55 % porabe energije taljenju. Natančna porazdelitev je odvisna od obrata.
Ali se splača nadgradnja servopogona?
To je odvisno od stroja in profila delovanja. Čim večji je delež čakalnih in vzdrževalnih časov v ciklu, tem večji je potencial. Merjenje porabe pred in po posodobitvi zagotavlja zanesljivo podlago za odločitev.
Kako se lahko izmeri poraba energije na kos?
Z uporabo podmerilnikov na pečeh, strojih in kompresorjih, v kombinaciji s podatki o proizvodnji. Poraba energije v določenem obdobju se deli s številom ali maso proizvedenih brezhibnih delov.
Ali so rabljeni stroji za litje pod pritiskom manj energetsko učinkoviti?
Ni nujno. Pomembnejši od starosti so pogonska tehnologija, stanje stroja in stabilnost procesa. Dobro vzdrževan rabljen stroj je lahko učinkovit, še posebej če je bil med generalnim popravilom posodobljen.
Stroji in peči s preverjenim stanjem.
FISS dobavlja rabljene stroje za litje pod pritiskom, peči in periferno opremo ter svetuje pri izbiri proizvodne celice, ki ustreza vaši proizvodnji – vključno z generalnim popravilom in zagonom.
Viri
Ministrstvo za energetiko ZDA, Urad za industrijske tehnologije: Livanje kovin – industrija prihodnosti (brošura, okoli leta 2000) – poraba energije pri litju kovin: taljenje 55 %, izdelava kalupov 12 %, toplotna obdelava 6 %.
Skupina Bühler: Nadgradnja ServoDrive – frekvenčno krmiljen motor z večstopenjsko črpalko s fiksnim iztiskom, navedba proizvajalca: prihranek električne energije »več kot 40 %«, seriji Carat in Ecoline, buhlergroup.com.
Izziv stisnjenega zraka: Informacijski list št. 7 – Utekanje iz sistemov stisnjenega zraka (posodobljeno leta 2026), iz priročnika DOE Sourcebook for Industry.
ISO 50001 – Sistemi upravljanja z energijo: zahteve in navodila za uporabo.
Stroji FISS: Trajnostna alternativa, fiss-machines.com, dostopno 29. oktobra 2026.