
Nanos spreja v litju pod pritiskom: Zakaj so pomembni ločilni sredstvo, vzorec razprševanja in hlajenje
Ko je odlitek odstranjen iz odprtega kalupa, se takoj začne priprava za naslednji vbrizg. Površine kalupa je treba očistiti, po potrebi ohladiti, in obdelati z določeno količino sredstva za ločevanje ali maziva. Tehnologija razprševanja v kalupih zato igra pomembno vlogo pri ohranjanju ponovljivih pogojev od cikla do cikla.
Kakšen je namen razprševanja kalupa pri litju pod pritiskom?
Stroji za razprševanje in razpršilni roboti obdelujejo odprto matrico med dvema livarskima cikloma. Glede na namembnost lahko nanesejo ločilno sredstvo, izpihajo ohlapne ostanke, vplivajo na temperaturo površine in mazajo izbrane gibljive dele matrice.
Cilj ni največja količina razpršila, temveč ponovljiv vzorec razprševanja, prilagojen geometriji in toplotnim razmeram matrice.
Razprševanje na matrico med dvema livarskima cikloma
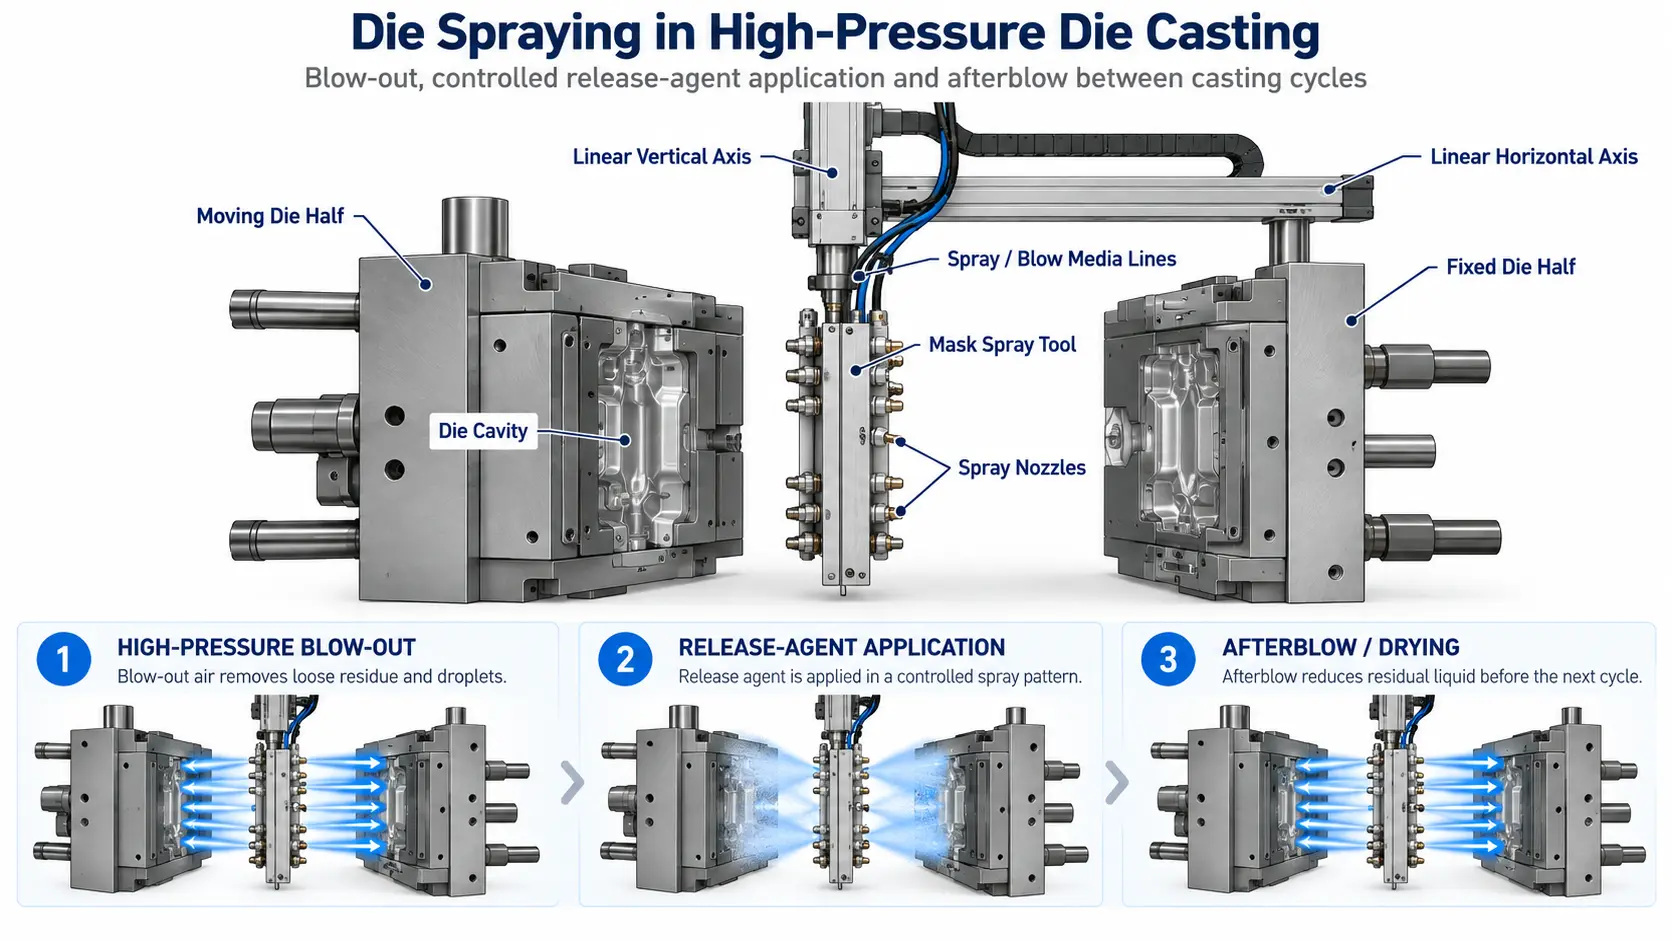
V avtomatizirani celici za litje pod pritiskom se razpršilna enota premika med odprtima polovicama kalupa po odstranitvi ulitka. Orodje za razprševanje, prilagojeno posameznemu kalupu, namesti več šob v bližino želenih površin.
Glede na koncept brizganja lahko postopek vključuje visokotlačno izpihovanje, nadzorovano nanašanje ločilnega sredstva in končno dodatno izpihovanje, preden se brizgalna enota umakne.

Razprševanje v kalupu opravlja več nalog hkrati
Matrica je med proizvodnjo izpostavljena ponavljajočim se toplotnim in mehanskim obremenitvam . Po odprtju jo je treba ponovno pripeljati v določeno stanje, preden se začne naslednji livarski cikel.
Sodoben sistem za razprševanje na kalup je zato več kot le naprava, ki preprosto razpršuje tekočino na kalup. Odvisno od namena uporabe lahko opravlja več funkcij.
Ustvarjanje določenega ločilnega filma
Sredstvo za ločevanje se nanese na izbrane dele matrice, da se omogoči zanesljivo ločevanje strjenega ulitka, od orodja.
Odpihovanje ohlapnih ostankov
Z zrakom je mogoče odstraniti ohlapne delce, kapljice in ostanke iz votlin, obrisov in težko dostopnih delov kalupa.
Vpliv na površinsko temperaturo
Nanos s pršenjem spreminja tudi toplotne razmere na odprti površini matrice in tako vpliva na delovanje notranjega sistema za nadzor temperature.
Obdelava gibljivih delov matrice
Odvisno od orodja se lahko drsniki in drugi mehansko obremenjeni gibljivi deli ciljno oskrbujejo z mazivom.
Kdaj poteka razprševanje v matrici?
Postopek brizganja poteka med dvema livarskima cikloma. Sistem za brizganje lahko vstopi v delovno območje šele potem, ko se je kalup odprl in je bil ulitek odstranjen.
Preden se stroj ponovno zapre, se mora enota za brizganje popolnoma umakniti in doseči svoj določen varen položaj.
Odprite kalup in odstranite ulitek
Ko se je ulitek dovolj strdil, se kalup odpre in ulitek se odstrani iz delovnega območja.
Premaknite brizgalno orodje med polovici kalupa
Naprava za brizganje ali robot namesti brizgalno orodje med odprte površine kalupa.
Izpihovanje kalupa
Visokotlačni ali procesni zrak lahko odstrani ostanke in kapljice s kritičnih območij.
Nanos ločilnega sredstva
Šobe nanesejo ločilno sredstvo na določena območja matrice v skladu z vnaprej programiranim vzorcem razprševanja.
Dodatno pihanje, če je potrebno
Odvisno od postopka razprševanja, lahko dodatni zrak za pihanje zmanjša količino preostale tekočine, preden se razpršilna enota umakne.
Umaknitev in sprostitev stroja
Ko brizgalna enota doseže varno parkirno lego, lahko stroj za litje pod pritiskom začne naslednji cikel.
Zakaj je vzorec razprševanja pomembnejši od skupne količine razpršila
Matrica ni niti geometrijsko niti toplotno enaka po celotni površini. Vdolbine, jedra, drsniki, globoki konturi in lokalno močno obremenjena območja lahko zahtevajo različne količine ločilnega sredstva, zraka in hlajenja.
Zato dobro zasnovano razpršilno orodje ne obdeluje nujno vsake površine z enako količino. Šobe ali skupine šob je mogoče namestiti tako, da določene cone matrice prejmejo potrebno obdelavo.
Območja za odzračevanje so še posebej občutljiva. Prekomerni ostanki ne smejo ovirati odzračevalnih in prelivnih območij, saj morajo ti elementi med polnjenjem kalupa ostati funkcionalni.
Kateri parametri določajo ponovljiv postopek razprševanja?
Pravilen program brizganja je odvisen od kalupa, geometrije ulitka, zlitine, temperature kalupa, ločilnega sredstva in želenega časa cikla.
| Parameter | Vloga v procesu brizganja |
|---|---|
| Pot gibanja | Položaj, globina vstavljanja, hitrost in čas zadrževanja določajo, katere dele kalupa se doseže. |
| Čas razprševanja | Čas odpiranja ventila vpliva na to, kako dolgo se obdelujejo posamezna območja. |
| Količina sredstva za ločevanje | Pogoji dovajanja, razmerje mešanice, geometrija šobe in krmiljenje ventila vplivajo na nanos. |
| Zrak za razprševanje | Tlak zraka in geometrija šobe vplivata na nastajanje kapljic in porazdelitev razpršila. |
| Pihalni zrak | Izpih in naknadno izpihovanje lahko odstranita ostanke in preostalo tekočino s površine matrice. |
| Nadzor območij | Posamezne šobe ali skupine šob lahko neodvisno obdelujejo različne površine. |
Razprševanje na matrici in nadzor temperature matrice delujeta skupaj
Toplotno upravljanje matrice ne poteka samo prek notranjih kanalov za uravnavanje temperature. Brizganje prav tako spreminja toplotne razmere na izpostavljeni površini matrice.
Notranji nadzor temperature in zunanje razprševanje je zato treba obravnavati skupaj. Območje matrice, ki je notranje že močno ohlajeno, morda zahteva drugačno površinsko obdelavo kot območje, ki je toplotno zelo obremenjeno.
Več o toplotnem obnašanju matrice je pojasnjeno v Regulacija temperature pri litju pod pritiskom .
Katere vrste sistemov za razprševanje na matrici so na voljo?
Izbira ustreznega sistema je odvisna od velikosti matrice, razporeditve stroja, razpoložljivega delovnega prostora, zahtevanega časa cikla in kompleksnosti vzorca razprševanja.
Enosne stroji za brizganje
Določeno linearno gibanje pozicionira razpršilno orodje po fiksni poti. Ta zasnova je primerna za relativno preproste in jasno opredeljene naloge razprševanja.
Dvoosni razpršilni stroji
Vertikalno in horizontalno gibanje zagotavljata večjo prilagodljivost pri pozicioniranju razpršilnega orodja znotraj odprte matrice.
Roboti za brizganje
Večosni industrijski roboti lahko sledijo bolj zapletenim programiranim potem in dostopajo do različnih položajev brizganja.
Pnevmatske enote za razprševanje
Pnevmatični sistemi zagotavljajo preprosta in ponovljiva gibanja ter se lahko uporabljajo za kompaktne aplikacije razprševanja.
Naprava za razprševanje določa, kaj dejansko doseže matrico
Tudi natančen razpršilni stroj lahko zagotovi ponovljiv proces le, če je razpršilno orodje prilagojeno obrisom matrice in zahtevani porazdelitvi medija.
Glede na zasnovo lahko razpršilno orodje vključuje več skupin šob in ločenih krogov za medije. Ti lahko na določene položaje dovajajo ločilno sredstvo, zrak za razprševanje in zrak za izpihovanje.
Razpored šob določa smer brizganja, brizgalni stožec in porazdelitev po površini kalupa. Zato je brizgalno orodje običajno prilagojeno konkretnemu kalupu in aplikaciji litja.
Kakšno opremo za razprševanje na kalupih ponuja podjetje FISS?
Podjetje FISS trži rabljene stroje za brizganje kalupov, sisteme za brizganje, orodja za brizganje in s tem povezano dodatno opremo za naprave za litje v hladnih in vročih komorah.
Glede na trenutno razpoložljivost, ponudba vključuje enoosne in dvoosne stroje, servopogonske sisteme za brizganje, pnevmatske enote, robote za brizganje, orodja za brizganje in komponente za dovajanje ločilnega sredstva.
Ponudba avtomatizacije za hladno komoro vključuje opremo uglednih proizvajalcev, kot so Wollin, Gerlieva, Acheson, Pomac in Böhmer, odvisno od trenutnih zalog.
Stroji za brizganje v kalupih in brizgalni roboti
FISS ponuja različne rešitve za avtomatizirano brizganje za stroje za litje pod pritiskom s hladno komoro, kot tudi ustrezna orodja za brizganje in dodatno opremo.
Kompaktni in pnevmatski sistemi za brizganje
Kompaktni ali pnevmatski sistemi za brizganje se lahko uporabljajo za avtomatizirano obdelavo kalupov v aplikacijah z vročo komoro.
Posamezna razpršilna orodja in drugi sestavni deli za razprševanje se lahko uporabljajo tudi za naknadno opremljanje ali celotne celice za litje pod pritiskom.
Kaj je treba preveriti pri nakupu rabljenega stroja za brizganje?
Samo proizvajalec in leto izdelave nista dovolj. Delovni obseg, osi gibanja, razpršilno orodje, dovod medija in krmilni sistem morajo biti primerni za nov stroj za litje pod pritiskom in matrico.
- vertikalni in horizontalni hod
- število in vrsta osi gibanja
- globina vstavljanja v območje kalupa
- dovoljena teža brizgalnega orodja
- stanje vodil, ležajev, jermenov in pogonov
- razporeditev razpršilnega orodja in šob
- krogi za ločilno sredstvo in dovod medija
- razpršilni zrak in izpihovalni zrak
- ventili, regulatorji tlaka in regulacija pretoka
- krmilni sistem in razpoložljivi programi razprševanja
- vmesniki za stroj za litje pod pritiskom
- parkirni položaj in varni končni položaji
- rezervoar za ločilno sredstvo in črpalni sistem
- krmilna omara in tehnična dokumentacija
Stroj za brizganje ne deluje samostojno
Brizganje, izvlekanje ulitkov, odmerjanje kovine, nadzor temperature matrice in gibanje stroja morajo biti usklajeni v času in prostoru znotraj avtomatizirane celice za litje pod pritiskom.
Posebno pomembno je varno sprostitev območja kalupa. Oprema za brizganje in sistemi za izvlekanje kalupa lahko uporabljajo prekrivajoča se delovna območja in zato zahtevajo usklajeno zaporedje delovanja strojev ter varnostne zapore.
Pregled celotne proizvodne celice je na voljo v Avtomatizacija v celici za litje pod pritiskom .
Dober postopek razprševanja obdela vsak del kalupa le toliko, kolikor je potrebno
Nanašanje sredstva za ločevanje na kalup je sestavni del cikla litja pod pritiskom. Sistem za nanašanje sredstva za ločevanje pripravi površine kalupa za naslednji vbrizg in vpliva na lastnosti ločevanja, čistost ter toplotne razmere orodja.
Ključ ni v največji količini razpršila, temveč v nadzorovanem postopku z ustrezno razporeditvijo šob, časom razprševanja, zrakom za razprševanje, zrakom za izpihovanje in ponovljivim gibanjem.
Zato je treba razprševanje v kalup in notranji nadzor temperature kalupa obravnavati skupaj. Stabilni pogoji za naslednji cikel litja so odvisni od usklajenega delovanja obeh sistemov.
Vprašanja o razprševanju v kalupu pri litju pod pritiskom
Kaj počne naprava za razprševanje v kalupu?
Obdeluje odprto matrico med dvema livarskima cikloma. Odvisno od namena, nanese ločilno sredstvo, izpiha ostanke, vpliva na temperaturo površine in masti izbrane komponente matrice.
Kdaj se matrica razprši?
Ko se matrica odpre in se ulitek odstrani. Preden se stroj ponovno zapre, se mora razpršilna enota umakniti in doseči varno položaj.
Zakaj se uporablja ločilno sredstvo?
Sredstvo za ločevanje ustvari določen film na izbranih površinah kalupa in olajša kasnejše odstranjevanje ulitka.
Ali razprševanje ohlaja kalup?
Da, postopek razprševanja lahko vpliva na temperaturo izpostavljene površine kalupa. Zato ga je treba upoštevati skupaj s notranjim nadzorom temperature kalupa.
Kaj je dodatno pihanje?
Dodatno pihanje je dodatni korak pihanja zraka po nanosu ločilnega sredstva. Odvisno od postopka razprševanja, lahko pomaga zmanjšati količino preostale tekočine, preden se orodje umakne.
Kaj določa vzorec razprševanja?
Pomembni dejavniki so oblika šobe, položaj šobe, količina ločilnega sredstva, zrak za razprševanje, čas razprševanja, pot gibanja in nadzor po posameznih območjih.
Ali je mogoče rabljen razpršilnik za matrice namestiti na drug stroj za litje pod pritiskom?
Načeloma da. Delovni obseg, osi, pritrditev razpršilnega orodja, krmilni sistem, dobava medija in varnostni koncept morajo ustrezati novi uporabi. Razpršilno orodje in program razprševanja običajno zahtevata prilagoditev.
FISS ponuja rabljene stroje za brizganje, sisteme za brizganje in orodja za brizganje.
Pravi sistem mora biti prilagojen stroju za litje pod tlakom, delovnemu območju, osi gibanja, razpršilnemu orodju, razporeditvi šob, dobavi medija in krmilnemu sistemu.
Vir
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (ur.): Handbuch Urformen, Carl Hanser Verlag. Zlasti so bili obravnavani temelji, povezani s ciklom litja pod pritiskom, pripravo kalupa, sredstvi za ločevanje in mazanjem ter prezračevanjem kalupa.