
Gosenica, šoba in bat: sistem vbrizgavanja stroja za litje pod pritiskom z vročo komoro
Vsak vbrizg na stroju za litje pod pritiskom z vročo komoro je odvisen od treh komponent, ki so nameščene neposredno v staljeni kovini ali v njeni neposredni bližini: gosji vrat, bat in šoba. Skupaj tvorijo sistem vbrizgavanja, ki pri litju cinka in magnezija nadomešča nalivanje iz kadi. Njihovo stanje odloča, ali ostanejo hitrost vbrizgavanja, teža izdelka in čas cikla stabilni – in so med prvimi stvarmi, ki jih je treba preveriti na rabljenem stroju.
Kaj počnejo gosji vrat, bat in šoba?
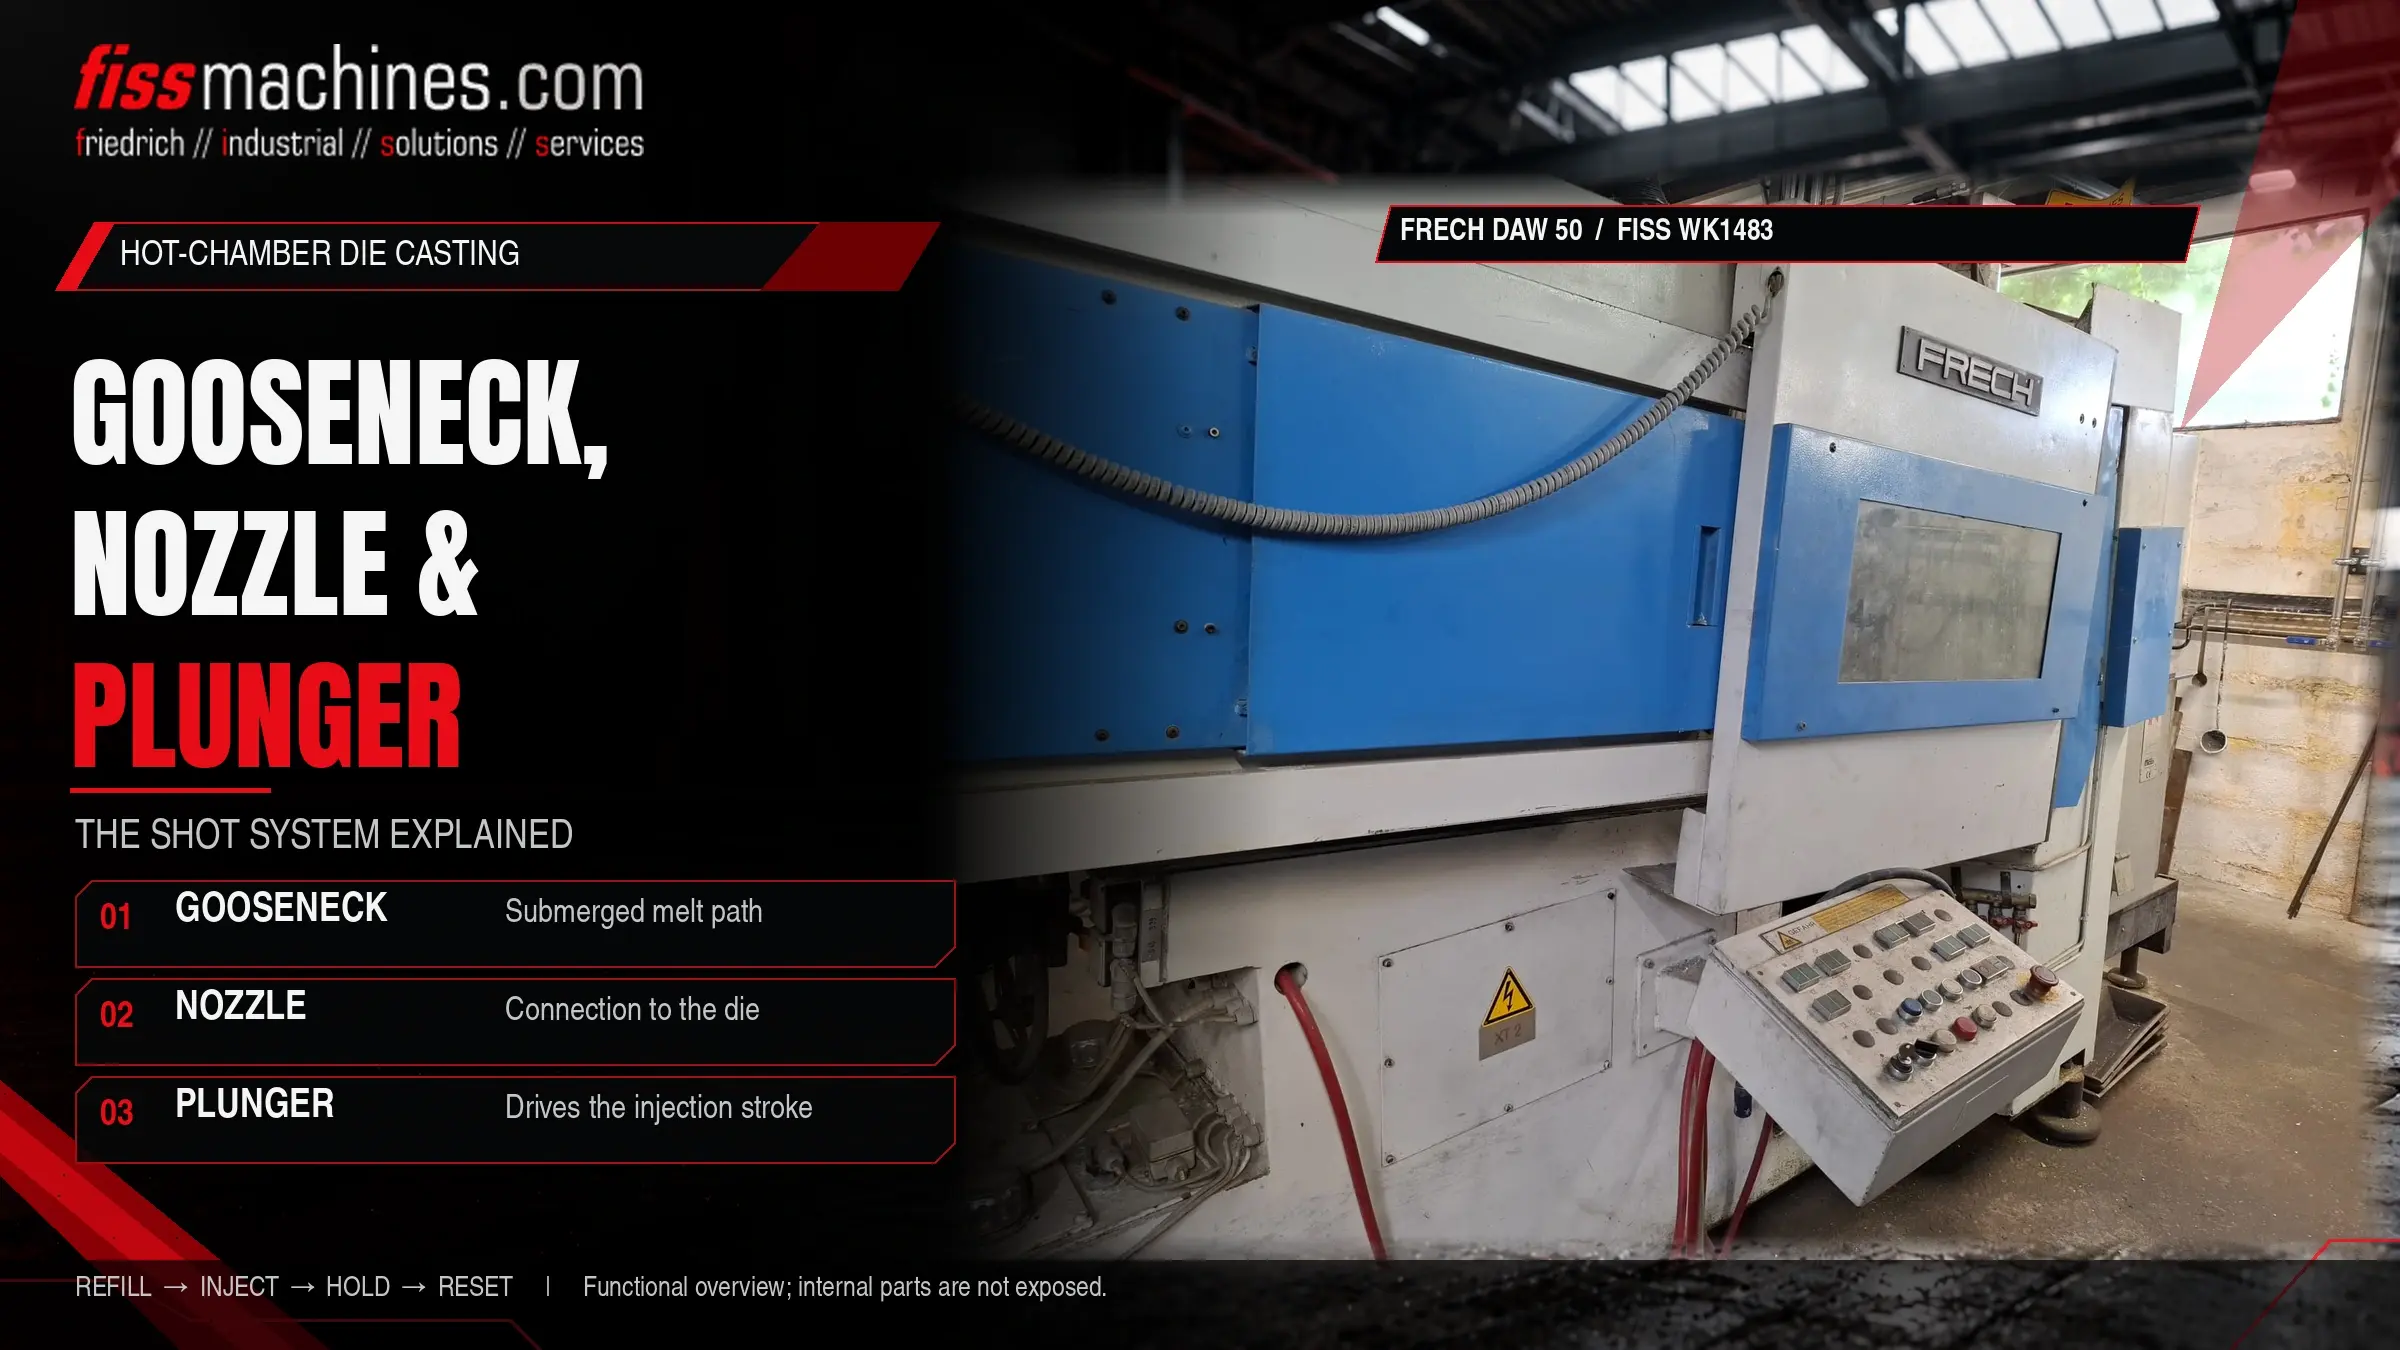
Gosenica je ulito kovinsko telo, potopljeno v talino. Vsebuje valj za vbrizgavanje in ukrivljen kanal, ki vodi do matrice. Bat se premika znotraj valja: ko se umakne, talina priteka skozi polnilno odprtino; ko se spusti navzdol, potiska kovino skozi kanal. Šoba povezuje gosji vrat z vtočno pušo matrice in jo je treba ohranjati vročo, da se kovina v njej ne strdi.
Erozija zaradi taline, drsna obraba med batom in valjem ter toplotna obremenitev na šobi so glavni mehanizmi obrabe. Tipične posledice so počasnejše polnjenje, nihanje mase izdelkov in uhajanje kovine pri šobi.
Kako deluje sistem brizganja s toplotno komoro
V stroju z vročo komoro je sistem za dovajanje taline del peči. Vrat v obliki labodjega vratu stoji v kovinski kopeli v zadrževalnem loncu, tako da je valj za dovajanje taline vedno napolnjen s tekočo kovino pri pravi temperaturi. Ločen prenos kovine v stroj, kot pri litju pod tlakom s hladno komoro, ni potreben.
Polnjenje
Ko je bat umaknjen, je polnilna odprtina v steni valja odprta in talina teče iz kadi v valj za vbrizgavanje.
Vbrizg
Bati se spusti navzdol, zapre odprtino za polnjenje in potisne kovino skozi kanal v obliki gosjega vratu ter šobo v zaprto matrico. Brizganje običajno poteka v več hitrostnih fazah.
Povečanje tlaka in strjevanje
Bati ohranja tlak, medtem ko se ulitek strjuje v kalupu.
Vrnitev
Bati se vrne v izhodiščni položaj. Kovina, ki se še ni strdila, se steka nazaj skozi šobo in upogibno cev, valj pa se ponovno napolni za naslednji odlitek.
Ker se polnjenje izvaja samodejno ob vsakem povratku bata, stroji z vročo komoro dosegajo kratke cikluse. Osnovna primerjava obeh tipov strojev je podana v članku »Hladna komora ali vroča komora?«.
Trije deli sistema vbrizgavanja
Posoda za taljenje in kanal
Izdelan je iz materiala na osnovi železa. V njem sta nameščena valj za strelivo in dvigalni kanal do šobe. Pri nekaterih izvedbah se v notranjosti valja uporablja zamenljiva puša ali vložek, tako da je mogoče ohišje obnoviti namesto da bi ga zamenjali.
Bati za strelivo z obroči
Poganja ga hidravlični valj za izstreljevanje nad kopeljo. Batni obroči tesnijo ob steni valja. Ko se obroči in notranja površina izrabijo, več kovine obide bat in manjji del hodu doseže matrico.
Ogrevana povezava z matrico
Prilega se na vtočno pušo fiksne polovice matrice. Glede na izvedbo se segreva s plinskimi gorilniki ali električnimi grelci, saj se kovina v njej med posameznimi vbrizgi ne sme strditi.
Deli so med seboj in s strojem usklajeni: premer bata, notranji premer valja, geometrija gosjega vratu in dolžina šobe določajo razpoložljivo prostornino brizga ter tlak na kovino. Sprememba katerega koli od teh parametrov spremeni proces.
Kje se sistem za brizganje obrablja – in kako se to kaže
Sistem vbrizgavanja deluje neprekinjeno pri temperaturi taline. Prevladujejo trije mehanizmi: erozija in kemično delovanje taline na notranjo premer in kanal, drsna obraba med obroči bata in valjem ter toplotna obremenitev na šobi, ki se segreva od zunaj in hladi ob stiku z matrico.
| Simptom | Možni vzrok | Kaj je treba preveriti |
|---|---|---|
| Čas polnjenja se podaljša, hitrost vbrizga se zmanjša | Obrabljeni obroči bata ali notranjost valja, kovina se izogiba bat | Krivulja brizganja, stanje obročev, premer notranjosti valja |
| Teža kosa niha | Uhajanje pri batku, spreminjanje nivoja kopeli | Stanje obročev, nadzor ravni kopeli, dovajanje ingotov |
| Uhajanje kovine na konici šobe | Poškodovano sedežno mesto na šobi ali puši za livni kanal, nezadosten stik s šobo | Konica šobe, puša za livarsko cev, poravnava šobe |
| Kovina se strdi v šobi | Premajhno ogrevanje šobe ali okvara | Gorilnik ali grelnik, temperaturni senzor, nastavitve |
| Hladni zapori ali povečana poroznost | Preponižna ali nestabilna temperatura taline ali šobe | Temperature, profil brizganja, temperatura matrice |
Cink, magnezij – in zakaj je aluminij drugačen
Cink je klasični material za vroče komore. Običajne zlitine za litje cinka se talijo pri nizkih temperaturah – tehnični list Zamak 3 podjetja Nyrstar navaja območje taljenja 381–387 °C –, kar ohranja toplotno obremenitev sistema brizganja zmerno.
Magnezij se prav tako lahko uliva v strojih z vročo komoro, vendar pri znatno višjih temperaturah in z lastnimi zahtevami glede zaščite taline ter varnosti. Stroji za magnezij so zato izdelani posebej za ta namen; inventar podjetja FISS na primer vključuje namenske stroje Frech DAM za magnezij z vročo komoro poleg strojev Frech DAW za cink.
Aluminij pri svoji temperaturi litja močno napada materiale na osnovi železa. Standardne aluminijeve zlitine se zato livajo na strojih s hladno komoro; postopki s toplo komoro za aluminij obstajajo le kot specializirane rešitve za majhne dele. Več o zlitinah v članku »Aluminij, cink ali magnezij?«
Ohranjanje stabilnosti sistema za dodajanje peska
Intervali za menjavo obročev, pregled gosjih vrat in zamenjavo šob so odvisni od zlitine, števila ciklov in konstrukcije stroja, zato je treba upoštevati navodila proizvajalca. V vsakdanji praksi so se kot koristne izkazale naslednje točke:
- Nenehno spremljajte temperaturo šobe in delovanje ogrevanja, ne le po pojavu napake
- Pri vsaki menjavi matrice preglejte konico šobe in sedež puše za livni kanal
- Zabeležite menjave obročev bata skupaj z odčitki števca vbrizgov
- Raven taline ohranjajte konstantno – pri tem pomaga avtomatsko dovajanje ingotov
- Redno odstranjujte žlindro – onesnažena talina skrajša življenjsko dobo valja, puše in bata
- Hranite ustrezen komplet rezervnih delov (gosenica, bat, šoba), da skrajšate čas izpada
- Pred vgradnjo v kopel nadomestne dele predgrejte v skladu z navodili proizvajalca
Pomožna oprema, kot so podajalniki ingotov, enote za izčrpavanje in sistemi za razprševanje, je navedena v poglavju o avtomatizaciji pri litju pod pritiskom v vroči komori.
Kaj je treba preveriti pri rabljenem stroju z vročo komoro
Pri rabljenem stroju za litje v vroči komori sistem vbrizga veliko pove o zgodovini stroja in prihodnjih stroških. Pred nakupom pojasnite naslednje:
- Ali je vključen gosji vrat in v kakšnem stanju so izvrtina, kanal in sedež?
- Premer bata in razpoložljiva količina brizga za vaše dele
- Katero zlitino je stroj obdeloval? Stroji za cink in magnezij niso medsebojno zamenljivi brez predelave.
- Vrsta in stanje ogrevanja šobe
- Peč ali talilni lonec: tip, ogrevanje, stanje obloge
- Ali so na voljo rezervni kompleti, risbe ali številke delov za sistem brizganja?
Trenutni stroji so navedeni v seznamu rabljenih strojev za litje pod pritiskom z vročo komoro. Splošni vodnik za pregled je naveden v publikaciji Nakup rabljenega stroja za litje pod pritiskom: Tehnični kontrolni seznam.
Majhni deli, velik učinek
Gosenica, bat in šoba so kompaktni sestavni deli, vendar odločilno vplivajo na zanesljivost polnjenja kalupa pri stroju z vročo komoro. Obraba nastaja postopoma in se kaže v časih polnjenja, masah delov ter puščanju. Spremljanje teh znakov, ohranjanje stabilnih temperatur in zaloga rezervnih delov zmanjšujejo neplanirane izpade.
Pri nakupu rabljenega stroja je sistem vbrizgavanja dober pokazatelj tega, kako je bil stroj uporabljan – in stroškovna postavka, ki jo je treba vključiti v vsak izračun.
Vprašanja o sistemu vbrizgavanja s toplotno komoro
Kaj je „gosji vrat“ pri litju pod pritiskom?
Gosenica je ulit del sistema za vbrizgavanje z vročo komoro. Stoji v staljeni kovini, vsebuje valj za vbrizgavanje in vodi kovino skozi ukrivljen kanal do šobe.
Zakaj je treba šobo ogrevati?
Med posameznimi vbrizgi kovina ostane v šobi. Brez ogrevanja bi se strdila in blokirala naslednji vbrizg. Preveč toplote pa poveča obrabo in lahko povzroči puščanje, zato je treba temperaturo nadzorovati.
Kako pogosto je treba zamenjati obroče bata?
Ni splošnega intervala. Odvisno je od zlitine, hitrosti cikla, čistoče taline in konstrukcije stroja. Najzanesljivejše smernice dajejo specifikacije proizvajalca, odčitki števca odlitkov in trendi v času polnjenja.
Ali lahko stroj za vročo komoro za cink uliva magnezij?
Ne brez dodatnih prilagoditev. Magnezij zahteva višje temperature, ustrezen sistem odlitkov ter lasten koncept varnosti in zaščite taline. Stroji so običajno zasnovani za enega od obeh materialov.
Stroji z vročo komoro in rezervni deli podjetja FISS.
Podjetje FISS dobavlja rabljene stroje za litje pod pritiskom z vročo komoro za cink in magnezij, vključno s periferno opremo. Če na zalogi ni ustreznega stroja, podjetje FISS izvede iskanje posebej v skladu z vašimi zahtevami.
Viri
Dynacast: Litje pod pritiskom v vroči komori – opis postopka in paleta materialov, dynacast.com.
Nyrstar: Tehnični podatkovni list ZAMAK (Overpelt), območje taljenja ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: vročokomorni gosji vratovi z zamenljivimi oblogami (informacije razstavljavca na sejmu EUROGUSS).
ZDA patent 6,945,308 B1, Litje pod pritiskom v vroči komori: sestav iz železnih materialov za gosji vrat, zamenljiva puša, vpliv žlindre na življenjsko dobo sestavnega dela.
ZDA patent 4.593.741, Naprava za litje pod pritiskom: električno ogrevana šoba in prehod gosjega vratu za ohranjanje kovine v staljenem stanju.
FISS Machines: seznam rabljenih strojev za litje pod pritiskom z vročo komoro (Frech DAW, Frech DAM), fiss-machines.com, dostopno 29. oktobra 2026.