
Avtomatizacija v celici za litje pod pritiskom: Katera periferna oprema sodi v sodoben sistem za litje pod pritiskom?
Sodobna celica za litje pod pritiskom je veliko več kot le sam stroj za litje pod pritiskom . Oskrba s kovino, razprševanje kalupa, nadzor temperature, izvlekanje delov, obrezovanje, transport in ravnanje morajo delovati skupaj kot en usklajen proizvodni sistem. Cilj avtomatizacije ni zgolj nadomestiti ročno delo, temveč posamezne korake procesa narediti bolj ponovljive, nadzorljive in primerne za neprekinjeno industrijsko proizvodnjo.
Katera oprema se običajno uporablja v avtomatizirani celici za litje pod pritiskom?
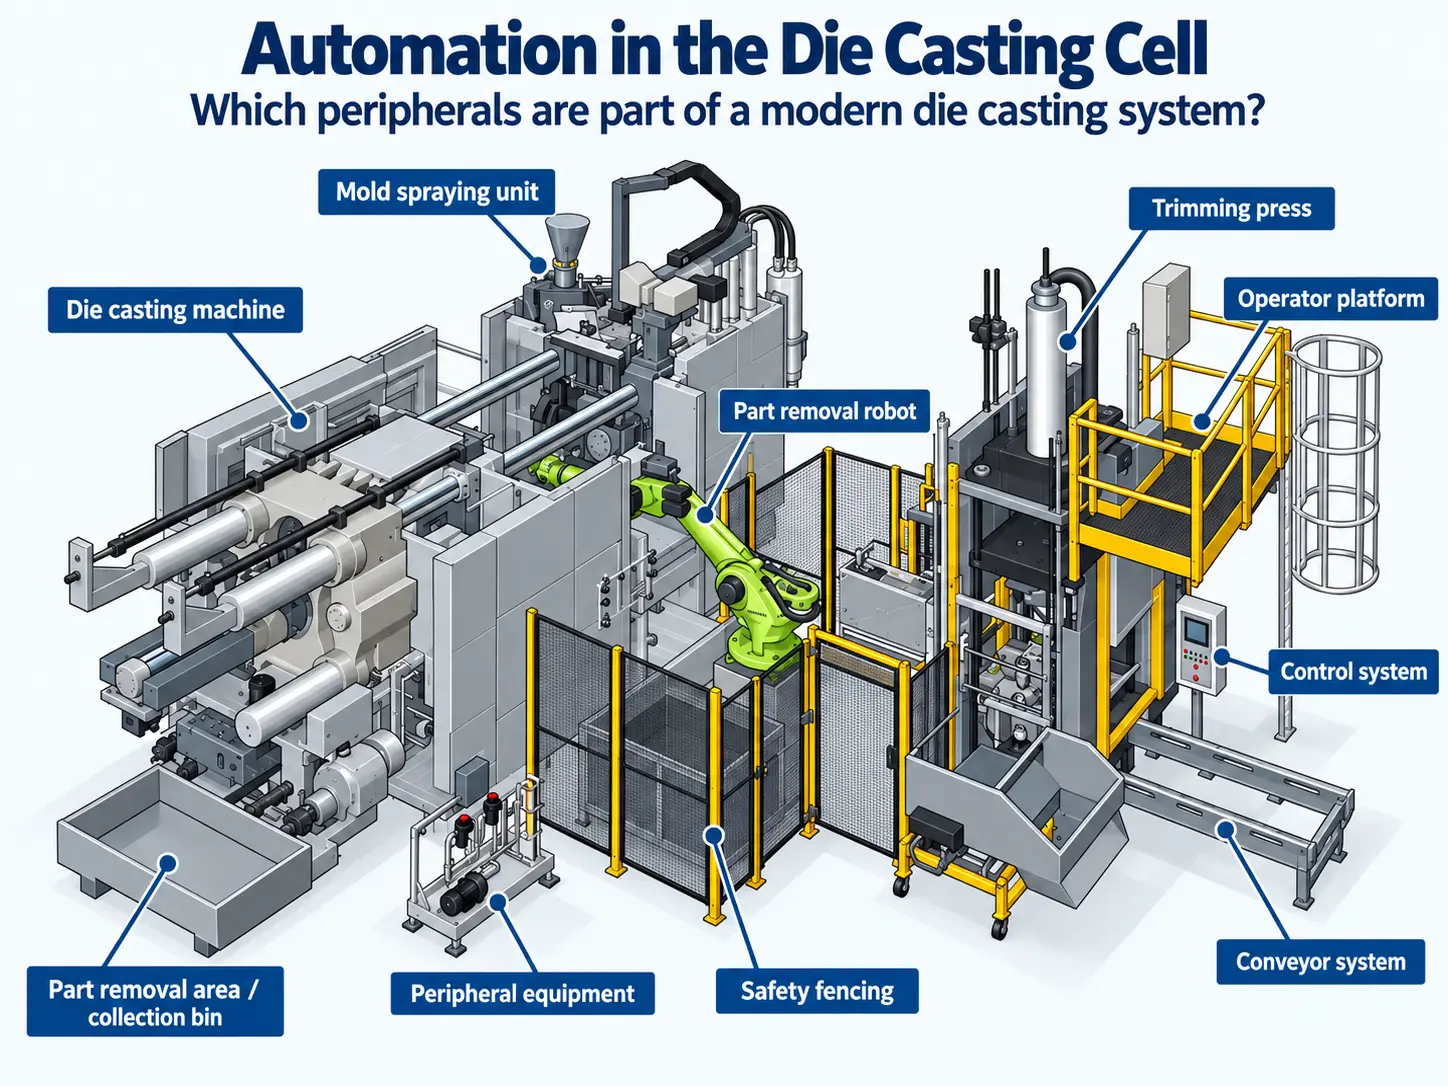
Odvisno od postopka litja in sestavnega dela lahko avtomatizirana celica za litje pod pritiskom vključuje dozirno peč ali sistem za doziranje kovine, opremo za razprševanje matrice, enote za nadzor temperature, robota za izvlekanje, stiskalnico za obrezovanje, transportne sisteme in avtomatizirano ravnanje z deli.
Ti sestavni deli so usklajeni s strojem za litje pod pritiskom prek krmilnih vmesnikov in določenega poteka procesa. Natančna konfiguracija je odvisna od zlitine, tipa stroja, kalupa, geometrije sestavnega dela, časa cikla in zahtev glede kakovosti.
Kaj je celica za litje pod pritiskom?
Celica za litje pod pritiskom združuje glavni stroj za litje pod pritiskom s periferno opremo, potrebno pred, med in po samem procesa litanja. Namesto da se vsak stroj obravnava kot samostojna enota, je celica zasnovana glede na celoten proizvodni potek.
Pred brizganjem mora biti na voljo staljena kovina, matrica pa mora biti pripravljena na zahtevano temperaturo. Po brizganju je treba del varno odstraniti, ločiti od livnih kanalov in odlitkov, transportirati ter, odvisno od proizvodnega koncepta, pregledati ali prenesti na naslednjo stopnjo obdelave.
Posamezni moduli morajo biti zato usklajeni ne le mehansko, ampak tudi glede časa cikla, krmilnih signalov, varnostnih funkcij in pretoka materiala.

Od staljene kovine do končnega litozlitnega dela
Natančen potek se razlikuje med posameznimi proizvodnimi linijami, vendar visoko avtomatizirana celica za litje pod pritiskom s hladno komoro pogosto sledi ponavljajoči se strukturi.
Dovajanje in odmerjanje staljene kovine
Potrebna količina staljene kovine se dovaja v stroj za litje pod tlakom. Pri avtomatizirani proizvodnji s hladno komoro se to lahko izvede z dosirno pečjo ali drugim nadzorovanim sistemom za doziranje kovine.
Priprava kalupa
Po odstranitvi prejšnjega ulitka se lahko odprta matrica oprši in pripravi za naslednji cikel. Nanos ločilnega sredstva, hlajenje in sušenje morajo biti usklajeni z zahtevano temperaturo matrice.
Brizganje
Matrica se zapre in začne se cikel litja. Stopljena kovina se vbrizga v votlino matrice, tlak se poveča in ulitek se strdi dovolj, da se matrica lahko odpre.
Izvleček ulitka
Robot za izvlekanje ali naprava za odstranjevanje vzame ulitek iz odprtega kalupa in ga varno prenese na naslednjo postajo v proizvodnem procesu.
Obrezovanje in ločevanje
Vodila, prelivke in odlitke je mogoče ločiti v stiskalnici za obrezovanje ali drugem sistemu za nadaljnjo obdelavo. Glede na sestavni del lahko sledijo dodatni koraki obdelave. 06
Ravnanje, pregled in transport
Komponento je nato mogoče prenesti v zabojnike, na transportne trake, na opremo za pregled ali v nadaljnje proizvodne procese. Stopnja avtomatizacije je odvisna od proizvodnega koncepta.
Glavni avtomatizacijski moduli v celici za litje pod pritiskom
Vsak odlitveni celici ni potrebna ista periferna oprema. Kljub temu je v industrijski proizvodnji z litjem pod pritiskom značilnih več modulov.
Dozirna peč
V brizgalno komoro dovaja določeno količino staljene kovine. Ponovljivo doziranje omogoča stabilne pogoje brizganja in enakomerne proizvodne cikle.
Naprava za brizganje
Nanaša ločilno sredstvo in omogoča nadzorovano hlajenje kalupa. Vzorec razprševanja, količina, izpihovanje zraka in čas cikla morajo biti prilagojeni kalupu in procesu.
Enota za nadzor temperature
Upravlja izbrane kroge matrice z uporabo sredstev za ogrevanje in hlajenje. Stabilne toplotne razmere prispevajo k ponovljivim pogojem ulivanja in kakovosti izdelkov.
Robot za izvlekanje
Odlomek odstrani iz kalupa in ga prenese na naslednjo procesno postajo. Roboti lahko opravljajo tudi dodatne naloge ravnanja z izdelki, če to dopušča razpored celice.
Stiskalnica za obrezovanje
Od loči livine od dovodnih kanalov, prelivov in odlitkov. Orodje za obrezovanje mora biti prilagojeno delu in sistemu litja.
Transport in ravnanje z deli
Transportni trakovi, prenosne enote in zabojniki premeščajo ulitke, odpadke in končne dele med postajami ter iz celice.
Kakšne so prednosti avtomatizirane celice za litje pod pritiskom?
Avtomatizacije ne smemo ocenjevati zgolj na podlagi števila nameščenih robotov . Njena glavna vrednost je v nadzoru ponavljajočih se operacij in njihovem usklajevanju z livarskim strojem.
| Cilj | Prispevek avtomatizacije | Pomemben pogoj |
|---|---|---|
| Ponovljivost procesa | Doziranje, razprševanje, ekstrakcija in ravnanje se lahko izvajajo z uporabo določenih zaporedij in parametrov. | Stanje opreme in nastavitve procesa morajo ostati stabilni. |
| Enakomeren cikel | Avtomatizirani moduli lahko zmanjšajo odstopanja, ki jih povzročajo ročni posegi. | Najpočasnejši korak procesa še vedno določa dosegljiv skupni celični cikel. |
| Varnost operaterja | Roboti in avtomatizirano ravnanje z materialom lahko zmanjšajo potrebo po tem, da osebje vstopa v območja z visokimi temperaturami in območja z gibljivimi stroji. | Zaščitne naprave, blokade in splošni varnostni koncept morajo biti pravilno zasnovani. |
| Kontrola kakovosti | Spremljanje procesa in avtomatizirano ravnanje lahko izboljšata ponovljivost in podpirata določene zaporedje pregledov. | Avtomatizacija ne nadomešča pravilnega načrtovanja procesov in ocenjevanja kakovosti. |
| Pretok materiala | Komponente in odpadki se lahko prenašajo med proizvodnimi postajami v določenem zaporedju. | Zaloge in zmogljivost ravnanja morata ustrezati hitrosti proizvodnje. |
Vmesniki med stroji so prav tako pomembni kot stroji sami
Zbirka posamezno delujočih strojev še ne pomeni, da se avtomatsko oblikuje delujoča avtomatizirana celica za litje pod pritiskom. Oprema mora izmenjavati signale in slediti določenemu zaporedju.
Na primer, stroj za litje pod pritiskom mora vedeti, kdaj je naprava za brizganje zapustila območje kalupa, kdaj je robot v varnem položaju in kdaj je doziranje kovine zaključeno. Na enak način mora periferna oprema prejemati informacije o stanju stroja, položaju kalupa in trenutnem koraku procesa.
- signali »stroj pripravljen« in »začetek cikla«
- stanje odprtega in zaprtega kalupa
- varnostni položaji robota in enote za brizganje
- signal o končanem doziranju
- signali o zaznanem ali odstranjenem delu
- obravnava napak in alarmov
- zasilni izklop in varnostni tokokrogi
- vmesniki za sisteme spremljanja procesov
- izmenjava podatkov z višjimi proizvodnimi sistemi, kjer je to potrebno
Ali se avtomatizacija razlikuje med litjem pod pritiskom s hladno in vročo komoro?
Tlakovno litje s hladno komoro
Stroji s hladno komoro zahtevajo, da se staljena kovina za vsak livarski cikel prenese v komoro za vbrizg. Avtomatizirano doziranje kovine zato igra posebej pomembno vlogo v mnogih celicah za litje aluminija pod pritiskom.
Večje celice s hladno komoro pogosto združujejo stroj z opremo za doziranje, razpršilnimi sistemi, roboti, nadzorom temperature, stiskalnicami za obrezovanje in dodatno opremo za nadaljnjo obdelavo.
Tlakovno litje s toplo komoro
V stroju s toplo komoro je brizgalna enota neposredno povezana s stopljeno kovino. Zato ni potreben ločen korak doziranja kovine, primerljiv z običajno celico za litje aluminija s hladno komoro.
Razprševanje, odsesavanje, regulacija temperature, transport in druga avtomatizacija lahko kljub temu ostanejo pomembni, odvisno od komponente in proizvodnega procesa.
Za več informacij o obeh konceptih strojev glejte: Hladna komora ali vroča komora? Kateri stroj za litje pod pritiskom je primeren za vašo uporabo?
Kako izbrati periferno opremo?
Pomožne naprave se ne smejo izbirati ločeno od stroja za litje pod pritiskom. Izhodišče je vedno predvideni postopek litja in sestavni del, ki ga je treba izdelati.
Določite postopek litja
Zlitina, postopek s hladno ali vročo komoro, masa ulitka, koncepcija kalupa in obseg proizvodnje določajo osnovne zahteve celice.
Določite zahtevani cikel
Doziranje, brizganje, izvlekanje, hlajenje, obrezovanje in transport morajo biti sposobni delovati v okviru zahtevanega proizvodnega poteka.
Preverite mehansko združljivost
Doseg robota, nosilnost, prostor za namestitev, višine prenosa, dostop do matrice, dimenzije stiskalnice in razpored transportnih trakov morajo biti prilagojeni dejanskemu proizvodnemu okolju.
Preverjanje krmiljenja in vmesnikov
Signali, komunikacija, varnostna tehnologija in programska oprema morajo omogočati zanesljivo skupno delovanje vseh komponent.
Ocenite celotno proizvodno celico
Končna ocena mora vključevati ne le tehnično združljivost, temveč tudi vzdrževanje, rezervne dele, dokumentacijo, oskrbo z energijo, prostorske zahteve in zahteve za zagon.
Celotna rabljena celica ali posamezni stroji?
Celotna rabljena celica za litje pod pritiskom je lahko privlačna, saj so glavni stroj in periferno opremo že delovali skupaj v proizvodnem okolju. To lahko zmanjša del inženirskega napora v primerjavi z nakupom vsakega modula posebej.
Vendar ta prednost velja le, če obstoječa konfiguracija ustreza novi proizvodni nalogi. Prej usklajena celica morda še vedno potrebuje spremembe, če se spremenijo matrica, teža ulitka, avtomatizacijski potek ali lokalna infrastruktura.
| Možnost | Morebitna prednost | Kaj je treba preveriti |
|---|---|---|
| Celotna rabljena celica | Glavni stroj in periferno opremo sta že bila združena v en proizvodni sistem. | Primernost za novo komponento, stanje, vmesniki, dokumentacija in potrebne spremembe. |
| Obstoječi stroj + rabljena avtomatizacija | Obstoječo proizvodno opremo je mogoče potencialno razširiti, ne da bi bilo treba zamenjati celotno celico. | Mehanska integracija, krmilni vmesniki, čas cikla in varnostni koncept. |
| Posamezne komponente | Celico je mogoče posebej konfigurirati glede na predvideni proces. | Morda bo potrebna višja stopnja integracije in večji inženirski vložek. |
FISS ponuja rabljene stroje za litje pod pritiskom ter tudi avtomatizacijo in periferno opremo za litje pod pritiskom s hladno komoro .
Kaj je treba preveriti pred nakupom rabljene celice za litje pod pritiskom?
- proizvajalca, modela in letnika glavnega stroja
- pritisna sila in konfiguracija brizgalne enote
- popoln seznam dodatne opreme
- model robota, nosilnost in delovni doseg
- konfiguracija razpršilne enote in premiki osi
- sistem doziranja in združljiva zlitina
- enote za regulacijo temperature ter razpoložljiva zmogljivost ogrevanja/hlajenja
- stiskalnica za obrezovanje in obstoječe orodje za obrezovanje
- trasa transportnega traku in potek materialnega toka
- krmilni sistemi in komunikacijski vmesniki
- varnostne naprave, zaščitne naprave in koncept zasilnega zaustavitvenega mehanizma
- zahteve glede električne napetosti in medijev
- zgodovina vzdrževanja in tehnično stanje
- razpoložljivi priročniki, risbe in varnostne kopije programske opreme
- razpoložljivost rezervnih delov in tehnične podpore
- zahteve glede demontaže, prevoza in ponovnega zagona
Stroj za litje pod pritiskom je le središče proizvodne celice
Avtomatizirana celica za litje pod pritiskom združuje litje, dovajanje kovine, upravljanje toplote, pripravo kalupov, izvlekanje delov, nadaljnjo obdelavo in ravnanje z materialom v eno usklajeno proizvodno zaporedje.
Ključ do uspešne avtomatizacije torej ni število posameznih strojev, temveč to, kako dobro so ti stroji usklajeni s komponento, postopkom litja pod pritiskom in med seboj.
Pri ocenjevanju nove ali rabljene celice je treba upoštevati celoten sistem: tehnologijo strojev, periferno opremo, vmesnike, čase ciklov, varnost, dokumentacijo in zahteve prihodnjega proizvodnega procesa.
Vprašanja o avtomatizaciji v celicah za litje pod pritiskom
Kaj je avtomatizirana celica za litje pod pritiskom?
Avtomatizirana celica za litje pod tlakom združuje stroj za litje pod tlakom z obrobno opremo, kot so doziranje kovine, razprševanje, nadzor temperature, robotsko izvlekanje, obrezovanje in ravnanje z materialom v usklajenem proizvodnem procesu.
Katera periferna oprema je najpomembnejša?
Ni ene same konfiguracije, ki bi ustrezala vsakemu procesu. Tipična oprema vključuje sisteme za doziranje, enote za razprševanje, enote za nadzor temperature, robote za izvlekanje, stiskalnice za obrezovanje in transportne sisteme. Potrebna oprema je odvisna od komponente in postopka litja.
Zakaj se pri litju pod pritiskom uporablja enota za razprševanje?
Naprava za razprševanje nanaša ločilno sredstvo in omogoča nadzorovano hlajenje površine kalupa med livarskimi cikli. Vzorec razprševanja, količina, izpihovanje in čas cikla morajo biti prilagojeni kalupu in procesu.
Kaj počne robot za izvlekanje?
Robot za izvlekanje odstrani ulitek iz odprtega kalupa in ga prenese na naslednjo postajo. Odvisno od celice, lahko robot opravlja tudi dodatne naloge ravnanja z ulitki.
Zakaj so enote za regulacijo temperature pomembne?
Enote za regulacijo temperature uravnavajo izbrane kroge kalupa in pomagajo ohranjati določene toplotne pogoje. Stabilne temperature kalupa so pomemben dejavnik za ponovljive postopke litja.
Ali avtomatizacija vedno skrajša čas cikla?
Ne. Avtomatizacija lahko poveča ponovljivost procesnih korakov in zmanjša ročne odstopanja, vendar je dosegljiva dolžina cikla odvisna od celotnega procesa, vključno s strjevanjem, brizganjem, izvlekanjem, obrezovanjem in ravnanjem z materialom.
Kakšna je prednost nakupa kompletne rabljene celice za litje pod pritiskom?
Celotna rabljena celica lahko zmanjša napor pri integraciji, saj so glavni stroj in periferno opremo že prej delovali skupaj. Kljub temu je treba še vedno preveriti tehnično združljivost z novim komponentom, kalupom in proizvodnim okoljem.
Ali je mogoče obstoječo avtomatizacijo kombinirati z drugim strojem za litje pod pritiskom?
Načeloma da, vendar je treba pred integracijo preveriti mehansko namestitev, doseg robota, čas cikla, vmesnike za krmiljenje, varnostne sisteme in komunikacijo med vsemi komponentami.
FISS pomaga pri usklajevanju glavnega stroja in perifernih naprav.
Ne glede na to, ali iščete posamezni stroj za litje pod pritiskom, opremo za avtomatizacijo ali popolno rabljeno proizvodno celico, mora tehnična konfiguracija ustrezati nameravani komponenti in proizvodnemu procesu. FISS vam lahko pomaga pri iskanju ustreznih rabljenih strojev, perifernih naprav in popolnih celic za litje pod pritiskom.
Vir
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (ur.): Handbuch Urformen, Carl Hanser Verlag, poglavja o tehnologiji doziranja, litju pod pritiskom in naknadni obdelavi ulitkov; dopolnjeno s praktičnimi izkušnjami podjetja FISS z rabljenimi stroji za litje pod pritiskom, celicami in periferno opremo.